วันศุกร์ที่ 29 มิถุนายน พ.ศ. 2555

กรณีตัวอย่าง: การเสียหายของท่อ AISI 304 (corrosion failure of AISI 304 pipe)

รูปที่ 1 ท่อเหล็กกล้าไร้สนิม AISI 304 ที่เกิดความเสียหาย

            หลายท่านอาจเคยสงสัยว่า เพราะเหตุใดชิ้นส่วนที่ผ่านการเชื่อมจึงมักเกิดความเสียหายในบริเวณแนวเชื่อมมากกว่าบริเวณอื่น ในกรณีตัวอย่างนี้อาจทำให้ท่านหายสงสัยได้บ้างไม่มากก็น้อย

ชิ้นส่วนท่อเหล้กกล้าไร้สนิม AISI 304 (รูปที่ 1)  เกิดการกัดกร่อนและรั่วหลังจากผ่านการใช้งานได้ประมาณ 6 เดือน ซึ่งเร็วเกินไปใช่ไหมครับ ซึ่งกรณีตัวอย่างนี้จะเสนอแง่มุมบางส่วน กล่าวคือจะเน้นการกัดกร่อนในรูปแบบจุลภาค ท่อดังกล่าวผ่านการเชื่อม TIG  ใช้ในการลำเลียงน้ำสะอาด เป็นที่ทราบกันดีว่ากระบวนการเชื่อม TIG ที่มีการหลอมเพียงโละพื้น (Autogenous Welding Process) โดยไม่มีการเติมลวดเชื่อม (No Filler Metal) นั้น มักส่งผลให้โครงสร้างในแนวหลอมละลายมีลักษณะคล้ายกับโครงสร้างที่ได้จากการหล่อ (Cast Structure) คือ มีโครงสร้างที่มีลักษณะเป็นเดนไดร์ของเดลต้าเฟอร์ไรต์ที่มีโครเมียมสูง (Chromium-rich Delta Ferrite) ประมาณ 2-10% ฟอร์มตัวอยู่ในโครงสร้างพื้นแบบออสเตนนิติกที่มีนิกเกิลสูง (Ni-rich Cored Austenite)  ดังรูปที่ 2 โครงสร้างลักษณะดังกล่าวเกิดจากการเย็นตัวอย่างรวดเร็วในระหว่างการเชื่อม เนื่องจากในระหว่างการเย็นตัวจะเกิดการฟอร์มตัวของโครงสร้างเดลต้าเฟอร์ไรต์ปฐมภูมิเป็นของแข็ง (Primary Delta Ferrite Solidify) ในแนวหลอมละลาย จากนั้นโครงสร้างเดลต้าเฟอร์ไรต์จะเปลี่ยนโครงสร้างไปเป็นออสเตนไนต์ ซึ่งเป็นกระบวนการที่ถูกควบคุมโดยการแพร่ (Diffusion-controlled Process) ดังนั้น เมื่อมีการเย็นตัวอย่างรวดเร็ว จึงส่งผลให้การเปลี่ยนเฟสจากเดลต้าเฟอร์ไรต์ไปเป็นออสเตนไนต์เกิดขึ้นอย่างไม่สมบูรณ์ ถ้าเดลต้าเฟอร์ไรต์ที่เกิดขึ้นประมาณ 3-8% จะสามารถลดการแตกร้อนในระหว่างการเย็นตัวของแนวเชื่อมได้ แต่ถ้ามีปริมาณมากกว่า 10% จะลดสมบัติทางกล นอกจากนี้ยังจะไวต่อการกัดกร่อนอีกด้วย
รูปที่ 2 โครงสร้างที่มีลักษณะเป็นเดนไดร์ของเดลต้าเฟอร์ไรต์ที่มีโครเมียมสูงฟอร์มตัวอยู่ในโครงสร้างพื้นแบบออสเตนนิติกที่มีนิกเกิลสูง

การเกิดโครงสร้างเดลต้าเฟอร์ไรต์ในแนวเชื่อมสามารถส่งเสริมให้บริเวณแนวหลอมละลายเกิดการกัดกร่อนแบบทั่วผิวหน้า ซึ่งเป็นผลกระทบมาจากความแตกต่างของโครงสร้างจุลภาค (Micro-galvanic Effect) ระหว่าง inter-dendritic Cr-rich delta ferrite กับ cored Ni-rich austenite กล่าวคือ โครงสร้างเดลต้าเฟอร์ไรต์ซึ่งมีโครเมียมสูงทำให้โครงสร้างออสเตนนิติกที่อยู่ใกล้เคียงมีโครเมียมลดลง (Cr-depleted Zone) นอกจากนี้บริเวณดังกล่าวมักมีการแยกตัวตกตะกอนแบบจุลภาค (Micro-segregation) ของ impurity และ alloying elements ซึ่งการกัดกร่อนแบบทั่วผิวหน้าในบริเวณดังกล่าวนี้ จะส่งเสริมให้เกิดเป็นจุดเริ่มต้นในการขยายตัวของรูเข็มให้มีขนาดใหญ่ขึ้นได้เป็นอย่างดี  ถ้าสารละลายมีการเจือปนอิออนของธาตุหมู่ 7 โดยเฉพาะอย่างยิ่ง ครอไรด์  ดังจะเห็นได้จากรูปที่ 3 ซึ่งพบการกัดกร่อนในรอยต่อระหว่างโครงสร้างจุลภาคทั้งสองคล้ายการกัดกร่อนตามขอบเกรน บางครั้งอาจเรียกว่า การกัดกร่อนแบบเลือกละลายเฉพาะเฟสเดลต้าเฟอร์ไรต์ (Selective Dissolution of Delta Ferrite) ดังภาพขยายในรูปที่ 4
รูปที่ 3 การกัดกร่อนแบบทั่วผิวหน้า ซึ่งเป็นผลกระทบมาจากความแตกต่างของโครงสร้างจุลภาค (Micro-galvanic Effect) ระหว่าง inter-dendritic Cr-rich delta ferrite กับ cored Ni-rich austenite

รูปที่ 4 การกัดกร่อนแบบเลือกละลายเฉพาะเฟสเดลต้าเฟอร์ไรต์ (Selective Dissolution of Delta Ferrite)

จากการตรวจสอบโครงสร้างจุลภาคพบการกัดกร่อนที่เกิดขึ้นในบริเวณรอยต่อระหว่างโลหะพื้นและแนวหลอมละลายรุนแรงมากกว่าบริเวณอื่นนั้น ลักษณะดังกล่าวสามารถอธิบายได้ว่า ความต้านทานการกัดกร่อนของโลหะพื้น ซึ่งมีโครงสร้างจุลภาคแบบเฟสเดียว คือ ออสเตนไนต์ มีความต้านทานการกัดกร่อนสูงกว่าบริเวณเนื้อโลหะที่ผ่านการเชื่อม ซึ่งมีโครงสร้างแบบ 2 เฟส และเป็นที่ทราบกันดีว่า การเชื่อมมักส่งผลให้วัสดุมีสมบัติที่แย่ลงทั้งสมบัติทางกลและการกัดกร่อน และถ้าพิจารณาในระดับมหภาคของท่อบริเวณแนวเชื่อมเมื่อสัมผัสกับอิเล็กโตรไลต์แล้ว แนวเชื่อมจะแสดงตัวเป็นแอโนด (จ่ายอิเล็กตรอน) ในขณะที่วัสดุพื้นจะแสดงตัวเป็นคาโธด (รับอิเล็กตรอน) นอกจากนี้ยังมีปัจจัยเรื่องความแตกต่างของพื้นที่ (Area Effect) กล่าวคือ พื้นที่แอโนดมีขนาดเล็กแต่มีพื้นที่คาโธดใหญ่ ก็ยิ่งจะเป็นตัวเร่งให้เกิดการกัดกร่อนแบบเฉพาะจุดให้เร็วยิ่งขึ้น และจากการตรวจสอบแนวหลอมละลายที่กำลังขยายสูงด้วย SEM พบการขยายตัวคล้ายกับการกัดกร่อนตามขอบเกรนดังแสดงในรูปที่ 5 สำหรับความไวต่อการกัดกร่อนแบบทั่วผิวหน้าบริเวณ fusion zone สามารถลดได้โดยการ annealing หลังการ welding ด้วยวิธีการที่เหมาะสม
รูปที่ 5 ภาพถ่าย SEM แสดงการกัดกร่อนตามขอบเกรนแบบ Selective Dissolution of Delta Ferrite

สมมุติว่าท่อถูใช้งานภายใต้สภาวะสิ่งแวดล้อมแบบเปียกที่มีคลอไรด์อิออนเจือปน (Chloride Containing Wet Environment) ฟิล์มป้องกันการกัดกร่อนของเหล็กกล้าไร้สนิมออสเตนนิติกอาจถูกทำลายในบริเวณที่เป็นจุดอ่อน เช่น สารฝังใน ขอบเกรนคู่แฝด (Twin Boundary) เฟสที่ตกตะกอน รอยต่อระหว่างโครงสร้างที่ต่างกัน และฟิล์มไม่สามารถซ่อมแซมขึ้นมาใหม่ได้ ทำให้คลอไรด์ไอออนสามารถแพร่เข้าตามจุดบกพร่องดังกล่าว และเกิดการฟอร์มเป็นรูเข็ม (Formation of Pit) โดยทำปฏิกิริยาเคมีกับอะตอมของโลหะและฟอร์มตัวเป็นโลหะคลอไรด์ จากนั้น โลหะคลอไรด์จะเกิดการแยกตัวเป็นไฮดรอกไซด์ของโลหะและกรดไฮโดรคลอริกด้วยกระบวนการไฮโดรไลซิส และกระบวนการดังกล่าวจะส่งผลให้ภายในโพรงมีค่า pH ลดลง และการสลายตัวของโลหะหรือการขยายตัวของรูเข็มจะเกิดขึ้นอย่างต่อเนื่องและรวดเร็ว ในที่สุดก็เกิดการรั่วทะลุที่มีลักษณะดังรูปที่ 6

รูปที่ 6 โครงสร้างจุลภาคตามแนวยาวท่อแสดงการขยายตัวของของ pitting corrosion

เป็นที่ทราบกันดีว่า การเชื่อมเหล็กกล้าไร้สนิมจะเหนี่ยวนำให้เกิดการเปลี่ยนแปลงทางโลหะวิทยาและมีความเค้นตกค้างเกิดขึ้น ส่งผลกระทบต่อโครงสร้างของฟิล์มป้องกันที่มีสมบัติเป็นสารกึ่งตัวนำโดยเกิดการแตกร้าว และมีความไวต่อการกัดกร่อนแบบเฉพาะที่ได้ง่ายเมื่อสัมผัสกับสารละลายที่มีฤทธิ์กัดกร่อน ซึ่งการแตกร้าวของฟิล์มป้องกันจะเป็นตัวแปรสำคัญในการเพิ่มความไวต่อการกัดกร่อนเฉพาะที่ เช่น การกัดกร่อนแบบรูเข็ม และการแตกร้าวเนื่องจากความเค้นร่วมกับการกัดกร่อน อย่างไรก็ตามปัญหาดังกล่าวสามารถแก้ไขได้โดยการผ่านกระบวนการทางความร้อนที่เหมาะสมหลังการเชื่อมรวมทั้งการทำความสะอาดผิวหน้าอย่างระมัดระวัง

เอกสารอ้างอิง
[1] E. Mohammadi Zahrani et al. pitting of 316L stainless steel in flare piping of a petrochemical plant. Eng Fail Anal 2009, In Press, Corrected Proof, Available online 15 October 2009.
[2] B.T. Lu et al. pitting and stress corrosion cracking behavior in welded austenitic stainless steel. Electrochimica Acta 2005; 50(6): pp. 1391-403.
[3] C. Garcia et al. Pitting corrosion of welded joints of austenitic stainless steels studied by using an electrochemical minicell. Corrosion Science 2008; 50(4): pp. 1184-94.
[4] Lin Cui et al. Pitting and galvanic corrosion behavior of stainless steel with weld in wet-dry environment containing CI. Journal of University of Science and Technology Beijing 2007; 14(6): pp. 517-22.
[5] B.T. Timofeev et al. Corrosion and mechanical strength of welded joints of downcomers for RBMK reactors, Int. J. Pres. Ves. Pip 1999; 76(5): pp. 299–307.
[6] Kou S. Welding metallurgy. 2nd ed. John Wiley & Sons; 2003.
[7] M. Suresh Kumar et al.  Failure analysis of a stainless steel pipeline. Eng Fail Anal 2008; 15(5): pp. 497-504.
[8] Fontana MG. Corrosion engineering. 3rd ed. New York: McGraw-Hill; 1986.
[9] Wei Wu et al. Corrosion failure analysis of stainless steel components for maleic anhydride plant. Eng Fail Anal 2009, In Press, Corrected Proof, Available online 10 November 2009.
[10] Sedek P et al. Pitting corrosion of the stainless steel ventilation duct in a roofed swimming pool. Eng Fail Anal 2008; 15(4): pp. 281–6.
[11] Khedra AA et al. The influence of chloride ions in sulphuric acid on the corrosion behaviour of stainless steel. Surf Technol 1984; 23(2):pp. 151–8.
[12] Annual book of ASTM standard practice for seamless and welded austenitic stainless steel pipes, A312/A 312M-0, vol. 01.01.; 2009.

วันพุธที่ 27 มิถุนายน พ.ศ. 2555

เหล็กกล้าไร้สนิม (ตอนที่ 25) : กระบวนการเพิ่มความแข็งให้กับเหล็กกล้าไร้สนิมกลุ่มเพิ่มความแข็งโดยการตกตะกอน (heat treatment of precipitation hardening stainless steel)

ต่อจากตอนที่แล้วนะครับ ยังคงอยู่ในเรื่องเหล็กกล้าไร้สนิมกลุ่มทำให้แข็งขึ้นดดยการตกตะกอน

เนื่องจากเหล็กกล้าไร้สนิมกลุ่มเพิ่มความแข็งโดยการตกตะกอนสามารถเพิ่มความแข็งโดยกระบวนการทางความร้อน ซึ่งโดยทั่วไปแล้วมีขั้นตอนพื้นฐาน 3 อย่าง [138, 145] ดังนี้

1)   การให้ความร้อนเพื่อทำให้สารละลายเป็นเนื้อเดียว (Solution Treatment)

กระบวนการดังกล่าวประกอบด้วยการให้ความร้อนค่อนข้างสูง ซึ่งเหล็กกล้าไร้สนิมมักให้ความร้อนในช่วงอุณหภูมิ 980-1120 องศาเซลเซียส เพื่อให้สารประกอบที่ตกตะกอนและธาตุผสมเกิดการละลายในลักษณะที่อิ่มตัวอย่างยิ่งยวด (Supersaturated Solution) ขั้นตอนดังกล่าวสามารถดำเนินการได้อย่างต่อเนื่อง เช่น ในระหว่างกระบวนการรีดร้อน (Hot Rolling) ซึ่งมักเรียกสภาวะดังกล่าวว่า “Mill Anneal” หรือ “Condition A” [141] 

2)   การชุบแข็ง หรือ การเย็นตัว (Quenching or Cooling)

หลังจากโลหะผสมได้รับความร้อนจนกลายเป็นสารละลายที่อิ่มตัวอย่างยิ่งยวดแล้ว จะถูกทำให้เย็นตัวมาที่อุณหภูมิห้อง โดยอาจทำการเย็นตัวในอากาศ น้ำมันหรือน้ำก็ได้ แต่จะต้องมีอัตราการเย็นตัวเร็วเพียงพอ เพื่อให้วัสดุอยู่ในสภาวะของสารละลายของแข็งที่อิ่มตัวอย่างยิ่งยวด (Supersaturated Solid Solution) และควรควบคุมอัตราการเย็นตัวในขั้นตอนดังกล่าว เพื่อให้ชิ้นส่วนมีประสิทธิภาพดีที่สุด โดยทั่วไป ถ้าการเย็นตัวจากช่วงอุณหภูมิสูงมีอัตราต่ำ มักส่งผลให้วัสดุได้ลักษณะของเกรนที่หยาบ (Coarse Grain Size) มากกว่าอัตราการเย็นตัวสูงจากช่วงอุณหภูมิที่ต่ำกว่า ซึ่งเป็นที่ทราบกันดีว่า ประสิทธิภาพของวัสดุสามารถปรับปรุงได้โดยการควบคุมให้เกรนมีลักษณะที่เล็กละเอียด (Fine Grain Size)  

3)   การเพิ่มความแข็งโดยการตกตะกอน (Precipitation or Age Hardening)

เพื่อให้สารละลายของแข็งที่อิ่มตัวอย่างยิ่งยวดเกิดการแยกตัวของเฟสที่สอง มีลักษณะเป็นกลุ่มของอนุภาคที่ตกตะกอนเล็ก ๆ (Small Precipitate Cluster) กระจายตัวทั่วไปในโลหะพื้น ซึ่งขึ้นอยู่กับเวลาและ/หรืออุณหภูมิ เพื่อเพิ่มความต้านทานของโลหะพื้นไม่ให้เกิดการเปลี่ยนแปลงรูปร่างเนื่องจากแรงกระทำ เป็นการเพิ่มความแข็งแรงให้กับวัสดุ สำหรับโลหะผสมบางชนิด อาจเกิดการตกตะกอนที่อุณหภูมิห้องหลังจากที่ทิ้งไว้ระยะหนึ่ง ซึ่งเรียกกระบวนการดังกล่าวว่า “Natural Aging” แต่ถ้ามีการให้ความร้อนเพื่อเร่งหรือส่งเสริมให้เกิดการแข็งขึ้นของโลหะผสมจะเรียกกระบวนการดังกล่าวว่า “Artificial Aging” [146]
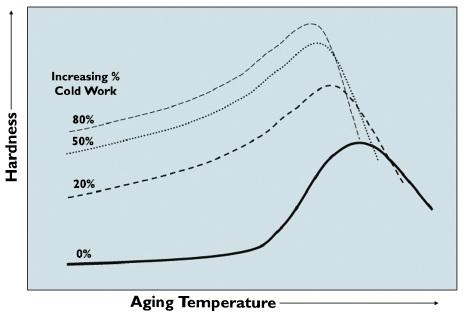
ความสัมพันธ์เชิงคุณลักษณะระหว่างความแข็งและอุณหภูมิบ่มแข็งของ PH ประเภทออสเตนนิก


ถ้าควบคุมตัวแปรในขั้นตอนการบ่มแข็งไม่ถูกต้องเหมาะสม โดยเฉพาะอุณหภูมิที่สูงกว่าค่าปกติ อาจนำไปสู่ปรากฏการณ์การบ่มแข็งมากเกินไป (Over-aging) ซึ่งวัสดุจะมีความสามารถในการยืดตัวมากขึ้น ทั้งนี้เกิดจากอนุภาคที่เพิ่มความแข็งแรงให้กับวัสดุมีขนาดเพิ่มขึ้น เมื่อเกรนหยาบขึ้นจะส่งผลให้วัสดุมีความแข็งลดลง และสามารถกล่าวในอีกนัยหนึ่งได้ว่า วัสดุมีความสามารถในการยืดตัวเพิ่มขึ้นหรือมีความเหนียวเพิ่มขึ้น นอกจากนี้ ถ้าวัสดุมีความแข็งเพิ่มขึ้นในระหว่างการบ่มแข็ง จะส่งเสริมให้วัสดุมีความไวต่อการแตกเปราะเนื่องจากไฮโดรเจน (Hydrogen Embrittlement)
สมบัติด้านต่างๆ ของ 17-7PH ที่อุณหภูมิบ่มแข็งต่างๆ
 
ข้อดีของเหล็กกล้าไร้สนิมกลุ่มเพิ่มความแข็งโดยการตกตะกอน คือ ความสามารถในการเพิ่มความแข็งได้ด้วยกระบวนการทางความร้อน ซึ่งทำให้วัสดุสามารถตกแต่งทางกลได้ง่าย และหลังจากการตกแต่งทางกลหรือการแปรรูปด้วยวิธีการอื่น ยังสามารถเพิ่มความแข็งแรงให้กับชิ้นส่วนได้โดยการให้ความร้อนที่อุณหภูมิต่ำ โดยที่ชิ้นส่วนไม่เกิดการบิดเบี้ยว การอบชุบทางความร้อนนอกจากจะเพิ่มความแข็งแรงให้กับวัสดุแล้วยังช่วยลดความเค้นตกค้าง สำหรับการขึ้นรูปเย็นไม่แนะนำให้ทำหลังการบ่มแข็ง เนื่องจากหลังจากการบ่มแข็งวัสดุจะมีความแข็งแรงจะเพิ่มขึ้น นอกจากนี้ การอบชุบด้วยความร้อนหลังการเพิ่มความแข็งโดยการตกตะกอน อาจนำไปสู่การบ่มแข็งที่มากเกินไป (Excessive Over-aging)
ตารางเปรียบเทียบระหว่างเกรด 17-7PH และ A-286

เอกสารอ้างอิง:

[138]  http://www.smihq.org/public/publications/past_articles/jan06_zubek.pdf

[141]  M. Aghaie-Khafri, F. Adhami. Hot deformation of 15-5 PH stainless steel. Materials Science and Engineering: A 2010; 527(4-5): pp. 1052-7.

[146]  Samuels, Leonard. Metals Engineering: A Technical Guide. Editor: Carnes Publication Services Inc. ASM International, 1988, pp. 368-9.

วันอังคารที่ 26 มิถุนายน พ.ศ. 2555

ศาสตร์ของการวิเคราะห์ผิวหน้าแตกหัก (Fractography)


เมื่อวัสดุได้รับความเสียหายที่เกี่ยวเนื่องจากการแตกหัก เมื่อนำผิวหน้าที่แตกหักมาวิเคราะห์พบว่ารายละเอียดบนผิวหน้าดังกล่าวสามารถที่จะบ่งบอกถึงตำแหน่งของจุดเริ่มต้นการแตกหัก ทิศทางการขยายตัวของรอยแตก กลไกการเกิดความเสียหาย จุดบกพร่องภายในวัสดุ ร่องรอยการทำปฏิกิริยากับสิ่งแวดล้อมและบริเวณที่ได้รับผลกระทบจากความเค้นในปริมาณที่ต่างกัน ชนิดของแรงที่กระทำ อื่นๆ อีกมากมาย


ถ้าใครสนใจอยากเรียนรู้เจอกันได้ที่ งานสัมนาเชิงปฏิบัติการที่พัทยานะครับ..ผมเป็นคนบรรยาเองครับ

Outline:
· History of Fractography
· What is Fractography?
· How do we perform fractography?
· Macroscopically Visible Fractographic Features

§ Ductile & brittle
§ Chevron mark
§ Radial mark
§ Ratchet mark
· Microscopically Visible Fractographic Features
§ Ductile
· Dimple
o Equi-axed dimple
o Shear dimple
§ Brittle
· Cleavage facets
· Intergranular facets
· Striations
· Fatigue Fracture
§ Macroscopic feature
§ Microscopic features
§ Torsional
§ Bending
· Other Fracture Modes
§ Hydrogen embrittlement
§ Quench fracture
§ Stress corrosion cracking
§ Corrosion fatigue cracking

วันจันทร์ที่ 25 มิถุนายน พ.ศ. 2555

Best poster award


ผู้เขียนบล๊อก (สยาม  แก้วคำไสย์) และคุณวิษณุพงษ์ คนแรงได้รับรางวัลบทความวิจัยดีเด่น ประเภทโปสเตอร์ ในกลุ่มงานวิจัยด้านการกัดกร่อน จากการนำเสนอผลงานในการประชุมวิชาการโลหวิทยาแห่งประเทศไทยครั้งที่ 5 เมื่อวันที่ 20 มกราคม 2555 ที่ผ่านมา ที่โรงแรมมิราเคิล แกรนด์ คอนเวนชั่น มอบโดย รศ.ศิริลักษณ์ นิวิฐจรรยงค์ นายกสมาคมการกัดกร่อนโลหะและวัสดุไทย

พวกเราขอสัญญาว่าจะสร้างผลงานที่เป็นประโยชน์กับประเทศชาติและนำมาใช้ได้จริงครับ

การวิเคราะห์ความเสียหาย: การเก็บข้อมูลเบื้องต้น (Background information)


การวิเคราะห์ความเสียหายของชิ้นส่วนอุปกรณ์ต่างๆ ต้องเริ่มต้นจากประวัติหรือข้อมูลความเป็นมาของชิ้นส่วนที่เสียหายนั้นๆ เช่น ชนิดของวัสดุ ส่วนผสมทางเคมี ข้อกำหนดต่างๆ (Specification)กระบวนการผลิต การอบชุบ การผ่านกระบวนการทางความร้อน ตลอดจนสภาวะการใช้งาน บางกรณีก็อาจจำเป็นต้องมีแบบ (Drawing) ของชิ้นส่วนที่เสียหายด้วยหากสามารถหาได้ นอกจากนี้ควรทราบด้วยว่าขณะใช้งาน ชิ้นส่วนที่เกิดความเสียหายสัมผัสกับสภาวะแวดล้อม เช่น อุณหภูมิ บรรยากาศรอบๆ และความดันรวมทั้งลักษณะของแรงที่กระทำเป็นอย่างไร ลักษณะความผิดปกติเบื้องต้นก่อนเกิดการเสียหาย อายุการใช้งาน ตารางการทดสอบ วิธีการตรวจสอบ ข้อมูลเหล่านี้บางครั้งจำเป็นต้องสอบถามจากพนักงานที่ดูแล (Plant Personnel)
ประวัติการใช้งานของชิ้นส่วนเสียหายที่ครบถ้วนสมบูรณ์และถูกต้อง มีความสำคัญต่อการวิเคราะห์ความเสียหายมาก ซึ่งเป็นส่วนที่ช่วยให้การทำงานง่ายขึ้น และมีความมั่นใจในผลการวิเคราะห์ว่าเป็นไปในทางที่ถูกต้อง นอกจากนี้ประวัติการซ่อมแซมชิ้นส่วนที่เสียหายว่าเคยซ่อมเมื่อใด บ่อยหรือไม่ เหตุที่ต้องซ่อมแซมและวิธีการซ่อมเป็นข้อมูลที่ต้องบันทึกไว้ด้วยเช่นกัน
สิ่งที่ควรระวังในการเก็บข้อมูลที่หน้างานนั้น บางครั้งอาจจำเป็นต้องมีการใช้ปากกาหรือสีเพื่อระบุ (Marking) ตำแหน่งต่างๆ บนชิ้นงาน เพื่อเน้นบริเวณสำคัญระหว่างการถ่ายภาพ อาจทำให้บริเวณดังกล่าวอาจมีการเปลี่ยนแปลงสมบัติความต้านทานต่อการกัดกร่อนได้ หรือเปลี่ยนแปลงองค์ประกอบทางเคมีของผลิตภัณฑ์การกัดกร่อน สิ่งหนึ่งที่ผู้ตรวจสอบความเสียหายควรพึงระวัง คือ ควรรักษาสภาพการกัดกร่อนที่เกิดขึ้นให้มีสภาพสมบูรณ์ที่สุดก่อนทำการเคลื่อนย้าย หรือก่อนการแยกส่วนประกอบของชิ้นส่วน ควรบันทึกเหตุการณ์ให้เป็นสายโซ่ของเหตุการณ์(Chain of Events)รวมทั้งถ่ายภาพชิ้นส่วนที่เสียหายเอาไว้ทุกแง่ทุกมุม โดยพยายามถ่ายภาพให้ได้สีที่เป็นจริง (True Color) ซึ่งอาจใช้แผ่นสี(Color Chart) มาประกอบการถ่ายภาพ เนื่องจากสีที่ได้จากการถ่ายภาพ ส่วนหนึ่งมักเปลี่ยนความเข้มและความคมชัดตามปริมาณแสงที่ตกกระทบ การถ่ายภาพตะกรันที่เกิดจากการกัดกร่อนควรทำให้สามารถมองเห็นชั้นตะกรันแต่ละชั้นได้ชัดเจน โดยเฉพาะการถ่ายภาพชิ้นงานในห้องปฏิบัติการ ควรมีการควบคุมปริมาณแสงให้เหมาะสม ก่อนที่จะนำชิ้นส่วนนั้นไปทำการวิเคราะห์ต่อไป สิ่งที่ต้องจดจำคือบางครั้งผู้ใช้งานจะให้ข้อมูลที่ไม่ตรงความเป็นจริง โดยเฉพาะข้อมูลที่ทำให้เจ้าของงานเสียผลประโยชน์ ดังนั้นผู้ที่ทำการวิเคราะห์ฯ หรือตัวแทนควรเข้าร่วมการตรวจสอบที่หน้างาน (Onsite Investigation)
ในการเก็บรวบรวมข้อมูลเบื้องต้นนั้น ผู้ทำการวิเคราะห์จะต้องเก็บรายละเอียดเกี่ยวกับประวัติของชิ้นส่วนอย่างสมบูรณ์ ประกอบไปด้วยรายละเอียดของความเสียหายและข้อมูลประวัติของการผลิตก่อนที่จะทำการเลือกขั้นตอนและวิธีการทดสอบที่เหมาะสมอันชาญฉลาดเพื่อใช้ในการวิเคราะห์ความเสียหาย รายละเอียดสำคัญที่ควรเก็บข้อมูลมีดังนี้
ข้อมูลเกี่ยวกับชิ้นส่วนที่เสียหาย
-      ตำแหน่ง ชื่อของชิ้นส่วน หมายเลขบ่งชี้ เช่น หมายเลขชิ้นส่วน (Part No.) หมายเลขสายการผลิต (Lot No.) เจ้าของ ผู้ใช้งาน ผู้ผลิต และผู้ประกอบ/ติดตั้ง
-      หน้าที่การใช้งาน
-      อายุการใช้งานก่อนเกิดการเสียหาย-      การจัดอันดับของชิ้นส่วน ระดับการปฏิบัติการ การรับแรงแบบปกติหรือไม่ปกติ ความถี่ในการรับแรง ลักษณะของสิ่งแวดล้อม
-      ชนิดของวัสดุที่ใช้ผลิตชิ้นส่วน
-      เทคนิคที่ใช้ในการผลิต (หล่อ รีด ทุบ)และการประกอบติดตั้ง (เชื่อม ขันนอต) รวมทั้งข้อกำหนดและมาตรการที่ใช้ในการผลิตและติดตั้ง การตรวจสอบและการปฏิบัติการของชิ้นส่วน
-      แนวแรงที่มากระทำ ช่วงอุณหภูมิระหว่างปฏิบัติการ ความดัน ความเร็ว
-      ความแข็งแรงและความแกร่ง
-      กระบวนการทางความร้อน การลดความเค้นตกค้างหรือกระบวนการทางความร้อนอื่นๆ
-      ขั้นตอนในการประกอบติดตั้ง เช่น การเชื่อม การทากาว การเคลือบผิว การขัน การย้ำหมุด
-      รายงานเกี่ยวกับเทคนิคที่ใช้ในการทดสอบและการควบคุมคุณภาพในระหว่างการผลิต การใช้งานและการซ่อมบำรุง
ข้อมูลเกี่ยวกับความเสียหาย
-      วันและเวลาที่เกิดความเสียหาย อุณหภูมิและลักษณะของสิ่งแวดล้อม
-      สภาพความเสียหาย ลำดับของความเสียหาย อันตรายและบาดเจ็บ
-      ขั้นตอนการดำเนินการเมื่อเกิดความเสียหายขึ้น
-      พิมพ์เขียว ภาพถ่ายหรือภาพสเกตซ์ของความเสียหายและบริเวณใกล้เคียง
-      ความคลาดเคลื่อนที่เกิดขึ้นในระหว่างปฏิบัติการที่อาจส่งเสริมให้เกิดความเสียหาย
-      ความคิดเห็นของพนักงานปฏิบัติการที่เกี่ยวข้องกับเหตุการณ์ความเสียหาย
ผู้ทำการวิเคราะห์ควรศึกษาพิมพ์เขียวและภาพที่ถูกบันทึกต่างๆ อย่างระมัดระวัง เพื่อให้ได้ภาพของเรื่องราวของชิ้นส่วนที่เสียหาย ข้อมูลเหล่านี้ยังสามารถช่วยในการประเมินความเค้น ถ้าเป็นไปได้ ผู้ทำการวิเคราะห์หรือผู้ที่มีอำนาจในการตัดสินใจควรไปตรวจสอบที่หน้างานด้วยตนเอง ซึ่งถือว่าเป็นการตรวจสอบมือแรกทั้งนี้ยังเพื่อประโยชน์ในการคัดเลือกพื้นที่และชิ้นส่วนเพื่อนำมาใช้ในการวิเคราะห์ ผู้ทำการวิเคราะห์ควรเก็บชิ้นส่วนที่จะวิเคราะห์อย่างทันที เพื่อป้องกันการเปลี่ยนทางโครงสร้างและลักษณะที่ปรากฏต่างๆของวัสดุที่อาจเกิดขึ้นในระหว่างการลำเลียง ความพยายามในการประกอบกลับที่เดิมของผู้ไม่รู้ การกัดกร่อน หรือปัจจัยอื่นๆ
เมื่อสามารถรวบรวมข้อมูลเบื้องต้นของชิ้นส่วนที่เสียหายได้แล้ว ผู้วิเคราะห์ควรจะทำความรู้จักกับวัสดุ กระบวนการผลิต และเทคนิคในการประกอบติดตั้งที่ใช้ในการผลิตชิ้นส่วน เวลาที่เราใช้ไปในการวิจัยอาจจะไม่รู้ว่ามากเท่าไรในระหว่างการตรวจสอบ
การมีข้อมูลเบื้องต้นเกี่ยวกับชิ้นส่วนที่เสียหายถือว่ามีความสำคัญมาก ยกตัวอย่างเช่นการวิเคราะห์ความเสียหายของชิ้นส่วนท่อลำเลียงสารเคมีที่เกิดการรั่วหลังจากการใช้งานได้แค่ประมาณ 2-3 วัน โดยข้อมูลเบื้องต้นจากผู้ที่รับผิดชอบแจ้งว่าท่อหลังจากการเชื่อมต่อเสร็จได้มีการตรวจสอบแนวเชื่อมด้วยวิธีแบบไม่ทำลายโดยการฉายรังสี (Radioscopic Inspection) ไม่พบจุดพร่อง หลังจากนั้นมีการทดสอบด้วยแรงดันน้ำที่ความดัน 1.5 เท่าของแรงดันปฏิบัติการ ไม่พบการรั่วของท่อ แต่น้ำที่ใช้ในการทดสอบไม่ใช้น้ำที่ปลอดประจุ และหลังจากทดสอบแรงดันน้ำเสร็จได้มีการระบายน้ำออกโดยไม่ได้ทำให้แห้ง จึงมีบางบริเวณที่ถูกติดตั้งในตำแหน่งที่ต่ำกว่าบริเวณอื่น ทำให้ท่อเหล็กล้าไร้สนิมถูกน้ำแช่ขังเป็นเวลามากกว่า 4 เดือน และที่แย่ไปกว่านั้นจากข้อมูลการสุ่มตัวอย่างน้ำที่ใช้ในการทดสอบแรงดันน้ำพบว่ามีปริมาณคลอไรด์เจือปนประมาณ25 ppm ข้อมูลเบื้องต้นตรงนี้มีประโยชน์อย่างมากต่อการวิเคราะห์หาสาเหตุการรั่วของท่อ เป็นที่ทราบกันดีว่าเหล็กกล้าไร้สนิมเมื่อสัมผัสกับสารละลายที่มีคลอไรด์เป็นองค์ประกอบและอยู่ในสภาพแช่นิ่ง(Stagnant Condition) จะมีความไวต่อการกัดกร่อนแบบรูเข็มมาก และถ้าสารละลายน้ำมีจุลชีพมาเจือปนก็ยิ่งจะเหนี่ยวนำให้ท่อเกิดการรั่วได้เร็วยิ่งขึ้นจากกลไกการกัดกร่อนจากจุลชีพ (Microbiologically Induced Corrosion; MIC) โดยกลไกดังกล่าวสามารถยืนยันได้จากผลการตรวจสอบผลิตภัณฑ์การกัดกร่อนที่ตรวจพบองค์ประกอบของธาตุซัลเฟอร์ เมื่อทำการตรวจสอบภาคตัดขวางชิ้นส่วนที่เสียหาย พบการขยายตัวของรูเข็มมาจากผนังด้านในท่อ ซึ่งสามารถนำไปสู่การสรุปผลสาเหตุของการเสียหายรวมทั้งข้อเสนอแนะที่สามารถนำไปปฏิบัติได้


วันพุธที่ 13 มิถุนายน พ.ศ. 2555

เหล็กกล้าไร้สนิม (ตอนที่ 24): เหล็กกล้าไร้สนิมกลุ่มเพิ่มความแข็งโดยการตกตะกอน (Precipitation Hardened Stainless Steels)


กระบวนการทางโลหะวิทยาที่อาศัยความสามารถในการละลายที่น้อยลงของธาตุผสม เพื่อเพิ่มความแข็งแรงให้กับโลหะผสมด้วยวิธีการที่เรียกว่า การแข็งขึ้นโดยการตกตะกอน (Precipitation Hardening) เป็นอีกหนึ่งวิธีการที่ใช้ในการพัฒนาโลหะผสมที่มีความแข็งแรงสูงพิเศษ (Ultrahigh-strength Alloys) [137] กระบวนการดังกล่าวถูกค้นพบโดยบังเอิญในระหว่างการศึกษาโลหะผสมอะลูมิเนียม-ทองแดง โดยนักโลหะวิทยาชาวเยอรมัน ชื่อ อัลเฟรด ไวล์ม ในปี ค..1906 โดยเรียกโลหะผสมดังกล่าวว่า “Duralumin” [138] หลังจากการค้นพบดังกล่าว ได้ใช้เวลาประมาณ 15 ปี ในการศึกษาเพื่อให้เกิดความเข้าใจอย่างแท้จริงเกี่ยวกับกลไกการแข็งขึ้นโดยการตกตะกอน จนทำให้สามารถพัฒนาและผลิตโลหะผสมของอะลูมิเนียมที่มีความแข็งแรงสูงขึ้นมาได้ จึงสามารถกล่าวได้ว่า อุตสาหกรรมอากาศยานสมัยใหม่ได้พัฒนาขึ้นจากการค้นพบปรากฏการณ์ดังกล่าว จากนั้นจึงได้นำไปประยุกต์ใช้กับโลหะหลายชนิด เช่น โลหะผสมนิกเกิล โลหะผสมทองแดง โละผสมไทเทเนียม รวมถึงเหล็กกล้าไร้สนิม

เหล็กกล้าไร้สนิมกลุ่มเพิ่มความแข็งโดยการตกตะกอน ถูกพัฒนาครั้งแรกในราวปี ค..1940 [139] และหลังจากนั้น ได้มีการพัฒนาเพื่อประยุกต์ใช้งานที่หลากหลาย เนื่องจากมีสมบัติที่พิเศษหลายด้าน สมบัติที่สำคัญมากที่สุดอย่างหนึ่งของเหล็กกล้าไร้สนิมกลุ่มนี้ คือ แปรรูปได้ง่าย มีความแข็งแรงสูง มีความเหนียวค่อนข้างดี มีความต้านทานการกัดกร่อนดีเยี่ยม [140-141] มีอัตราการบิดเบี้ยวต่ำ และมีความสามารถในการเชื่อมดีเยี่ยม [142] ซึ่งเป็นสมบัติที่ดีร่วมกันระหว่างเหล็กกล้าไร้สนิมมาร์เทนซิติกและออสเตนนิติก กล่าวคือ สามารถทำให้แข็งขึ้นได้ด้วยกระบวนการทางความร้อนคล้ายกับเหล็กกล้าไร้สนิมมาร์เทนซิติก ในขณะเดียวกันก็มีสมบัติความต้านทานการกัดกร่อนที่ดีคล้ายกับเหล็กกล้าไร้สนิมออสเตนนิติก [143] จากสมบัติที่สามารถแปรรูปได้ง่าย จึงสามารถขึ้นรูปเป็นผลิตภัณฑ์ที่มีรูปร่างหลากหลาย เช่น แท่ง เส้นลวด แผ่น ชิ้นส่วนตีขึ้นรูป ผลิตภัณฑ์หล่อ ผลิตภัณฑ์โลหะผง และผลิตภัณฑ์ขึ้นรูปด้วยแม่พิมพ์ เป็นต้น

เหล็กกล้าไร้สนิมกลุ่มเพิ่มความแข็งโดยการตกตะกอน เป็นโลหะผสมชนิดที่มีโครเมียมและนิกเกิลเป็นธาตุผสมหลัก สามารถทำให้แข็งขึ้นได้โดยกระบวนการทางความร้อน ดังนั้นจึงมีความต้านทานแรงดึงสูงมาก ทั้งนี้เกิดจากการตกตะกอนของสารประกอบในโครงสร้างพื้นฐานแบบมาร์เทนซิติกและออสเตนนิติก โดยธาตุผสมที่เพิ่มความแข็งแรงด้วยการตกตะกอนเป็นเฟสเชิงโลหะในระหว่างการบ่มด้วยความร้อน (Aging Treatment) ได้แก่ อะลูมิเนียม ไทเทเนียม ทองแดง โมลิบดีนัม และไนโอเบียม [18, 143-144] ยกตัวอย่าง เช่น เกรด 17-4 PH ที่มีการเติมทองแดงเพื่อเพิ่มความแข็งหลังการบ่ม และเติมไนโอเบียมเพื่อจับตัวกับคาร์บอน (Carbon Stabilized) เกรด Custom 455 มีการเติมไทเทเนียม เกรด PH 13-8 Mo มีการเติมอะลูมิเนียม และเกรด Custom 450 ที่มีการเติมไนโอเบียม และเติมโมลิบดีนัมเพื่อเพิ่มสมบัติทางกลและความต้านทานการกัดกร่อน

เอกสารอ้างอิง

[137] Z. Guo, W. Sha. Thermodynamic calculation for precipitation hardening steels and titanium aluminides. Intermetallics 2002; 10(10): pp. 945-50.

[138]  http://www.smihq.org/public/publications/past_articles/jan06_zubek.pdf

[140]  C. N. Hsiao, C. S. Chiou, J. R. Yang. Aging reactions in a 17-4 PH stainless steel. Materials Chemistry and Physics 2002; 74(2): pp. 134-42.

[141]  M. Aghaie-Khafri, F. Adhami. Hot deformation of 15-5 PH stainless steel. Materials Science and Engineering: A 2010; 527(4-5): pp. 1052-7.

[142]  www.aalco.co.uk/.../Aalco_Datasheet_St_St_Precipitation_Hardening.pd

วันพุธที่ 30 พฤษภาคม พ.ศ. 2555

เหล็กกล้าไร้สนิม (ตอนที่ 23) : เหล็กกล้าไร้สนิมซุปเปอร์ดูเพล็กซ์ (Superduplex Stainless Steel)

นอกจากเกรดดั้งเดิมที่มีการใช้งานอยู่แล้ว ปัจจุบันเหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์ได้มีการพัฒนาและปรับปรุงไปใน 2 แนวทาง โดยแนวทางที่ 1 จะเพิ่มประสิทธิภาพด้านการกัดกร่อนด้วยการเพิ่มปริมาณโครเมียม โมลิบดีนัม ทองแดง และไนโตรเจนให้สูงขึ้น เป็นที่ทราบกันทั่วไปว่าความเข้มข้นที่สูงขึ้นของธาตุผสมดังกล่าว จะส่งเสริมให้เหล็กกล้ามีความต้านทานการกัดกร่อนแบบรูเข็มมากขึ้น โดยเรียกเกรดดังกล่าวว่า ซุปเปอร์ดูเพล็กซ์ (Superduplex) ซึ่งหมายถึง เหล็กกล้าที่มีค่าความต้านทานการเกิดการกัดกร่อนแบบรูเข็มเทียบเท่า (PREN = wt.%Cr + 3.3 wt.%Mo + 20 wt.%N) มากกว่า 40 [113-114] เช่น เกรด AISI 2507 มีส่วนผสมของโครเมียม 25-27% โมลิบดีนัม 3-4.5% และมีไนโตรเจน 0.25-0.28% มีความแข็งแรงสูงกว่าและมีความต้านทานการกัดกร่อนดีกว่าเกรด AISI 2205 โดยเฉพาะความต้านทานการกัดกร่อนแบบรูเข็มและการแตกร้าวเนื่องจากความเค้นร่วมกับการกัดกร่อนเมื่อสัมผัสกับสิ่งแวดล้อมที่มีคลอไรด์ปริมาณสูง เป็นที่เชื่อกันว่า [113] เหล็กกล้าไร้สนิมออสเตนนิติกทั่วไปมีความต้านทานการแตกร้าวเนื่องจากความเค้นร่วมกับการกัดกร่อน ในสิ่งแวดล้อมที่มีคลอไรด์เจือปนที่อุณหภูมิการใช้งานไม่เกิน 50 องศาเซลเซียส ในขณะที่เหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์ (เช่นเกรด AISI 2205) มีการรายงานว่าสามารถต้านทานการแตกร้าวเนื่องจากความเค้นร่วมกับการกัดกร่อนในสารละลายโซเดียมคลอไรด์ที่ความเข้มข้น 3% ได้ที่อุณหภูมิสูงถึง 150 องศาเซลเซียส และเหล็กกล้าไร้สนิมซุปเปอร์ดูเพล็กซ์เกรด AISI 2507 สามารถต้านทานการกัดกร่อนรูปแบบดังกล่าวได้ดี แม้ว่าจะมีการใช้งานที่ช่วงอุณหภูมิสูงกว่า ดังนั้นจึงถูกนำมาใช้งานกันอย่างกว้างขวาง โดยมักผลิตเป็นชิ้นส่วนในอุตสาหกรรมที่ใช้งานในทะเลและปิโตรเคมี และแนวทางที่ 2 จะลดธาตุผสมบางตัว เช่น โมลิบดีนัม เช่นเกรด AISI 3204 และบางเกรดมีการลดปริมาณนิกเกิลให้มีค่าต่ำกว่า 2% ซึ่งนอกจากจะลดต้นทุนในการผลิตจากการผันผวนของราคานิกเกิลแล้ว ยังช่วยลดน้ำหนักของโครงสร้างลงได้ แต่มีการเพิ่มแมงกานีสให้สูงขึ้นในช่วง 4-6% เช่นเกรด AISI 2101 ที่ถูกพัฒนาโดย Outokumpu Stainless ในปี ค..2002 [121] มีค่าความต้านทานแรงดึงที่สูงกว่าและมีความต้านทานต่อการกัดกร่อนแบบรูเข็มที่ดีกว่าเหล็กกล้าไร้สนิมกลุ่มออสเตนนิติก [117] ซึ่งเรียกเกรดดังกล่าวนี้ว่า Lean Duplex Stainless Steel

ตัวอย่างการประยุกต์ใช้งานเหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์แสดงในรูปที่ 1.21


 เอกสารอ้งอิง:

[113]  R.K. Singh Raman, W.H. Siew. Role of nitrite addition in chloride stress   corrosion cracking of a super duplex stainless steel. Corrosion Science 2010; 52(1): pp. 113-7.

[114]  Hua Tan, Yiming Jiang, Bo Deng, Tao Sun, Juliang Xu, Jin Li. Effect of annealing temperature on the pitting corrosion resistance of super duplex stainless steel UNS S32750. Materials Characterization 2009; 60(9): pp. 1049-54.

[117]  Lihua Zhang, Wei Zhang, Yiming Jiang, Bo Deng, Daoming Sun, Jin Li. Influence of annealing treatment on the corrosion resistance of lean duplex stainless steel 2101. Electrochimica Acta 2009; 54(23): pp. 5387-92.

[121]  K.L Weng, H.R Chen, J.R Yang. The low-temperature aging embrittlement in a 2205 duplex stainless steel. Materials Science and Engineering: A 2004; 379(1-2): pp. 119-32.

ขอบการเฉือน (Shear Lips)

  ⚙️🔬 Shear Lip… “ขอบเล็ก ๆ” ที่กำลังบอกอะไรเราบนผิวหน้าแตกหัก? เคยสงสัยไหมครับว่า… ทำไมโลหะบางชิ้นเมื่อขาดออกจากกัน จึงไม่ได้มีผิวหน้าแต...