ความเสียหายที่เกิดขึ้นกับชิ้นส่วนอุปกรณ์ของโครงสร้าง หรือเครื่องจักรเป็นปัญหาที่มักพบได้เสมอในอุตสาหกรรมประเภทต่างๆ แม้ว่าในปัจจุบันจะมีอุปกรณ์ช่วยในการออกแบบและมีการใช้เทคนิคในการซ่อมบำรุงที่ทันสมัยในการตรวจสอบสภาพการใช้งานของเครื่องจักรมากขึ้นก็ตาม แต่สภาวะการทำงานจริงของเครื่องจักรที่มักไม่เป็นไปตามที่ออกแบบไว้ ทำให้มีโอกาสที่ส่วนใดส่วนหนึ่งของโครงสร้างหรืออุปกรณ์จะรับภาระกรรมเกิน ซึ่งนำไปสู่การแตกหักเสียหายในที่สุด ความเสียหายที่เกิดขึ้นทำให้เกิดผลเสียทางเศรษฐกิจ สุขภาพ หรือชีวิต ดังนั้นจึงต้องมีการวิเคราะห์ความเสียหาย เพื่อลดความสูญเสียที่อาจเกิดขึ้นในอนาคต
การวิเคราะห์ความเสียหาย หมายถึง การวินิจฉัยหาสาเหตุที่แท้จริงของความเสียหายที่เกิดขึ้นสำหรับใช้เป็นแนวทางพิจารณาในการแก้ไข ซ่อมแซม หรือออกแบบใหม่ เพื่อป้องกันความเสียหายชนิดดังกล่าวที่อาจเกิดขึ้นในอนาคต
ขั้นตอนการวิเคราะห์ความเสียหาย
การวิเคราะห์ความเสียหายของชิ้นส่วนอุปกรณ์ต่างๆต้องเริ่มต้นจากประวัติหรือข้อมูลความเป็นมาของชิ้นส่วนที่เสียหายนั้นๆ เช่น ชนิดของวัสดุ ส่วนผสมทางเคมี ข้อกำหนดต่างๆ (Specification) กระบวนการผลิต การอบชุบ การอบชุบทางความร้อน ตลอดจนสภาวะการใช้งาน บางกรณีก็อาจจำเป็นต้องมีแบบของชิ้นส่วนที่เสียหายด้วยหากสามารถหาได้ นอกจากนี้หากสามารถทราบได้ว่าขณะที่ชิ้นส่วนเกิดความเสียหาย สภาวะแวดล้อม เช่น อุณหภูมิ บรรยากาศรอบๆเป็นอย่างไรอาจจะเป็นประโยชน์ต่อการวิเคราะห์ต่อไป
เมื่อได้รับชิ้นส่วนที่เสียหายแล้ว ต้องวางแผนการวิเคราะห์ทดสอบก่อนว่า ส่วนใดต้องนำมาทดสอบอะไร แล้วจึงทำการตัดชิ้นส่วนที่เสียหายไปทดสอบ การวางแผนต้องพิจารณาถึงความจำเป็นของข้อมูลเพื่อประหยัดเวลาและค่าใช้จ่าย และมีความยืดหยุ่นและพิจารณาลำดับขั้นของการวิเคราะห์ การเลือกตำแหน่งการทดสอบผิดจะไม่เกิดประโยชน์แต่อย่างได
เมื่อทราบข้อมูลเบื้องต้นเกี่ยวกับข้อมูลที่เสียหายแล้ว ขั้นตอนต่อไปในการวิเคราะห์คือ
1. บันทึกประวัติการทำงาน
ลำดับแรกควรสอบถาม หรือบันทึกข้อมูล รายละเอียดเกี่ยวกับประวัติการใช้งานของชิ้นส่วนที่เสียหาย เช่นการใช้งานในสภาวะปกติเป็นอย่างไร โดยอาจจะสอบถามถึง
• แรงที่กระทำเป็นแรงคงที่ เป็นรอบหรือแรงกระทำเกินขอบเขต(Overload) บ้างเป็นครั้งคราวหรือไม่
• อุณหภูมิการใช้งานมีการเปลี่ยนแปลงหรือไม่ หากมีการเปลี่ยนแปลง เปลี่ยนแปลงไปมากน้อยเพียงใด
เนื่องจากอุณหภูมิมีผลต่อการผุกร่อนของโลหะ หากชิ้นส่วนของโลหะนั้นอยู่ในสภาวะกัดกร่อน นอกจากนี้โลหะผสม เมื่ออยู่ในสภาวะที่อุณหภูมิสูงเป็นเวลานานๆ อาจทำให้จุลโครงสร้างเปลี่ยนแปลงไป หรือมีอนุภาคตกตะกอน(Precipitate) อยู่ตามขอบเกรน หรือในเหล็กกล้าที่มีจุลโครงสร้างเป็น Pearlite, cementite ที่เดิมเคยมีรูปร่างเป็นแผ่น (lamellar) อาจเปลี่ยนเป็นรูปกลม
ประวัติการใช้งานของชิ้นส่วนที่เสียหายที่สมบูรณ์ มีความสำคัญต่อการวิเคราะห์ความเสียหายมาก ซึ่งเป็นส่วนที่ช่วยให้การทำงานง่ายขึ้น และมีความมั่นใจในผลการวิเคราะห์ว่าเป็นไปในทางที่ถูกด้วย นอกจากนี้ประวัติการซ่อมแซมชิ้นส่วนที่เสียหายว่าเคยซ่อมเมื่อใด บ่อยหรือไม่ เหตุที่ต้องซ่อมแซมและวิธีการซ่อมเป็นข้อมูลที่ต้องบันทึกไว้ด้วยเช่นกัน
อีกสิ่งหนึ่งที่ต้องทำคือ ควรถ่ายภาพชิ้นส่วนที่เสียหายเอาไว้ทุกแง่ทุกมุม ก่อนที่จะนำชิ้นส่วนนั้นไปทำการวิเคราะห์ต่อไป
2. การตรวจสอบด้วยสายตา (Visual Inspection)
ชิ้นส่วนที่เสียหายทั้งหมด ควรได้รับการตรวจสอบด้วยสายตาอย่างละเอียด ก่อนที่จะมีการทำความสะอาด แล้วบันทึกเอาไว้เช่น หากพบว่ารอยแตกเก่ามีอยู่แสดงว่ารอยแตกเกิดขึ้นมาเป็นระยะเวลาช่วงหนึ่งแล้ว ก่อนที่จะเกิดความเสียหาย และรอยแตกอาจจะถูกพบมาก่อน แต่ไม่ได้ให้ความสำคัญเท่าที่ควร ลักษณะเช่นนี้ ควรบันทึกเอาไว้ด้วย
นอกจากนี้ลักษณะของรอยแตก สีของผิวที่แตกหักเสียหายเป็นอย่างไร รอยการแตกเริ่มมาจากทางใด
ขนาดของรูปร่างของชิ้นส่วนที่เสียหายควรบันทึกเอาไว้อย่างละเอียด หรืออาจจะใช้ภาพวาดหรือภาพถ่ายช่วย บางครั้งอาจจะต้องใช้กล้องกำลังขยายต่ำหรือแว่นขยาย
3. การเลือกตำแหน่งที่จะนำมาทดสอบ
ผู้วิเคราะห์ต้องตัดสินใจเลือกตำแหน่งในการตัดชิ้นส่วนที่เสียหาย เพื่อจะได้ตำแหน่งที่สามารถชี้บ่งถึง
สาเหตุการเสียหายได้ บางกรณีอาจต้องเปรียบเทียบชิ้นส่วนที่เสียหายกับชิ้นส่วนประกอบประเภทเดียวกันที่ไม่เกิดความเสียหายหรือจากชิ้นเดียวกันแต่ห่างออกไปจากบริเวณที่เสียหาย ทั้งนี้อาจจะสามารถชี้บ่งได้ว่าความเสียหายที่เกิดขึ้นเนื่องมาจากสภาวะการใช้งาน หรือจากกระบวนการผลิต เช่น ท่อใน Boiler เกิดความเสียหายหากมีโครงสร้างที่ต่างกัน แสดงว่าสภาวะการใช้งานทำให้จุลโครงสร้างเปลี่ยนแปลง ซึ่งอาจจะเป็นสาเหตุหนึ่งในข้อสันนิษฐานว่าสาเหตุของความเสียหายอาจเกิดขึ้นเนื่องจากการใช้งาน
4. การทำความสะอาด การตัด และการรักษาผิวหน้าที่เสียหาย
ผิวที่แตกหักเสียหายของชิ้นส่วนที่ต้องการวิเคราะห์ เป็นหลักฐานที่สำคัญอย่างยิ่ง ดังนั้นจึงควรรักษาสภาพผิวที่เสียหายไว้ เพราะผิวที่เสียหายอาจเป็นสนิมหรือเกิดออกไซด์เมื่อเก็บไว้ในบรรยากาศ หรืออาจจะลบเลือนไปจากการเสียดสีหรือกระแทกกับชิ้นส่วนอื่นๆ ขณะทำการเก็บตัวอย่าง หรือขนส่งได้ ที่สำคัญไม่ควรเช็ดผิวหน้าที่เสียหายด้วยผ้าเพราะอาจทำให้อนุภาคที่อยู่ที่ผิวหน้าหลุดไป ซึ่งอนุภาคเหล่านี้อาจจะเป็นสิ่งบ่งชี้ถึงสาเหตุความเสียหายได้ และการแตะผิวแตกหักด้วยนิ้วมือไม่ควรทำอย่างยิ่ง รวมทั้งไม่ควรประกอบชิ้นส่วนที่แตกหักเข้าด้วยกัน โดยที่ผิวแตกหักสัมผัสกัน สิ่งเหล่านี้ไม่ช่วยต่อการวิเคราะห์แต่อย่างใด
การกัดกร่อนที่อาจจะเกิดขึ้นที่ผิวหน้าที่แตกหัก อาจจะป้องกันได้โดยพ่นด้วยอากาศอัดกระป๋องบนผิวที่แตกหัก เพื่อกำจัดสิ่งสกปรก แล้วใส่ในตู้ดูดความชื้น (Descicator) ควรหลีกเลี่ยงการเคลือบผิวหน้าที่แตกหักที่ยังไม่ได้ทำการวิเคราะห์
ส่วนผิวหน้าที่เสียหายหากสัมผัสน้ำทะเลหรือสิ่งสกปรกอื่นๆ หากจำเป็นต้องล้างผิวที่เสียหายด้วยน้ำและตามด้วยอัลกอฮอล์หรือะซิโตน เป่าให้แห้งแล้วเก็บไว้ในตู้ดูดความชื้น
การทำความสะอาดผิวหน้าที่แตกหักเพื่อส่องดูด้วยกล้องจุลทรรศน์อิเล็กตรอนแบบสแกน (SEM) ในขั้นแรกเป่าด้วยอากาศอัดกระป๋อง ล้างในอัลกอฮอล์หรืออะซีโตน ใน Ultrasonic Cleaner หรือล้างในกรดหรือด่างอ่อนๆ เพื่อกำจัดชั้นของ Corrosion ที่อยู่ที่ผิวหน้าชิ้นส่วนที่เสียหาย
การตัดชิ้นส่วนตัวอย่างที่เสียหายไปทดสอบ ควรวาดรูปอย่างคร่าวๆไว้ว่าตัดจากส่วนใด การตัดควรเป็นการตัดแบบแห้ง ในขณะตัดควรคำนึงถึงความร้อนที่เกิดขึ้น หากการตัดทำให้อุณหภูมิสูงขึ้นมาก โครงสร้างของวัสดุอาจเปลี่ยนแปลงได้ ดังนั้นจึงควรตัดห่างผิวแตกพอประมาณ หากตัดด้วยความร้อนต้องระวังไม่ให้โลหะเหลวจากการตัดไปติดที่ผิวหน้าที่แตกหักได้ การตัดแห้งดีกว่าแบบที่ใช้น้ำหล่อเย็น เพราะน้ำหล่อเย็นอาจจะกัดกร่อนผิวหน้าที่แตกหัก หรือทำให้อนุภาคที่อยู่ที่ผิวหลุดออกไปได้
5. ลำดับขั้นตอนการวิเคราะห์และการทดสอบ
การวิเคราะห์และทดสอบ จะเลือกใช้วิธีการทดสอบต่างๆ ตามความเหมาะสมในขณะนั้น โดยทั่วไปการ
ทดสอบจะมีวิธีการทดสอบต่างๆดังนี
การตรวจสอบสภาพผิวแตก (Fractography)
ระดับมหภาค (Macroscopic) โดยการใช้แว่นขยายหรือกล้อง stereo microscope ระดับจุลภาค (Microscopic) โดยการใช้ Scanning Electron Microscope (SEM) การตรวจสอบสภาพผิวแตกทำให้ทราบข้อมูลเกี่ยวกับจุดเริ่มต้นของรอยแตก ชนิด และลักษณะการขยายตัวของรอยแตก และลักษณะการแตกว่าเป็นการแตกแบบเปราะ แบบเหนียวหรือการล้าตัว เป็นต้น
การวิเคราะห์ทางเคมี (Chemical Analysis)
-การวิเคราะห์สารปนเปื้อน และผลิตภัณฑ์ที่เกิดจากการกัดกร่อน การตกผลึก (Precipitation) เพื่อวิเคราะห์หาสิ่งเจือปนที่มีอิทธิพลต่อการกัดกร่อน หรือชนิดของสารฝังใน ซึ่งจะเป็นสาเหตุให้วัสดุลดความสามารถในการรับภาระกรรม
-การวิเคราะห์ส่วนผสมของวัสดุเพื่อให้พบว่าวัสดุที่ใช้เป็นวัสดุชนิดใด เลือกใช้ถูกต้องตามข้อกำหนดที่ออกแบบไว้หรือไม่
-การวิเคราะห์องค์ประกอบของตัวกลางที่ใช้ร่วมกับชิ้นงานที่เสียหาย เพื่อหาตัวกลางที่ทำให้เกิดการกัดกร่อน
การทดสอบทางกล (Mechanical Testing)
การทดสอบความแข็ง เป็นการทดสอบทางกลที่ง่ายที่สุด ชิ้นทดสอบที่ใช้มีขนาดเล็กและไม่ต้องเตรียมชิ้นทดสอบมากนัก เมื่อเปรียบเทียบกับการทดสอบทางกลอื่นๆ ความแข็งเป็นสิ่งที่บ่งชี้ว่าชิ้นส่วนที่เสียหายผ่านกระบวนการอบชุบทางความร้อนมาตรงตามที่ระบุไว้ในข้อกำหนดของวัสดุนั้นหรือไม่ การเปรียบเทียบความแข็งชิ้นส่วนที่เสียหายกับไม่เสียหายสามารถสะท้อนถึงลักษณะการใช้งาน เช่น มี Work hardening, softening หรือมีการสูญเสียคาร์บอนที่ผิว เหล็กกล้าค่าความแข็งบริเนลล์ สามารถใช้ประมาณค่าความต้านทาทนแรงดึงได้ (Tensile strength)
UTS = 0.35 HB (เหล็กกล้ารีด)
UTS = 0.21 HB (เหล็กกล้าอบชุบ)
UTS = 0.22 HB (เหล็กกล้าผสมคาร์บอนปานกลาง)
UTS = 0.23 HB (เหล็กกล้าผสมคาร์บอนต่ำ)
(UTS คือ Ultimate Tensile Strength)
การทดสอบความต้านทานแรงดึงและแรงกระแทก การทดสอบโดยวิธีนี้ ชิ้นทดสอบต้องมีขนาดใหญ่พอสมควร ทั้งนี้เป็นไปตามมาตรฐานด้วย ในบางครั้งอาจต้องทำการทดสอบที่อุณหภูมิต่ำหรือสูงกว่าอุณหภูมิห้อง เพื่อให้สอดคล้องกับสภาพการทำงานจริง
การประเมินผลการทดสอบ หากผลการทดสอบมีค่า 5-10% ต่างไปจากค่าที่ควรเป็น (ตาม specification) ไม่ได้หมายความว่า ชิ้นส่วนนี้มีค่าความแข็งแรงลดลง หรือมีคุณภาพต่ำลงจนเป็นสาเหตุของการแตกหักได้ เพราะชิ้นทดสอบมีขนาดเล็ก ซึ่งไม่สามารถจะแทนชิ้นส่วนทั้งชิ้นได้ เช่น ชิ้นส่วนที่เสียหายอาจจะแตกหักแบบเปราะได้ที่อุณหภูมิปกติ แต่ถ้านำชิ้นส่วนมาทดสอบการกระแทกพบว่าวัสดุชนิดเดียวกันจะแตกหักที่อุณหภูมิต่ำกว่า 0 องศาเซลเซียส (ทั้งนี้ขึ้นอยู่กับคุณสมบัติของวัสดุชิ้นทดสอบด้วยว่าขึ้นอยู่กับขนาดของชิ้นทดสอบด้วยหรือไม่)
การตรวจสอบจุลโครงสร้างด้วยกล้อง Light Microscope ทำให้ได้รับข้อมูล
• Microcracks
• ขนาดและรูปร่างของเกรน (grain size)
• สิ่งเจือปน(impurity)
• การตกผลึก รูพรุน โพรงอากาศ (precipitate,porosity,blow hole)
• ลักษณะและคุณภาพของการผลิต เช่น การหล่อ การทุบ การเชื่อมต่อ การเคลือบผิว การกลึง การไส การอบชุบ เป็นต้น
การตรวจสอบแบบไม่ทำลาย เพื่อตรวจหารอยบกพร่อง เช่น รอยร้าวขนาดเล็กบนผิวชิ้นงาน และรอยบกพร่องที่มีอยู่ภายในชิ้นงาน หรือรอยแตกร้าวที่เกิดอยู่ภายในชิ้นงาน
การวิเคราะห์ความเค้นและการทดสอบจำลอง (Stress Analysis and Simulation Test)
การวิเคราะห์ความเค้นด้วยสเตรนเกจ หรือทรานดิวเซอร์ เพื่อหาภาระกรรม(Load) ที่เกิดกับชิ้นงานในขณะทำงานตามสภาวะที่ใช้งานของชิ้นงาน จะช่วยทำให้ทราบสาเหตุของความเสียหายได้
นอกจากนั้นยังมีวิธีการทำการทดสอบจำลองหลายวิธี เพื่อวิเคราะห์สาเหตุของความเสียหาย เช่น การนำชิ้นงานไปทดสอบสภาพทนต่อการกัดกร่อน (Corrosion Test) หรือการทดสอบการคืบ (Creep Test ) เป็นต้น
6. การประเมินผลและการสรุปผลวิเคราะห์
ต้องนำข้อมูลผลการวิเคราะห์ทั้งหมด รวมทั้งประวัติและข้อมูลเกี่ยวกับชิ้นงานมาประกอบกันอย่างสมเหตุสมผล บางครั้งความเสียหายอาจมีสาเหตุมาจากหลายเหตุผล ดังนั้นในการหาสาเหตุของความเสียหาย ควรแยกสาเหตุแรกหรือสาเหตุหลักออกจากสาเหตุอื่นที่อาจมีผลทำให้เกิดความเสียหายได้ง่ายขึ้นเท่านั้น
7. ข้อเสนอแนะและวิธีการแก้ไข
ข้อเสนอแนะและวิธีการแก้ไขเพื่อป้องกันความเสียหายที่เกิดขึ้นได้ในอนาคต ขึ้นอยู่กับชนิดของความเสียหาย เช่น ความเสียหายอาจเกิดเนื่องจากการติดตั้ง โครงสร้าง การออกแบบ การผลิต การใช้งาน หรือการเลือกใช้วัสดุ
ท่านสามารถศึกษาข้อมูลเพิ่มเติมได้ที่ลิงค์ด้านล่างครับ
http://www.tms.org/Students/Winners/Davidson/Davidson.html
วันอังคารที่ 14 กันยายน พ.ศ. 2553


การแตกร้าวเนื่องจากความเค้นร่วมกับการกัดกร่อนของเหล็กกล้าไร้สนิม (Stress corrosion cracking of stainless steel)
การแตกร้าวเนื่องความเค้นร่วมกับการกร่อน (Stress Corrosion Cracking; SCC) สามารถเกิดขึ้นได้กับวัสดุหลายชนิดและสิ่งแวดล้อมที่แตกต่างกันออกไปดังตารางด้านล่าง ซึ่งไม่จำเพาะเฉพาะเหล็กกล้าไร้สนิมเท่านั้น แต่ถ้าเกิดกับวัสดุชนิดอื่นอาจเรียกแตกต่างกันออกไปตามแหล่งที่มา เช่น SCC ที่เกิดขึ้นกับเหล็กกล้าคาร์บอน เราอาจจะเรียกว่า Caustic SCC เป็นต้น ซึ่งสิ่งแวดล้อมที่เหนียวให้เกิดสำหรับเหล็กกล้าคาร์บอนที่ผ่านการอบอ่อน (CS annealed) จะไวต่อ SCC เมื่ออยู่ในสิ่งแวดล้อมที่เป็น ไฮดรอกไซด์ คาร์บอเนต ไนเตรต และแอมโมเนีย ป็นต้น แต่สำหรับบทความนี้ผมจะนำเสนอ SCC ที่เกิดขึ้นกับเหล็กกล้าไร้สนิม โอกาสหน้าจะมานำเสนอ SCC ที่เกิดขึ้นกับวัสดุอื่น..........

ในปัจจุบันเหล็กกล้าไร้สนิมออสเตนนิติกเป็นวัสดุที่นิยมใช้กันมากในอุตสาหกรรมทั่วไป เนื่องจากเป็นวัสดุที่มีความสามารถในการทนต่อสภาพการกัดกร่อนได้ดี และเป็นวัสดุที่สามารถสร้างฟิล์มที่เป็นออกไซด์ขึ้นมาได้เองเมื่อสัมผัสอยู่ในบรรยากาศที่มีออกซิเจน เพื่อป้องกันการกัดกร่อนจากสภาพแวดล้อมที่สัมผัสอยู่ แม้ว่าเหล็กกล้าไร้สนิมจะให้สมบัติความต้านทานการกัดกร่อนแบบทั่วผิวหน้าที่ดีเยี่ยมก็ตาม แต่ก็มีความไวต่อการกัดกร่อนแบบเฉพาะที่ (Localized Corrosion) เช่น การกัดกร่อนแบบสนิมขุม การกัดกร่อนตามขอบเกรน และการแตกร้าวเนื่องจากความเค้นร่วมกับการกัดกร่อน โดยเฉพาะเมื่อสัมผัสกับสารละลายที่มีฤทธิ์กัดกร่อน
การแตกร้าวของเหล็กกล้าไร้สนิมเนื่องจากอิทธิพลของความเค้นร่วมกับการกัดกร่อนนั้น มักพบได้ทั่วไปโดยเฉพาะโรงงานอุตสาหกรรมประเภท โรงไฟฟ้า ปิโตรเคมี ผลิตสารเคมี ผลิตกระดาษ ฯ เนื่องจากวัสดุที่นิยมใช้ในโรงงานอุตสาหกรรมส่วนใหญ่มักเป็นเหล็กกล้าหรือไม่ก็เหล็กกล้าไร้สนิม ในกรณีการประยุกต์ใช้วัสดุประเภทเหล็กกล้านั้น การเสื่อมสภาพมักเกิดจากการกัดกร่อนแบบทั่วผิวหน้า (Uniform Corrosion) ซึ่งเป็นรูปแบบการกัดกร่อนที่สามารถประเมินและทำนายอายุการใช้งานได้ ในขณะที่เหล็กกล้าไร้สนิมมักจะเกิดการเสียหายด้วยกลไกการแตกร้าวเนื่องจากความเค้นร่วมกับการกัดกร่อน (Stress Corrosion Cracking; SCC) โดยเกิดจากการสัมผัสกับสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน การเสียหายแบบ SCC ของโลหะทั่วไปต้องมีปัจจัย 3 อย่างเกิดขึ้นพร้อมกัน ซึ่งได้แก่ (รูปที่ 1)
1. ความเค้น ต้องเป็นความเคนดึงซึ่งอาจเป็นความเค้นตกค้างในเนื้อวัสดุ ความเค้นมาจากภายนอก ความเค้นเนื่องจากความร้อนหรืออาจจะเกิดจากการเชื่อมก็ได้
2. วัสดุที่ไวต่อการเกิด SCC ซึ่งได้แก่วัสดุที่มีฟิล์มปกป้อง
3. สภาวะแวดล้อม

การกัดกร่อนแบบ SCC มีลักษณะพิเศษคือ
1. ปรากฏการณ์นี้จะเกิดเฉพาะในโลหะผสมเท่านั้น มักไม่เกิดในโลหะบริสุทธิ์
2. ประเภทของสิ่งแวดล้อมที่ส่งเสริมให้เกิดการแตกหักนั้นมีลักษณะเฉพาะตัวสำหรับโลหะผสมแต่ละชนิด
ตัวแปรที่มีอิทธิพลกับ stress corrosion cracking ได้แก่
- อุณหภูมิ
- องค์ประกอบและความเข้มข้นของสารละลาย
- ขนาดของแรงเค้น
- องค์ประกอบและโครงสร้างจุลภาคของโลหะ
การกัดกร่อนแบบนี้ทำให้โลหะเกิดความเสียหายโดยการแตกร้าว ที่เกิดขึ้นโดยการกระทำร่วมกันของสิ่งแวดล้อมที่มีผลกระทบต่อการกัดกร่อนกับความเค้นแรงดึง ซึ่งอาจเป็นไปได้ทั้งความเค้นที่กระทำกับโลหะ (Applied stress) และความเค้นภายใน (internal residual stress) ในบางกรณีความเค้นอาจเกิดจากการสะสมตัวของผลิตภัณฑ์อันเนื่องจากการกัดกร่อน ตัวอย่าง เช่น นอตและสกรู เมื่อถูกวางไว้ในสิ่งแวดล้อมที่เอื้อต่อการกัดกร่อน ผลิตภัณฑ์การกัดกร่อนจะถูกสะสมตัวอยู่ระหว่างนอตและสกรู อย่างไรก็ตามปริมาตรของผลิตภัณฑ์เหล่านี้จะมีการขยายปริมาตร มันจึงทำให้เกิดความเค้นแรงดึงขึ้นบนสกรูซึ่ง จึงนำไปสู่การแตกร้าวได้ สำหรับรูปแบบของการแตกร้าว (cracking path) พบว่ามีทั้งแบบแตกไปตามขอบเกรน (intergranular cracking) (ดังรูปที่ 2) และแบบผ่ากลางเกรน (transgranular cracking) (ดังรูปที่ 3) โดยการแตกตามขอบเกรนนั้นมักเกิดขึ้นกับเหล็กกล้าไร้สนิมที่ถูกใช้งานในอุณหภูมิช่วงที่ส่งเสริมให้เกิดการตกตะกอนของคาร์ไบด์ (sensitization temperature) โดยเฉพาะในช่วงอุณหภูมิ 450–850 °C ซึ่งสภาวะดังกล่าวนี้จะส่งเสริมให้เหล็กกล้าไร้สนิมเกิดการสูญเสียโครเมียมบริเวณที่อยู่ใกล้ขอบเกรน (มี Cr เหลือน้อยกว่า 10.5wt%) ทำให้ขอบเกรนมีความไวต่อการกัดกร่อน (ดังรูปที่ 4) โดยเฉพาะในกรณีที่ใช้งานในบรรยากาศที่มีคลอไรด์เป็นองค์ประกอบ การเสียหายที่เกิดจากการกัดกร่อนของชิ้นส่วนเหล็กกล้าไร้สนิมออสเตนนิติก เป็นสิ่งที่พบเห็นได้ทั่วไปในชิ้นส่วนทางวิศวกรรม ในระหว่างการใช้งาน ถ้าเหล็กกล้าไร้สนิมมีความเค้นตกค้างจากการเชื่อม เมื่อไปรวมกับความเค้นที่เกิดขึ้นในปฏิบัติการ และถ้าธรรมชาติของชิ้นส่วนนั้นอยู่ภายใต้สภาวะการรับภาระกรรมความเค้นแรงดึงอยู่แล้ว ปัจจัยเหล่านี้ จะส่งเสริมให้เกิด SCC ได้ง่ายขึ้น นอกจากนี้ยังพบว่าในการปฏิบัติการทางวิศวกรรม ค่าความเค้นตกค้างแรงดึงสูงสุดที่เกิดจากการเชื่อม อาจมีค่ามากกว่าค่าความต้านทานแรงดึงที่จุดครากของวัสดุ ดังนั้น ถึงแม้วัสดุจะไม่มีความเค้นแรงดึงมากระทำในระหว่างการปฏิบัติการ ก็สามารถทำให้เกิดการแตกหักได้



ถ้าสิ่งแวดล้อมที่เหล็กกล้าไร้สนิมสัมผัสอยู่มีองค์ประกอบของธาตุที่มีฤทธิ์กัดกร่อน โดยเฉพาะธาตุซัลเฟอร์และคลอรีนเป็นธาตุที่มีฤทธิ์กัดกร่อนรุนแรง จะสามารถเหนี่ยวนำให้เกิดการแตกร้าวเนื่องจากความเค้นร่วมกับการกัดกร่อน (SCC) ในเหล็กกล้าไร้สนิมได้เป็นอย่างดี ธาตุดังกล่าวอาจอยู่ในรูปของความชื้น สารเคมี ไอเกลือ หรืออยู่ในรูปของสารประกอบ เช่น โซเดียมคลอไรด์ (NaCl) ส่วนซัลเฟอร์อาจจะอยู่ในรูปของซัลเฟต (เช่น CaSO4) เป็นต้น อุณหภูมิที่มักเหนี่ยวนำให้เกิดการเสียหายด้วยรูปแบบ SCC คือ สูงกว่า 60 องศาเซลเซียส โดยทั่วไปแล้วถ้าสิ่งแวดล้อมที่มีคลอไรด์เป็นองค์ประกอบมีความเข้มข้นและอุณหภูมิสูงขึ้น ก็ยิ่งทำให้วัสดุมีความไวต่อการเกิด SCC ได้มากขึ้น
เป็นที่ทราบกันทั่วไปว่าถ้าฟิล์มป้องกัน (Passive Film) บนชิ้นส่วนเหล็กกล้าไร้สนิมมีจุดบกพร่อง จะทำให้ผิวหน้าวัสดุสูญเสียความต้านทานต่อการกัดกร่อน จุดบกพร่องดังกล่าวจะยินยอมให้ไอออนของสารที่มีฤทธิ์กัดกร่อนสามารถแทรกเข้าไปในวัสดุ ทำให้เกิดการแลกเปลี่ยนอิเล็กตรอนกับวัสดุ เมื่อโลหะสูญเสียอิเล็กตรอนจึงทำให้เกิดการกัดกร่อนขึ้นและขยายตัวอย่างต่อเนื่องตามช่วงอายุการใช้งานซึ่งเบื้องต้นอาจเกิดการกัดกร่อนแบบรูเข็ม (Pitting Corrosion) ก่อน ซึ่งรูเข็มมักแสดงตัวเป็นจุดรวมความ (Stress Concentrator) เมื่อรวมกับผลของความเค้นตกค้างและความเค้นในระหว่างปฏิบัติการมักจะนำไปสู่การเสียหายด้วยรูปแบบ SCC รูปแบบความเสียหายดังกล่าวสามารถยืนยันได้จากผลการวิเคราะห์โครงสร้างจุลภาค กล่าวคือ รอยแตกมีการขยายตัวเป็นกิ่งก้านสาขา (Branched Cracks) และมีรูปแบบการแตกแบบผ่าเกรน (Transgranular Cracking) เป็นส่วนใหญ่ ส่วนปลายของรอยแตกจะมีลักษณะแหลมคม (Sharp Tip) ในระยะความเสียหายช่วงเริ่มต้น แต่เมื่อระยะเวลานานไปกระบวนการกัดกร่อนอาจทำให้ส่วนปลายของรอยแตกมีลักษณะมนหรือทื่อ (Blunt) ได้ดังรูปที่ 5

การป้องกัน
1. ลดความเค้นที่กระทำกับผิวโลหะ
2. ลดความรุนแรงและเลือกใช้สภาวะแวดล้อมที่เหมาะสม
3. ใช้การป้องกันแบบคาโธด (cathodic protection)
4. ใช้สารยับยั้ง (inhibitor)
5. ควรมีการทำความสะอาดผิวหน้าโลหะเพื่อกำจัดสารตกค้างอย่างสม่ำเสมอ
6. เคลือบด้วยวัสดุที่ไม่มีคลอไรด์เป็นองค์ประกอบ
7. เลือกใช้เหล็กกล้าไร้สนิมออสเตนนิติกชนิดที่เพิ่มนิกเกิลและโมลิบดีนัม เพื่อเพิ่มสมบัติความต้านทานต่อการกัดกร่อน
8. ลดความเค้นตกค้างแรงดึงที่เกิดขึ้นหลังจากการขึ้นรูปและประกอบ
9. ลดอิทธิพลของความเค้นตกค้างแรงดึงโดยการพ่นเม็ดเหล็ก (shot peening) เพื่อส่งเสริมให้เกิดความเค้นตกค้างแรงอัดที่ผิวหน้าชิ้นงาน
เอกสารอ้างอิง
[1] M. Suresh Kumar, M. Sujata, M.A. Venkataswamy, S.K. Bhaumik, Failure analysis of a stainless steel pipeline, Eng Fail Anal 2008 ; 15 : 497-504.
[2] J. Woodtli and R. Kieselbach, Damage due to hydrogen embrittlement and stress corrosion cracking, Eng Fail Anal 2000 ; 7 : 427-50.
[3] R.C. Yin, A.H. Al-Shawaf, W. Al-Harbi, Chloride-induced stress corrosion cracking of furnace burner tubes, Eng Fail Anal 2007 ; 14 : 36–40.
[4] B.T. Lu, Z.K. Chen, J.L. Luo, B.M. Patchett, Z.H. Xu, Pitting and stress corrosion cracking behavior in welded austenitic stainless steel, Electrochemica Acta 2005 ; 50 : 1391-403.
[5] R.A. Cottis, Stress Corrosion Cracking, Guides to Good Practice in Corrosion Control, http://www.npl.co.uk.
[6] A. Yae Kina, V.M. Souza, S.S.M. Tavares, J.M. Pardal, J.A. Souza, Microstructure and intergranular corrosion resistance evaluation of AISI 304 steel for high temperature service, Materials Characterization 2008 ; 59 : 651–5.
[7] ASM handbook Vol.8 , Mechanical Testing “tests for stress corrosion cracking”
[8] ASTM G129-00 “standard practice for slow strain rate testing to evaluate the susceptibility of metallic materials to environmentally assist cracking” Vol 03.02.
[9] N.Tottsuka, Y.Nishikawa, and Y.Kaneshima, “Effect of Strain Rate on Primary Water Stress Corrosion Cracking Fracture Mode and Crack Growth Rate of Nickel Alloy and Austenitic Stainless Steel”, Corrosion, Vol.61, No.3.
[10] Shenghan Zhang, Toshio Shibata, and Takumi Haruna, “A HSAB concept applied to inhibition effect of anions on IGSCC of sensitized type 304 stainless steel”, Corrosion science 42 (2000) p.1071-1081.

ในปัจจุบันเหล็กกล้าไร้สนิมออสเตนนิติกเป็นวัสดุที่นิยมใช้กันมากในอุตสาหกรรมทั่วไป เนื่องจากเป็นวัสดุที่มีความสามารถในการทนต่อสภาพการกัดกร่อนได้ดี และเป็นวัสดุที่สามารถสร้างฟิล์มที่เป็นออกไซด์ขึ้นมาได้เองเมื่อสัมผัสอยู่ในบรรยากาศที่มีออกซิเจน เพื่อป้องกันการกัดกร่อนจากสภาพแวดล้อมที่สัมผัสอยู่ แม้ว่าเหล็กกล้าไร้สนิมจะให้สมบัติความต้านทานการกัดกร่อนแบบทั่วผิวหน้าที่ดีเยี่ยมก็ตาม แต่ก็มีความไวต่อการกัดกร่อนแบบเฉพาะที่ (Localized Corrosion) เช่น การกัดกร่อนแบบสนิมขุม การกัดกร่อนตามขอบเกรน และการแตกร้าวเนื่องจากความเค้นร่วมกับการกัดกร่อน โดยเฉพาะเมื่อสัมผัสกับสารละลายที่มีฤทธิ์กัดกร่อน
การแตกร้าวของเหล็กกล้าไร้สนิมเนื่องจากอิทธิพลของความเค้นร่วมกับการกัดกร่อนนั้น มักพบได้ทั่วไปโดยเฉพาะโรงงานอุตสาหกรรมประเภท โรงไฟฟ้า ปิโตรเคมี ผลิตสารเคมี ผลิตกระดาษ ฯ เนื่องจากวัสดุที่นิยมใช้ในโรงงานอุตสาหกรรมส่วนใหญ่มักเป็นเหล็กกล้าหรือไม่ก็เหล็กกล้าไร้สนิม ในกรณีการประยุกต์ใช้วัสดุประเภทเหล็กกล้านั้น การเสื่อมสภาพมักเกิดจากการกัดกร่อนแบบทั่วผิวหน้า (Uniform Corrosion) ซึ่งเป็นรูปแบบการกัดกร่อนที่สามารถประเมินและทำนายอายุการใช้งานได้ ในขณะที่เหล็กกล้าไร้สนิมมักจะเกิดการเสียหายด้วยกลไกการแตกร้าวเนื่องจากความเค้นร่วมกับการกัดกร่อน (Stress Corrosion Cracking; SCC) โดยเกิดจากการสัมผัสกับสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน การเสียหายแบบ SCC ของโลหะทั่วไปต้องมีปัจจัย 3 อย่างเกิดขึ้นพร้อมกัน ซึ่งได้แก่ (รูปที่ 1)
1. ความเค้น ต้องเป็นความเคนดึงซึ่งอาจเป็นความเค้นตกค้างในเนื้อวัสดุ ความเค้นมาจากภายนอก ความเค้นเนื่องจากความร้อนหรืออาจจะเกิดจากการเชื่อมก็ได้
2. วัสดุที่ไวต่อการเกิด SCC ซึ่งได้แก่วัสดุที่มีฟิล์มปกป้อง
3. สภาวะแวดล้อม

รูปที่ 1 องค์ประกอบของ SCC
การกัดกร่อนแบบ SCC มีลักษณะพิเศษคือ
1. ปรากฏการณ์นี้จะเกิดเฉพาะในโลหะผสมเท่านั้น มักไม่เกิดในโลหะบริสุทธิ์
2. ประเภทของสิ่งแวดล้อมที่ส่งเสริมให้เกิดการแตกหักนั้นมีลักษณะเฉพาะตัวสำหรับโลหะผสมแต่ละชนิด
ตัวแปรที่มีอิทธิพลกับ stress corrosion cracking ได้แก่
- อุณหภูมิ
- องค์ประกอบและความเข้มข้นของสารละลาย
- ขนาดของแรงเค้น
- องค์ประกอบและโครงสร้างจุลภาคของโลหะ
การกัดกร่อนแบบนี้ทำให้โลหะเกิดความเสียหายโดยการแตกร้าว ที่เกิดขึ้นโดยการกระทำร่วมกันของสิ่งแวดล้อมที่มีผลกระทบต่อการกัดกร่อนกับความเค้นแรงดึง ซึ่งอาจเป็นไปได้ทั้งความเค้นที่กระทำกับโลหะ (Applied stress) และความเค้นภายใน (internal residual stress) ในบางกรณีความเค้นอาจเกิดจากการสะสมตัวของผลิตภัณฑ์อันเนื่องจากการกัดกร่อน ตัวอย่าง เช่น นอตและสกรู เมื่อถูกวางไว้ในสิ่งแวดล้อมที่เอื้อต่อการกัดกร่อน ผลิตภัณฑ์การกัดกร่อนจะถูกสะสมตัวอยู่ระหว่างนอตและสกรู อย่างไรก็ตามปริมาตรของผลิตภัณฑ์เหล่านี้จะมีการขยายปริมาตร มันจึงทำให้เกิดความเค้นแรงดึงขึ้นบนสกรูซึ่ง จึงนำไปสู่การแตกร้าวได้ สำหรับรูปแบบของการแตกร้าว (cracking path) พบว่ามีทั้งแบบแตกไปตามขอบเกรน (intergranular cracking) (ดังรูปที่ 2) และแบบผ่ากลางเกรน (transgranular cracking) (ดังรูปที่ 3) โดยการแตกตามขอบเกรนนั้นมักเกิดขึ้นกับเหล็กกล้าไร้สนิมที่ถูกใช้งานในอุณหภูมิช่วงที่ส่งเสริมให้เกิดการตกตะกอนของคาร์ไบด์ (sensitization temperature) โดยเฉพาะในช่วงอุณหภูมิ 450–850 °C ซึ่งสภาวะดังกล่าวนี้จะส่งเสริมให้เหล็กกล้าไร้สนิมเกิดการสูญเสียโครเมียมบริเวณที่อยู่ใกล้ขอบเกรน (มี Cr เหลือน้อยกว่า 10.5wt%) ทำให้ขอบเกรนมีความไวต่อการกัดกร่อน (ดังรูปที่ 4) โดยเฉพาะในกรณีที่ใช้งานในบรรยากาศที่มีคลอไรด์เป็นองค์ประกอบ การเสียหายที่เกิดจากการกัดกร่อนของชิ้นส่วนเหล็กกล้าไร้สนิมออสเตนนิติก เป็นสิ่งที่พบเห็นได้ทั่วไปในชิ้นส่วนทางวิศวกรรม ในระหว่างการใช้งาน ถ้าเหล็กกล้าไร้สนิมมีความเค้นตกค้างจากการเชื่อม เมื่อไปรวมกับความเค้นที่เกิดขึ้นในปฏิบัติการ และถ้าธรรมชาติของชิ้นส่วนนั้นอยู่ภายใต้สภาวะการรับภาระกรรมความเค้นแรงดึงอยู่แล้ว ปัจจัยเหล่านี้ จะส่งเสริมให้เกิด SCC ได้ง่ายขึ้น นอกจากนี้ยังพบว่าในการปฏิบัติการทางวิศวกรรม ค่าความเค้นตกค้างแรงดึงสูงสุดที่เกิดจากการเชื่อม อาจมีค่ามากกว่าค่าความต้านทานแรงดึงที่จุดครากของวัสดุ ดังนั้น ถึงแม้วัสดุจะไม่มีความเค้นแรงดึงมากระทำในระหว่างการปฏิบัติการ ก็สามารถทำให้เกิดการแตกหักได้

รูปที่ 2 การแตกร้าวแบบตามขอบเกรน
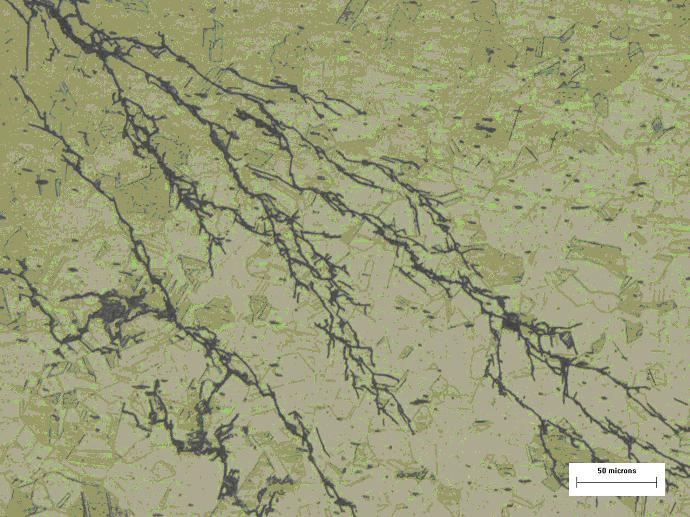
รูปที่ 3 การแตกร้าวแบบผ่าเกรน


รูปที่ 4 การพร่องของโครเมียมบริเวณขอบเกรน
ถ้าสิ่งแวดล้อมที่เหล็กกล้าไร้สนิมสัมผัสอยู่มีองค์ประกอบของธาตุที่มีฤทธิ์กัดกร่อน โดยเฉพาะธาตุซัลเฟอร์และคลอรีนเป็นธาตุที่มีฤทธิ์กัดกร่อนรุนแรง จะสามารถเหนี่ยวนำให้เกิดการแตกร้าวเนื่องจากความเค้นร่วมกับการกัดกร่อน (SCC) ในเหล็กกล้าไร้สนิมได้เป็นอย่างดี ธาตุดังกล่าวอาจอยู่ในรูปของความชื้น สารเคมี ไอเกลือ หรืออยู่ในรูปของสารประกอบ เช่น โซเดียมคลอไรด์ (NaCl) ส่วนซัลเฟอร์อาจจะอยู่ในรูปของซัลเฟต (เช่น CaSO4) เป็นต้น อุณหภูมิที่มักเหนี่ยวนำให้เกิดการเสียหายด้วยรูปแบบ SCC คือ สูงกว่า 60 องศาเซลเซียส โดยทั่วไปแล้วถ้าสิ่งแวดล้อมที่มีคลอไรด์เป็นองค์ประกอบมีความเข้มข้นและอุณหภูมิสูงขึ้น ก็ยิ่งทำให้วัสดุมีความไวต่อการเกิด SCC ได้มากขึ้น
เป็นที่ทราบกันทั่วไปว่าถ้าฟิล์มป้องกัน (Passive Film) บนชิ้นส่วนเหล็กกล้าไร้สนิมมีจุดบกพร่อง จะทำให้ผิวหน้าวัสดุสูญเสียความต้านทานต่อการกัดกร่อน จุดบกพร่องดังกล่าวจะยินยอมให้ไอออนของสารที่มีฤทธิ์กัดกร่อนสามารถแทรกเข้าไปในวัสดุ ทำให้เกิดการแลกเปลี่ยนอิเล็กตรอนกับวัสดุ เมื่อโลหะสูญเสียอิเล็กตรอนจึงทำให้เกิดการกัดกร่อนขึ้นและขยายตัวอย่างต่อเนื่องตามช่วงอายุการใช้งานซึ่งเบื้องต้นอาจเกิดการกัดกร่อนแบบรูเข็ม (Pitting Corrosion) ก่อน ซึ่งรูเข็มมักแสดงตัวเป็นจุดรวมความ (Stress Concentrator) เมื่อรวมกับผลของความเค้นตกค้างและความเค้นในระหว่างปฏิบัติการมักจะนำไปสู่การเสียหายด้วยรูปแบบ SCC รูปแบบความเสียหายดังกล่าวสามารถยืนยันได้จากผลการวิเคราะห์โครงสร้างจุลภาค กล่าวคือ รอยแตกมีการขยายตัวเป็นกิ่งก้านสาขา (Branched Cracks) และมีรูปแบบการแตกแบบผ่าเกรน (Transgranular Cracking) เป็นส่วนใหญ่ ส่วนปลายของรอยแตกจะมีลักษณะแหลมคม (Sharp Tip) ในระยะความเสียหายช่วงเริ่มต้น แต่เมื่อระยะเวลานานไปกระบวนการกัดกร่อนอาจทำให้ส่วนปลายของรอยแตกมีลักษณะมนหรือทื่อ (Blunt) ได้ดังรูปที่ 5

รูปที่ 5 การขยายตัวของ SCC และปลายรอยแตกที่แหลมคม
การป้องกัน
1. ลดความเค้นที่กระทำกับผิวโลหะ
2. ลดความรุนแรงและเลือกใช้สภาวะแวดล้อมที่เหมาะสม
3. ใช้การป้องกันแบบคาโธด (cathodic protection)
4. ใช้สารยับยั้ง (inhibitor)
5. ควรมีการทำความสะอาดผิวหน้าโลหะเพื่อกำจัดสารตกค้างอย่างสม่ำเสมอ
6. เคลือบด้วยวัสดุที่ไม่มีคลอไรด์เป็นองค์ประกอบ
7. เลือกใช้เหล็กกล้าไร้สนิมออสเตนนิติกชนิดที่เพิ่มนิกเกิลและโมลิบดีนัม เพื่อเพิ่มสมบัติความต้านทานต่อการกัดกร่อน
8. ลดความเค้นตกค้างแรงดึงที่เกิดขึ้นหลังจากการขึ้นรูปและประกอบ
9. ลดอิทธิพลของความเค้นตกค้างแรงดึงโดยการพ่นเม็ดเหล็ก (shot peening) เพื่อส่งเสริมให้เกิดความเค้นตกค้างแรงอัดที่ผิวหน้าชิ้นงาน
เอกสารอ้างอิง
[1] M. Suresh Kumar, M. Sujata, M.A. Venkataswamy, S.K. Bhaumik, Failure analysis of a stainless steel pipeline, Eng Fail Anal 2008 ; 15 : 497-504.
[2] J. Woodtli and R. Kieselbach, Damage due to hydrogen embrittlement and stress corrosion cracking, Eng Fail Anal 2000 ; 7 : 427-50.
[3] R.C. Yin, A.H. Al-Shawaf, W. Al-Harbi, Chloride-induced stress corrosion cracking of furnace burner tubes, Eng Fail Anal 2007 ; 14 : 36–40.
[4] B.T. Lu, Z.K. Chen, J.L. Luo, B.M. Patchett, Z.H. Xu, Pitting and stress corrosion cracking behavior in welded austenitic stainless steel, Electrochemica Acta 2005 ; 50 : 1391-403.
[5] R.A. Cottis, Stress Corrosion Cracking, Guides to Good Practice in Corrosion Control, http://www.npl.co.uk.
[6] A. Yae Kina, V.M. Souza, S.S.M. Tavares, J.M. Pardal, J.A. Souza, Microstructure and intergranular corrosion resistance evaluation of AISI 304 steel for high temperature service, Materials Characterization 2008 ; 59 : 651–5.
[7] ASM handbook Vol.8 , Mechanical Testing “tests for stress corrosion cracking”
[8] ASTM G129-00 “standard practice for slow strain rate testing to evaluate the susceptibility of metallic materials to environmentally assist cracking” Vol 03.02.
[9] N.Tottsuka, Y.Nishikawa, and Y.Kaneshima, “Effect of Strain Rate on Primary Water Stress Corrosion Cracking Fracture Mode and Crack Growth Rate of Nickel Alloy and Austenitic Stainless Steel”, Corrosion, Vol.61, No.3.
[10] Shenghan Zhang, Toshio Shibata, and Takumi Haruna, “A HSAB concept applied to inhibition effect of anions on IGSCC of sensitized type 304 stainless steel”, Corrosion science 42 (2000) p.1071-1081.
วันจันทร์ที่ 13 กันยายน พ.ศ. 2553
การกัดกร่อนโดยจุลชีพ (Microbiologically Influenced Corrosion; MIC)
การกัดกร่อนโดยจุลชีพ (Microbiologically Influenced Corrosion; MIC) หมายถึง การกัดกร่อนโดยมีจุลชีพเป็นตัวเหนี่ยวนำให้เกิด โดยจุลชีพจะสร้างสภาพแวดล้อมที่เหมาะสมในการเกิดการกัดกร่อนขึ้น ยกตัวอย่างเช่น แบคทีเรียที่อยู่ในดินสามารถไปเกาะผิวท่อที่ฝังอยู่ใต้ดิน เมื่อแบคทีเรียไปอยู่รวมกันมาก ๆ เข้าจนกลายเป็นอาณานิคม (colonies) ย่อม ๆ ของพวกมัน เราก็จะพบเมือกลื่น ๆ เกาะอยู่ที่ผิวท่อ ซึ่งเมือกลื่น ๆ นี้ก็คือ ฟิล์มชีวภาพ (biofilms) ที่แบคทีเรียสร้างขึ้นมาป้องกันตนเองจากสภาพแวดล้อมและเพื่อเกาะติดพื้นผิววัสดุได้ดี เมื่อแบคทีเรียใน colonies กินและขับถ่ายของเสียซึ่งเป็นกรดและมีปริมาณซัลไฟด์ไอออนสูง ของเสียเหล่านี้ก็จะหมักหมมอยู่ใต้เมือกนั้นเอง ทำให้ใต้เมือกมีสภาพแวดล้อมที่เอื้อต่อการกัดกร่อนมากขึ้นเรื่อย ๆ ลักษณะของแบคทีเรียแสดงในรูปที่ 1 ดังนั้นจึงมักพบบ่อย ๆ ว่า ใต้เมือกหรือใต้ชั้นวัตถุที่เป็นหรือเกิดจากของเสียจากแบคทีเรียนี้จะถูกกัดกร่อนจนเป็นหลุมลึกหรือเป็นรูทะลุเลยทีเดียว หากเราเช็ดเมือกหรือขัดคราบที่เกิดจากแบคทีเรียออกแล้ว ลักษณะของการกัดกร่อนก็จะคล้ายคลึงกับการกัดกร่อนแบบรูเข็ม (pitting corrosion) หรือการกัดกร่อนใต้รอยซ้อน (crevice corrosion) ดังรูปที่ 2


สำหรับเครื่องมือ อุปกรณ์ และชิ้นส่วนต่าง ๆ ในโรงงานซึ่งใช้งานในสภาพแวดล้อมที่เสี่ยงต่อการเกิดการกัดกร่อนโดยจุลชีพ ได้แก่ บริเวณที่มีความชื้นสูง มีกระแสน้ำไหลเอื่อย ๆ หรือน้ำนิ่ง มีอุณหภูมิค่อนข้างต่ำ มีจุลชีพและสารอินทรีย์ที่เป็นอาหารปะปนอยู่ ตัวอย่างเช่น ท่อแลกเปลี่ยนความร้อนที่ใช้งานในอุณหภูมิต่ำ โดยใช้น้ำบาดาลตามธรรมชาติที่มักมีจุลชีพและสารอินทรีย์ต่าง ๆ ซึ่งเป็นอาหารของจุลชีพปะปนมาด้วย ต้องมีมาตรการป้องกันให้ดี เพื่อจะได้ยืดอายุการใช้งานของอุปกรณ์ เครื่องมือ และชิ้นส่วนต่าง ๆ ได้นาน ๆ
มาตรการป้องกันก็มีหลายอย่าง เช่น เติมสารฆ่าจุลชีพลงไปในน้ำบาดาลหรือในบริเวณที่คิดว่ามีจุลชีพ ซึ่งอาจต้องปรึกษาผู้เชี่ยวชาญ หรือบริษัทที่ขายสารเคมีเหล่านี้เกี่ยวกับการใช้สารเคมีเหล่านี้ให้ถูกต้อง หรือระวังไม่ให้สารอินทรีย์ต่าง ๆ เช่น น้ำมันปะปนในสภาพแวดล้อมที่อาจพบจุลชีพ หรือปรับสภาพการใช้งานให้มีอุณหภูมิสูงขึ้น รวมถึงการป้องกันการกัดกร่อนด้วยวิธี cathodic protection ฯลฯ

รูปที่ 1 ลักษณะของแบคทีเรีย

รูปที่ 2 การกัดกร่อนของท่อเหล็กกล้าไร้สนิมเกรด AISI 316L ที่มีการกัดกร่อนจากจุลชีพร่วมด้วย
สำหรับเครื่องมือ อุปกรณ์ และชิ้นส่วนต่าง ๆ ในโรงงานซึ่งใช้งานในสภาพแวดล้อมที่เสี่ยงต่อการเกิดการกัดกร่อนโดยจุลชีพ ได้แก่ บริเวณที่มีความชื้นสูง มีกระแสน้ำไหลเอื่อย ๆ หรือน้ำนิ่ง มีอุณหภูมิค่อนข้างต่ำ มีจุลชีพและสารอินทรีย์ที่เป็นอาหารปะปนอยู่ ตัวอย่างเช่น ท่อแลกเปลี่ยนความร้อนที่ใช้งานในอุณหภูมิต่ำ โดยใช้น้ำบาดาลตามธรรมชาติที่มักมีจุลชีพและสารอินทรีย์ต่าง ๆ ซึ่งเป็นอาหารของจุลชีพปะปนมาด้วย ต้องมีมาตรการป้องกันให้ดี เพื่อจะได้ยืดอายุการใช้งานของอุปกรณ์ เครื่องมือ และชิ้นส่วนต่าง ๆ ได้นาน ๆ
มาตรการป้องกันก็มีหลายอย่าง เช่น เติมสารฆ่าจุลชีพลงไปในน้ำบาดาลหรือในบริเวณที่คิดว่ามีจุลชีพ ซึ่งอาจต้องปรึกษาผู้เชี่ยวชาญ หรือบริษัทที่ขายสารเคมีเหล่านี้เกี่ยวกับการใช้สารเคมีเหล่านี้ให้ถูกต้อง หรือระวังไม่ให้สารอินทรีย์ต่าง ๆ เช่น น้ำมันปะปนในสภาพแวดล้อมที่อาจพบจุลชีพ หรือปรับสภาพการใช้งานให้มีอุณหภูมิสูงขึ้น รวมถึงการป้องกันการกัดกร่อนด้วยวิธี cathodic protection ฯลฯ
การเพิ่มอายุการใช้งานเมื่อวัสดุรับแรงแบบคาบ (Improving Fatigue Life)
"การล้า หมายถึง การเปลี่ยนแปลงของวัสดุที่บริเวณใดบริเวณหนึ่งอย่างต่อเนื่อง และถาวร เมื่ออยู่ภายใต้สภาวะรับแรงซ้ำไปซ้ำมา ทำให้เกิดรอยร้าวขึ้น และมีการขยายตัวขนาดใหญ่ขึ้นเรื่อยๆ ภายในชิ้นงาน จนเหลือพื้นที่รับแรงเพียงเล็กน้อย และเกิดการแตกหักแบบทันทีทันใดที่ความเค้นต่ำ "
วันนี้ผมมีคำแนะนำง่ายๆ เกี่ยวกับการเพิ่มอายุการใช้งานของชิ้นส่วนเมื่อต้องรับแรงแบบคาบ (Cyclic Load) ซึ่งมีดังนี้
1. ลดระดับของค่า mean stress ((σmax + σmin)/2) ให้ต่ำลง


2. ปรับสภาพของผิวหน้าชิ้นงานให้อยู่ภายใต้ความเค้นแรงอัด (Comprssive stress) ทั้งนี้เพื่อเป็นการยับยั้งการขยายตัวของรอยแตก ซึ่งที่นิยมทำกันมี 2 วิธี คือ การยิงเม็ดโลหะ (Shot peening) และการเพิ่มผิวแข็งด้วยกระบวนการทางความร้อนที่เรียกว่า คาร์บูไรซิ่ง (Carburizing)

3. กำจัดบริเวณที่เป็นจุดรวมของความเค้น หรือบริเวณที่ความเค้นชอบมาชุมนุมกัน (Stress concentrator) ได้แก่ ร่อง หลุม รอยข่วน รอยกด มุมแหลม มุมฉาก สำหรับการออกแบบอาจเพิ่มรัศมีความโค้ง (R curve)

สำหรับผู้อ่านท่านใดมีข้อเสนอแนะที่นอกเหนือจากนี้ เชิญเลยนะครับ ขอบคุณมากครับ
วันนี้ผมมีคำแนะนำง่ายๆ เกี่ยวกับการเพิ่มอายุการใช้งานของชิ้นส่วนเมื่อต้องรับแรงแบบคาบ (Cyclic Load) ซึ่งมีดังนี้
1. ลดระดับของค่า mean stress ((σmax + σmin)/2) ให้ต่ำลง

รูปที่ 1 mean stress = (σmax + σmin)/2

รูปที่ 2 ผลการลดค่า mean stress
2. ปรับสภาพของผิวหน้าชิ้นงานให้อยู่ภายใต้ความเค้นแรงอัด (Comprssive stress) ทั้งนี้เพื่อเป็นการยับยั้งการขยายตัวของรอยแตก ซึ่งที่นิยมทำกันมี 2 วิธี คือ การยิงเม็ดโลหะ (Shot peening) และการเพิ่มผิวแข็งด้วยกระบวนการทางความร้อนที่เรียกว่า คาร์บูไรซิ่ง (Carburizing)

รูปที่ 3 วิธีการเพิ่มความเค้นแรงอัดบนผผิวหน้า
3. กำจัดบริเวณที่เป็นจุดรวมของความเค้น หรือบริเวณที่ความเค้นชอบมาชุมนุมกัน (Stress concentrator) ได้แก่ ร่อง หลุม รอยข่วน รอยกด มุมแหลม มุมฉาก สำหรับการออกแบบอาจเพิ่มรัศมีความโค้ง (R curve)

รูปที่ 4 การออกแบบเพื่อลดการแตกหัก
สำหรับผู้อ่านท่านใดมีข้อเสนอแนะที่นอกเหนือจากนี้ เชิญเลยนะครับ ขอบคุณมากครับ
วันเสาร์ที่ 11 กันยายน พ.ศ. 2553
รูปแบบการเสียหายของวัสดุ : การกระแทก (Impact)
สำหรับบทความเกี่ยวกับรูปแบบการเสียหายของวัสดุครั้งก่อนผมได้เสนอเกี่ยวกับการคืบและการล้า ครั้งนี้ผมจะนำเสนอเกี่ยวกับการเสียหายของวัสดุเนื่องจากการได้รับแรงกระแทก มีเนื้อหาคร่าวๆ ดังนี้ครับ
เป็นการปะทะกันของมวล 2 ชนิด โดยมวลอันหนึ่งอาจจะนิ่งอยู่กับที่ ในขณะที่มวลอีกอันมีการเคลื่อนที่ ลักษณะดังกล่าวจะทำให้เกิดการเพิ่มขึ้นของความเค้นแบบทันทีทันใดเฉพาะที่ หรือมีความเข้มข้นเพิ่มขึ้น (เช่น การยิงเม็ดโลหะ) แรงแบบกระแทกที่เกิดขึ้นนี้สามารถทำให้เกิดการเปลี่ยนแปลงรูปร่างอย่างถาวร หรือแตกหักของชิ้นส่วนใดชิ้นส่วนหนึ่งหรือทั้งสองที่เกิดการปะทะกัน ซึ่งไม่สามารถใช้งานได้ตามหน้าที่ที่ออกแบบไว้ การรับแรงกระแทกแบบทันทีทันใดสามารถทำให้เกิดคลื่นกระแทกที่เหนี่ยวนำให้เกิดแรงเค้นและแรงเครียดแบบเฉพาะที่ เป็นผลทำให้เกิดการเสียหายทางกลของวัสดุ ตัวอย่างรูปแบบของการเสียหายจากแรงกระแทกมีดังนี้
1. การแตกหักจากแรงกระแทก (Impact Fracture)
สิ่งที่เกิดขึ้นตามมาอย่างรวดเร็วหลังจากการรับแรงกระแทกแบบทันทีทันใดของวัสดุ คือ การแตกหัก ลักษณะดังกล่าวนี้สามารถทำให้เกิดรูปแบบของการเสียหายอย่างรุนแรงได้ เช่น การเกิดอย่างรวดเร็วภายใต้แรงกระแทกแบบทันทีทันใด และส่วนใหญ่มักเป็นวัสดุที่เปราะ เช่นเซรามิกส์ ยกตัวอย่างเช่น กระเบื้องของยานเกราะที่ถูกกระแทกจากวัสดุที่มีวิถีการเคลื่อนที่แบบโปรเจคไตล์จะเกิดการแตกแบบหลายชิ้นส่วน (Multiple Fracture) ซึ่งตัวอย่างชิ้นส่วนที่เกิดการแตกหักของชั้นเคลือบระหว่างการขึ้นรูปถ้วยเซรามิกส์แสดงในรูปที่ 1

2. การเปลี่ยนแปลงรูปร่างจากแรงกระแทก (Impact Deformation)
พลังงานที่เกิดขึ้นกับวัสดุในระหว่างการรับแรงกระแทกแบบทันทีทันใดสามารถดูดซับและเกิดการเปลี่ยนแปลงรูปร่างได้ ซึ่งการเปลี่ยนแปลงรูปร่างอย่างถาวรที่เกิดขึ้นจากการรับแรงกระแทกแบบทันทีทันใดนั้นสามารถทำให้โครงสร้างของวัสดุหมดสภาพหรือไม่สามารถใช้งานต่อไปได้ การเสียหายรูปแบบนี้มักเกิดขึ้นกับวัสดุเหนียว เช่นโลหะ
3. การสึกหรอจากการกระแทก (Impact Wear)
การสึกหรอจากการกระแทกเกิดขึ้นจากวัสดุรับแรงกระแทกแบบซ้ำแล้วซ้ำเล่าจากมวลของแข็งอีกอันหนึ่ง นำไปสู่การเสื่อมสภาพทีละเล็กทีละน้อยของผิวหน้าชิ้นงาน การกระแทกของมวลที่มีขนาดใหญ่และเล็กหรืออนุภาคสามารถทำให้เกิดการเปลี่ยนแปลงรูปร่างของวัสดุที่ถูกกระแทกได้ การเปลี่ยนแปลงรูปร่างสามารถเกิดขึ้นได้จากการพุ่งชนของอนุภาคที่หลุดจากผิวหน้าของวัสดุเองหรือจากการฟอร์มตัวของรอยแตกภายใต้ผิวหน้าชิ้นงาน (Subsurface Crack) ที่อยู่ภายใต้บริเวณที่ถูกกระแทกซ้ำๆ ทำให้เกิดเศษวัสดุหลุดออกมาจากการแตก ในกรณีที่วัสดุถูกกระแทกจากอนุภาคที่มีขนาดเล็กมากเมื่อเทียบกับขนาดของวัสดุที่ถูกกระแทก การสึกหรอที่เกิดขึ้นดังกล่าวสามารถพิจารณาได้ว่าเป็นรูปแบบ Erosive Wear ซึ่งการเสียหายด้วยรูปแบบดังกล่าวเป็นการเสื่อมสภาพที่เกิดขึ้นอย่างต่อเนื่องของวัสดุจากของไหลที่มีอนุภาคของแข็งเจือปน เมื่อของไหลไหลผ่านในทิศทางทำมุมตั้งฉากกับผิวหน้าของวัสดุ จะถือว่าเป็นการเสียหายแบบ Impact Wear
เป็นการปะทะกันของมวล 2 ชนิด โดยมวลอันหนึ่งอาจจะนิ่งอยู่กับที่ ในขณะที่มวลอีกอันมีการเคลื่อนที่ ลักษณะดังกล่าวจะทำให้เกิดการเพิ่มขึ้นของความเค้นแบบทันทีทันใดเฉพาะที่ หรือมีความเข้มข้นเพิ่มขึ้น (เช่น การยิงเม็ดโลหะ) แรงแบบกระแทกที่เกิดขึ้นนี้สามารถทำให้เกิดการเปลี่ยนแปลงรูปร่างอย่างถาวร หรือแตกหักของชิ้นส่วนใดชิ้นส่วนหนึ่งหรือทั้งสองที่เกิดการปะทะกัน ซึ่งไม่สามารถใช้งานได้ตามหน้าที่ที่ออกแบบไว้ การรับแรงกระแทกแบบทันทีทันใดสามารถทำให้เกิดคลื่นกระแทกที่เหนี่ยวนำให้เกิดแรงเค้นและแรงเครียดแบบเฉพาะที่ เป็นผลทำให้เกิดการเสียหายทางกลของวัสดุ ตัวอย่างรูปแบบของการเสียหายจากแรงกระแทกมีดังนี้
1. การแตกหักจากแรงกระแทก (Impact Fracture)
สิ่งที่เกิดขึ้นตามมาอย่างรวดเร็วหลังจากการรับแรงกระแทกแบบทันทีทันใดของวัสดุ คือ การแตกหัก ลักษณะดังกล่าวนี้สามารถทำให้เกิดรูปแบบของการเสียหายอย่างรุนแรงได้ เช่น การเกิดอย่างรวดเร็วภายใต้แรงกระแทกแบบทันทีทันใด และส่วนใหญ่มักเป็นวัสดุที่เปราะ เช่นเซรามิกส์ ยกตัวอย่างเช่น กระเบื้องของยานเกราะที่ถูกกระแทกจากวัสดุที่มีวิถีการเคลื่อนที่แบบโปรเจคไตล์จะเกิดการแตกแบบหลายชิ้นส่วน (Multiple Fracture) ซึ่งตัวอย่างชิ้นส่วนที่เกิดการแตกหักของชั้นเคลือบระหว่างการขึ้นรูปถ้วยเซรามิกส์แสดงในรูปที่ 1

2. การเปลี่ยนแปลงรูปร่างจากแรงกระแทก (Impact Deformation)
พลังงานที่เกิดขึ้นกับวัสดุในระหว่างการรับแรงกระแทกแบบทันทีทันใดสามารถดูดซับและเกิดการเปลี่ยนแปลงรูปร่างได้ ซึ่งการเปลี่ยนแปลงรูปร่างอย่างถาวรที่เกิดขึ้นจากการรับแรงกระแทกแบบทันทีทันใดนั้นสามารถทำให้โครงสร้างของวัสดุหมดสภาพหรือไม่สามารถใช้งานต่อไปได้ การเสียหายรูปแบบนี้มักเกิดขึ้นกับวัสดุเหนียว เช่นโลหะ
3. การสึกหรอจากการกระแทก (Impact Wear)
การสึกหรอจากการกระแทกเกิดขึ้นจากวัสดุรับแรงกระแทกแบบซ้ำแล้วซ้ำเล่าจากมวลของแข็งอีกอันหนึ่ง นำไปสู่การเสื่อมสภาพทีละเล็กทีละน้อยของผิวหน้าชิ้นงาน การกระแทกของมวลที่มีขนาดใหญ่และเล็กหรืออนุภาคสามารถทำให้เกิดการเปลี่ยนแปลงรูปร่างของวัสดุที่ถูกกระแทกได้ การเปลี่ยนแปลงรูปร่างสามารถเกิดขึ้นได้จากการพุ่งชนของอนุภาคที่หลุดจากผิวหน้าของวัสดุเองหรือจากการฟอร์มตัวของรอยแตกภายใต้ผิวหน้าชิ้นงาน (Subsurface Crack) ที่อยู่ภายใต้บริเวณที่ถูกกระแทกซ้ำๆ ทำให้เกิดเศษวัสดุหลุดออกมาจากการแตก ในกรณีที่วัสดุถูกกระแทกจากอนุภาคที่มีขนาดเล็กมากเมื่อเทียบกับขนาดของวัสดุที่ถูกกระแทก การสึกหรอที่เกิดขึ้นดังกล่าวสามารถพิจารณาได้ว่าเป็นรูปแบบ Erosive Wear ซึ่งการเสียหายด้วยรูปแบบดังกล่าวเป็นการเสื่อมสภาพที่เกิดขึ้นอย่างต่อเนื่องของวัสดุจากของไหลที่มีอนุภาคของแข็งเจือปน เมื่อของไหลไหลผ่านในทิศทางทำมุมตั้งฉากกับผิวหน้าของวัสดุ จะถือว่าเป็นการเสียหายแบบ Impact Wear
การกัดกร่อนแบบรูเข็ม (Pitting Corrosion)
สำหรับเนื้อหาเรื่องการกัดกร่อนของโลหะนั้น ล่าสุดผมได้นำเสนอเรื่องการกัดกร่อนในที่อับอากาศ (Crevice Corrosion) สำหรับตอนนี้ผมจะนำเสนอการกัดกร่อนแบบรูเข็มหรือบางท่านอาจจะเรียก การกัดกร่อนแบบสนิมขุม (Pitting Corrosion) ซึ่งมีเนื้อหาคร่าวๆ ดังนี้ครับ...........
การกัดกร่อนแบบรูเข็มหรือบางท่านอาจเรียกว่าการกัดกร่อนแบบสนิมขุม หรือการกัดกร่อนแบบจุด ถือว่าเป็นรูปแบบการกัดกร่อนที่เกิดขึ้นเฉพาะจุด (Localized Attack) ที่รุนแรงมาก ซึ่งเกิดขึ้นเมื่อโลหะถูกสารละลายกัดกร่อนเฉพาะจุด ส่งผลให้เกิดรูขนาดเล็กเกิดขึ้นดังแสดงภาพจำลองในรูปที่ 1 รูเหล่านี้อาจมีขนาดเล็กหรือใหญ่ก็ได้ แต่โดยส่วนมากจะมีขนาดเล็ก บางครั้งอาจเห็นรูกระจายอยู่ห่างกัน หรืออาจอยู่ใกล้กันจนดูคล้ายผิวโลหะที่ขรุขระ รูปแบบการกัดกร่อนดังกล่าวมักเกิดขึ้นเมื่อชั้นเคลือบป้องกันการกัดกร่อนหรือฟิล์มออกไซด์ถูกทำลายทั้งจากแรงกระทำทางกลหรือจากสารเคมี หรือวัสดุที่มีฟิล์มปกป้อง (Protective Film) เหล็กกล้าไร้สนิม อะลูมิเนียม เป็นต้น โดยเฉพาะเมื่อสัมผัสอยู่กับสารละลายที่มีอิออนของธาตุหมู่ 7 เจือปนอยู่ ยกตัวอย่าง เช่น คลอไรด์ โบรไมด์ ฟลูออไรด์ สำหรับภาพจำลองการขยายตัวจากกัดกร่อนแบบรูเข็มของวัสดุเมื่อสัมผัสกับสารละลายโซเดียมคลอไรด์ที่มีอากาศเจือปนแสดงในรูปที่ 2


การกัดกร่อนแบบรูเข็มเป็นรูปแบบการกัดกร่อนที่ถือว่าอันตรายอีกรูปแบบหนึ่ง เนื่องจากจุดบกพร่องที่เกิดจากการแตกร้าวเฉพาะจุดของฟิล์มสามารถเหนี่ยวนำให้เกิดการกัดกร่อนเฉพาะที่และขยายตัวลึกลงไปเรื่อยๆ เป็นรูปแบบการกัดกร่อนที่สังเกตเห็นด้วยตาเปล่าได้ยาก เนื่องจากรูเข็มที่เกิดขึ้นมักแสดงให้เห็นเป็นจุดเล็กๆและถูกปกคลุมด้วยผลิตภัณฑ์การกัดกร่อน แต่ข้างในวัสดุถูกกัดกร่อนเป็นโพรงดังรูปที่ 3-4 จึงเป็นรูปแบบการกัดกร่อนที่ทำนายได้ยากแม้ว่าจะทำการทดสอบในห้องปฏิบัติการก็ตาม โดยทั่วไปการกัดกร่อนแบบรูเข็มมักขยายตัวในทิศทางเดียวกันกับแรงโน้มถ่วงของโลก แต่การขยายตัวของการกัดกร่อนในแนวอื่นก็เกิดได้ดังรูปที่ 5 นอกจากนั้นยังยากที่จะตรวจวัดเชิงปริมาณและตรวจวัดการขยายตัวของสภาพการกัดกร่อนแบบรูเข็มได้ เพราะความลึกและจำนวนของรูเข็มที่เปลี่ยนแปลงภายใต้สภาวะเฉพาะสภาวะใดสภาวะหนึ่ง บางครั้งอาจใช้เวลานานจึงปรากฏสภาพของการกัดกร่อนให้เห็น


ดังนั้นจึงเป็นรูปแบบการกัดกร่อนที่เกิดขึ้นอย่างรวดเร็ว และในการขยายตัวไม่ปรากฏให้เห็นการสูญเสียน้ำหนักของของวัสดุ (Weight loss) ที่มีนัยสำคัญ นอกจากนี้การกัดกร่อนแบบรูเข็มยังส่งผลกระทบข้างเคียงด้วยด้วย เนื่องจากเป็นที่ทราบกันดีว่า รูที่เกิดขึ้นจะแสดงตัวเป็นจุดรวมความเค้น (Stress concentrator) เมื่อโลหะต้องรับแรงทางกลทางกล จุดบกพร่องดังกล่าวมักเป็นจุดเริ่มต้นของการแตกหัก โดยเฉพาะอย่างยิ่งในระหว่างการรับภารพทางกลแบบคาบ (Cyclic load) มักนำไปสู่กลไกการเสียหายที่เรียกว่าการแตกร้าวเนื่องจากการกัดกร่อนร่วมกับความล้า (Corrosion fatigue cracking) ดังแสดงในรูปที่ 6

ในบางกรณี การกัดกร่อนแบบรูเข็มอาจมีการกัดกร่อนรูปแบบอื่นมาช่วยในการขยายตัวให้เกิดการเสียหายได้เร็วยิ่งขึ้น ยกตัวอย่างเช่น การรั่วของท่อเหล็กกล้าไร้สนิมเกรด 316L ที่เกิดการกัดกร่อนแบบรูเข็มร่วมกับการกัดกร่อนแบบจุลชีพ (Microbiologically induced corrosion) ซึ่งมักจะปรากฏให้เห็นการขยายตัวเชื่อมกันของรูเข็มแต่ละรูจนเกิดเป็นโพรงขนาดใหญ่ดังรูปที่ 7 และการกัดกร่อนของท่อทองแดงแลกเปลี่ยนความร้อนที่มีการกัดกร่อนแบบรังมด (Formicary Corrosion หรือ Ant’ nest Corrosion) ที่เกิดจากการสัมผัสกับกรดฟอมิกหรืออะซิติก โดยมีการขยายตัวเป็นอุโมงค์เข้าไปในวัสดุดังรูปที่ 8 ซึ่งความแตกต่างของการกัดกร่อนแบบรูเข็มทั่วไปกับการกัดกร่อนแบบรังมดแสดงในรูปที่ 9


ในบรรดาโลหะและโลหะผสม เหล็กกล้าไร้สนิมมีแนวโน้มต่อการกัดกร่อนแบบรูเข็มมากที่สุด การขัดมันผิวหน้า (Polishing) สามารถเพิ่มความต้านทานต่อการกัดกร่อนแบบรูเข็มซึ่งตรงกันข้ามกับการกัดกรดและการขัดหยาบ สำหรับเหล็กกล้าที่ใช้งานทั่วไป (Conventional steel) จะมีความต้านทานต่อการกัดกร่อนแบบรูเข็มมากกว่าเหล็กกล้าไร้สนิมแต่ก็ยังถือว่ามีความไว โดยเฉพาะเหล็กกล้าที่ไม่มีการป้องกัน สำหรับอะลูมิเนียมที่ใช้งานในสิ่งแวดล้อมที่มีคลอไรด์เป็นองค์ประกอบและอะลูมินัม-ทองเหลือง (Aluminum brass; Cu-20Zn-2Al) ที่สัมผัสกับสารปลอมปนหรือน้ำสกปรกมักมีความไวต่อการกัดกร่อนแบบรูเข็ม ในขณะที่โลหะไทเทนียมค่อนข้างมีความต้านทานต่อการกัดกร่อนแบบรูเข็ม

รูปที่ 10 Critical Pitting and Crevice Temperatures as a Function of Pitting Resistance Equivalent Number ( PREN )
จากข้อมูลที่กล่าวมาชี้ให้เห็นว่า การกัดกร่อนแบบเฉพาะที่เป็นรูปแบบการกัดกร่อนที่อันตรายต่อเหล็กกล้าไร้สนิมมาก จึงจำเป็นต้องมีการศึกษาข้อมูลอย่างละเอียด โดยเฉพาะเมื่อจะพิจารณาเลือกไปใช้งาน ซึ่งข้อมูลที่ต้องพิจารณาเพิ่มขึ้นอีก คือ ดัชนีที่แสดงว่าเหล็กกล้าไร้สนิมมีความต้านทานการกัดกร่อนแบบรูเข็มและใต้รอยซ้อน นั่นคือ ค่าเทียบเท่าความต้านทานการกัดกร่อนแบบรูเข็ม (Pitting Resistance Equivalent Number) หรือ PREN ซึ่งถ้าเหล็กกล้าไร้สนิมมีค่าดังกล่าวสูง แสดงว่าความต้านทานต่อการกัดกร่อนแบบรูเข็มและใต้รอยซ้อนจะสูงตามไปด้วย ซึ่งแสดงในรูปที่ 10 โดยสมการที่ใช้คำนวณกันในปัจจุบันมีหลายสมการ แต่ที่นิยมใช้กันมากโดยใช้ส่วนผสมทางเคมีของวัสดุ (Bulk Composition) สามารถคำนวณได้จากสมการดังนี้
PREN16 = %Cr + 3.3 %Mo + 16 %N
จากค่า PREN ในสมการข้างต้น สามารถกล่าวได้ว่า ธาตุโครเมียม โมลิบดีนัมและไนโตรเจน เป็นธาตุที่ส่งผลต่อความต้านทานการกัดกร่อนแบบรูเข็มและใต้รอยซ้อน โดยเฉพาะธาตุไนโตรเจน สำหรับค่า PREN16 มักนิยมใช้กับเหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์แต่สามารถนำมาประยุกต์ใช้กับลุ่มออสเตนนิติกได้
ค่า PREN ของเหล็กกล้าไร้สนิมเกรดตัวอย่างที่นิยมใช้ทั่วไปแสดงในตารางที่ 1 ดังนี้
ตารางที่ 1
ดัชนี PRE แสดงค่าความต้านทานต่อการเกิดสนิมรูเข็ม
เกรด กลุ่ม PREN16
AISI 430 เฟอริติก 17
AISI 303 ออสเตนนิติก 18
AISI 304/304L ออสเตนนิติก 18
AISI 316/316L ออสเตนนิติก 24
AISI 2205 ดูเพล็กซ์ 34
AISI 904L ออสเตนนิติก 34
UNS S31254 ออสเตนนิติก 43
UNS S32750 ดูเพล็กซ์ 43
UNS S32520 ดูเพล็กซ์ 43
PREN16 เป็นค่าที่นักวิจัยหลายท่านนิยมใช้กัน แต่อาจมีบางท่านเลือกใช้ค่า PREN30 ในกรณีที่ต้องการเน้นย้ำความสำคัญของธาตุไนโตรเจนที่มีผลต่อการหน่วงการกัดกร่อนแบบรูเข็ม ในขณะที่ค่า PREN20 ก็ได้มีการกำหนดใช้ในการออกแบบเหล็กกล้าไร้สนิมที่มีไนโตรเจนผสมสูง ยังมีค่าสัมประสิทธิ์ของไนโตรเจนกันอีกหลายสมการเช่น PREN12, PREN25, และ PREN32 นอกจากค่า PREN ที่ใช้แสดงดัชนีของเหล็กกล้าไร้สนิมต่อความต้านทานการกัดกร่อนแบบรูเข็มและใต้รอยซ้อนแล้ว ยังมีค่า MARC (Measure of Alloying for Resistance to Corrosion) ที่สามารถใช้เป็นตัวแปรสำหรับการประเมินการกัดกร่อนแบบรูเข็มและใต้รอยซ้อนของเหล็กกล้าไร้สนิมได้เช่นกัน
การเลือกใช้วัสดุที่ถูกต้องเหมาะสมสามารถลดปัญหาการกัดกร่อนแบบรูเข็มได้ นอกจากนี้การควบคุมสิ่งแวดล้อมให้มีฤทธิ์กัดกร่อนที่น้อยลง เช่น ลดปริมาณคลอไรด์ ลดค่า pH ก็สามารถลดปัญหาดังกล่าวได้ การเติมสารยับยั้งการกัดกร่อนบางครั้งอาจช่วยหยุดการกัดกร่อนแบบรูเข็มได้อย่างสมบูรณ์ นอกจากนี้ การออกแบบที่ดีของระบบก็สามารถลดการเกิดรูเข็มได้ เช่น การลดสภาวะที่อยู่นิ่งของสารละลายหรือการติดตั้งระบบป้องกันการกัดกร่อนแบบคาโธดิก ในบางกรณี การเคลือบเพื่อป้องกันผิวโลหะกับสารละลายก็สามารถลดปัญหาดังกล่าวได้เช่นกัน แต่อย่างไรก็ตามถ้าการเคลือบไม่สมบูรณ์ มีจุดบกพร่องก็สามารถเร่งให้เกิดการกัดกร่อนแบบรูเข้มได้เร็วยิ่งขึ้น สำหรับแนวทางในการป้องกันการกัดกร่อนแบบรูเข็มมีแนวทางในการปฏิบัติดังนี้
1. เลือกใช้วัสดุที่มีความต้านทานต่อการกัดกร่อนแบบรูเข็ม
2. ใช้สารยับยั้งการกัดกร่อนเพื่อปรับสภาวะของสิ่งแวดล้อมให้เป็นกลางในระบบปิด
3. หลีกเลี่ยงบริเวณที่จะเกิดสภาวะการแช่นิ่งของสารละลายโดยการออกแบบที่ดี
4. เลือกใช้ระบบการป้องกันการกัดกร่อนแบบอะโนดิกหรือคาโธดิก
5. ต้องมั่นใจว่าสารเคลือบที่เลือกใช้ต้องต้านทานการซึมผ่านของสารที่มีฤทธิ์กัดกร่อนได้
6. ปรับปรุงผิวหน้าโลหะโดยการทำอะโนไดซ์และมีการรองพื้นชั้นแรก หรือ metal cladding
7. ขัดมันผิวหน้าเพื่อกำจัดจุดบกพร่องที่ผิวหน้าวัสดุ
8. เพิ่มธาตุผสมเข้าไปในโลหะ เช่น Mo และ Cr เพื่อเพิ่มความต้านทานต่อการกัดกร่อนแบบรูเข็ม
สำหรับแนวทางการป้องกันการกัดกร่อนแบบรูเข็มระหว่างเหล็กกล้าคาร์บอนและโลหะผสมต้านทานการกัดกร่อนแสดงในรูปที่ 11
 รูปที่ 11 การป้องกันการกัดกร่อนแบบรูเข็มระหว่างเหล็กกล้าคาร์บอนและโลหะผสมต้านทานการกัดกร่อน
การกัดกร่อนแบบรูเข็มหรือบางท่านอาจเรียกว่าการกัดกร่อนแบบสนิมขุม หรือการกัดกร่อนแบบจุด ถือว่าเป็นรูปแบบการกัดกร่อนที่เกิดขึ้นเฉพาะจุด (Localized Attack) ที่รุนแรงมาก ซึ่งเกิดขึ้นเมื่อโลหะถูกสารละลายกัดกร่อนเฉพาะจุด ส่งผลให้เกิดรูขนาดเล็กเกิดขึ้นดังแสดงภาพจำลองในรูปที่ 1 รูเหล่านี้อาจมีขนาดเล็กหรือใหญ่ก็ได้ แต่โดยส่วนมากจะมีขนาดเล็ก บางครั้งอาจเห็นรูกระจายอยู่ห่างกัน หรืออาจอยู่ใกล้กันจนดูคล้ายผิวโลหะที่ขรุขระ รูปแบบการกัดกร่อนดังกล่าวมักเกิดขึ้นเมื่อชั้นเคลือบป้องกันการกัดกร่อนหรือฟิล์มออกไซด์ถูกทำลายทั้งจากแรงกระทำทางกลหรือจากสารเคมี หรือวัสดุที่มีฟิล์มปกป้อง (Protective Film) เหล็กกล้าไร้สนิม อะลูมิเนียม เป็นต้น โดยเฉพาะเมื่อสัมผัสอยู่กับสารละลายที่มีอิออนของธาตุหมู่ 7 เจือปนอยู่ ยกตัวอย่าง เช่น คลอไรด์ โบรไมด์ ฟลูออไรด์ สำหรับภาพจำลองการขยายตัวจากกัดกร่อนแบบรูเข็มของวัสดุเมื่อสัมผัสกับสารละลายโซเดียมคลอไรด์ที่มีอากาศเจือปนแสดงในรูปที่ 2

รูปที่ 1 ภาพจำลองแสดงการกัดกร่อนแบบรูเข็ม

รูปที่ 2 ภาพจำลองการขยายตัวจากกัดกร่อนแบบรูเข็มของวัสดุเมื่อสัมผัสกับสารละลายโซเดียมคลอไรด์ที่มีอากาศเจือปน

รูปที่ 3 รูเข็มเล็กๆ บนผิวหน้าท่อเหล็กกล้าไร้สนิมเกรด AISI 304L

รูปที่ 4 ภาคตัดขวางท่อบริเวณที่ตรวจพบรูเข็มบนผิวหน้าในรูปที่ 3

รูปที่ 5 การขยายตัวของรูเข็มในรูปแบบต่างๆ
ดังนั้นจึงเป็นรูปแบบการกัดกร่อนที่เกิดขึ้นอย่างรวดเร็ว และในการขยายตัวไม่ปรากฏให้เห็นการสูญเสียน้ำหนักของของวัสดุ (Weight loss) ที่มีนัยสำคัญ นอกจากนี้การกัดกร่อนแบบรูเข็มยังส่งผลกระทบข้างเคียงด้วยด้วย เนื่องจากเป็นที่ทราบกันดีว่า รูที่เกิดขึ้นจะแสดงตัวเป็นจุดรวมความเค้น (Stress concentrator) เมื่อโลหะต้องรับแรงทางกลทางกล จุดบกพร่องดังกล่าวมักเป็นจุดเริ่มต้นของการแตกหัก โดยเฉพาะอย่างยิ่งในระหว่างการรับภารพทางกลแบบคาบ (Cyclic load) มักนำไปสู่กลไกการเสียหายที่เรียกว่าการแตกร้าวเนื่องจากการกัดกร่อนร่วมกับความล้า (Corrosion fatigue cracking) ดังแสดงในรูปที่ 6

รูปที่ 6 ผิวหน้าแตกหักของลวด 316L จากการแตกร้าวเนื่องจากการกัดกร่อนร่วมกับความล้าโดยมีจุดเริ่มมาจากรูเข็มที่ผิวหน้าด้านนอก
ในบางกรณี การกัดกร่อนแบบรูเข็มอาจมีการกัดกร่อนรูปแบบอื่นมาช่วยในการขยายตัวให้เกิดการเสียหายได้เร็วยิ่งขึ้น ยกตัวอย่างเช่น การรั่วของท่อเหล็กกล้าไร้สนิมเกรด 316L ที่เกิดการกัดกร่อนแบบรูเข็มร่วมกับการกัดกร่อนแบบจุลชีพ (Microbiologically induced corrosion) ซึ่งมักจะปรากฏให้เห็นการขยายตัวเชื่อมกันของรูเข็มแต่ละรูจนเกิดเป็นโพรงขนาดใหญ่ดังรูปที่ 7 และการกัดกร่อนของท่อทองแดงแลกเปลี่ยนความร้อนที่มีการกัดกร่อนแบบรังมด (Formicary Corrosion หรือ Ant’ nest Corrosion) ที่เกิดจากการสัมผัสกับกรดฟอมิกหรืออะซิติก โดยมีการขยายตัวเป็นอุโมงค์เข้าไปในวัสดุดังรูปที่ 8 ซึ่งความแตกต่างของการกัดกร่อนแบบรูเข็มทั่วไปกับการกัดกร่อนแบบรังมดแสดงในรูปที่ 9

รูปที่ 7 การกัดกร่อนแบบรูเข็มที่มีการกัดกร่อนจากจุลชีพร่วมด้วย

รูปที่ 8 การกัดกร่อนแบบรังมด (Ant' nest Corrosion)

รูปที่ 9 ความแตกต่างของการกัดกร่อนแบบรูเข็มทั่วไปและแบบรังมด
ในบรรดาโลหะและโลหะผสม เหล็กกล้าไร้สนิมมีแนวโน้มต่อการกัดกร่อนแบบรูเข็มมากที่สุด การขัดมันผิวหน้า (Polishing) สามารถเพิ่มความต้านทานต่อการกัดกร่อนแบบรูเข็มซึ่งตรงกันข้ามกับการกัดกรดและการขัดหยาบ สำหรับเหล็กกล้าที่ใช้งานทั่วไป (Conventional steel) จะมีความต้านทานต่อการกัดกร่อนแบบรูเข็มมากกว่าเหล็กกล้าไร้สนิมแต่ก็ยังถือว่ามีความไว โดยเฉพาะเหล็กกล้าที่ไม่มีการป้องกัน สำหรับอะลูมิเนียมที่ใช้งานในสิ่งแวดล้อมที่มีคลอไรด์เป็นองค์ประกอบและอะลูมินัม-ทองเหลือง (Aluminum brass; Cu-20Zn-2Al) ที่สัมผัสกับสารปลอมปนหรือน้ำสกปรกมักมีความไวต่อการกัดกร่อนแบบรูเข็ม ในขณะที่โลหะไทเทนียมค่อนข้างมีความต้านทานต่อการกัดกร่อนแบบรูเข็ม

รูปที่ 10 Critical Pitting and Crevice Temperatures as a Function of Pitting Resistance Equivalent Number ( PREN )
จากข้อมูลที่กล่าวมาชี้ให้เห็นว่า การกัดกร่อนแบบเฉพาะที่เป็นรูปแบบการกัดกร่อนที่อันตรายต่อเหล็กกล้าไร้สนิมมาก จึงจำเป็นต้องมีการศึกษาข้อมูลอย่างละเอียด โดยเฉพาะเมื่อจะพิจารณาเลือกไปใช้งาน ซึ่งข้อมูลที่ต้องพิจารณาเพิ่มขึ้นอีก คือ ดัชนีที่แสดงว่าเหล็กกล้าไร้สนิมมีความต้านทานการกัดกร่อนแบบรูเข็มและใต้รอยซ้อน นั่นคือ ค่าเทียบเท่าความต้านทานการกัดกร่อนแบบรูเข็ม (Pitting Resistance Equivalent Number) หรือ PREN ซึ่งถ้าเหล็กกล้าไร้สนิมมีค่าดังกล่าวสูง แสดงว่าความต้านทานต่อการกัดกร่อนแบบรูเข็มและใต้รอยซ้อนจะสูงตามไปด้วย ซึ่งแสดงในรูปที่ 10 โดยสมการที่ใช้คำนวณกันในปัจจุบันมีหลายสมการ แต่ที่นิยมใช้กันมากโดยใช้ส่วนผสมทางเคมีของวัสดุ (Bulk Composition) สามารถคำนวณได้จากสมการดังนี้
PREN16 = %Cr + 3.3 %Mo + 16 %N
จากค่า PREN ในสมการข้างต้น สามารถกล่าวได้ว่า ธาตุโครเมียม โมลิบดีนัมและไนโตรเจน เป็นธาตุที่ส่งผลต่อความต้านทานการกัดกร่อนแบบรูเข็มและใต้รอยซ้อน โดยเฉพาะธาตุไนโตรเจน สำหรับค่า PREN16 มักนิยมใช้กับเหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์แต่สามารถนำมาประยุกต์ใช้กับลุ่มออสเตนนิติกได้
ค่า PREN ของเหล็กกล้าไร้สนิมเกรดตัวอย่างที่นิยมใช้ทั่วไปแสดงในตารางที่ 1 ดังนี้
ตารางที่ 1
ดัชนี PRE แสดงค่าความต้านทานต่อการเกิดสนิมรูเข็ม
เกรด กลุ่ม PREN16
AISI 430 เฟอริติก 17
AISI 303 ออสเตนนิติก 18
AISI 304/304L ออสเตนนิติก 18
AISI 316/316L ออสเตนนิติก 24
AISI 2205 ดูเพล็กซ์ 34
AISI 904L ออสเตนนิติก 34
UNS S31254 ออสเตนนิติก 43
UNS S32750 ดูเพล็กซ์ 43
UNS S32520 ดูเพล็กซ์ 43
PREN16 เป็นค่าที่นักวิจัยหลายท่านนิยมใช้กัน แต่อาจมีบางท่านเลือกใช้ค่า PREN30 ในกรณีที่ต้องการเน้นย้ำความสำคัญของธาตุไนโตรเจนที่มีผลต่อการหน่วงการกัดกร่อนแบบรูเข็ม ในขณะที่ค่า PREN20 ก็ได้มีการกำหนดใช้ในการออกแบบเหล็กกล้าไร้สนิมที่มีไนโตรเจนผสมสูง ยังมีค่าสัมประสิทธิ์ของไนโตรเจนกันอีกหลายสมการเช่น PREN12, PREN25, และ PREN32 นอกจากค่า PREN ที่ใช้แสดงดัชนีของเหล็กกล้าไร้สนิมต่อความต้านทานการกัดกร่อนแบบรูเข็มและใต้รอยซ้อนแล้ว ยังมีค่า MARC (Measure of Alloying for Resistance to Corrosion) ที่สามารถใช้เป็นตัวแปรสำหรับการประเมินการกัดกร่อนแบบรูเข็มและใต้รอยซ้อนของเหล็กกล้าไร้สนิมได้เช่นกัน
การเลือกใช้วัสดุที่ถูกต้องเหมาะสมสามารถลดปัญหาการกัดกร่อนแบบรูเข็มได้ นอกจากนี้การควบคุมสิ่งแวดล้อมให้มีฤทธิ์กัดกร่อนที่น้อยลง เช่น ลดปริมาณคลอไรด์ ลดค่า pH ก็สามารถลดปัญหาดังกล่าวได้ การเติมสารยับยั้งการกัดกร่อนบางครั้งอาจช่วยหยุดการกัดกร่อนแบบรูเข็มได้อย่างสมบูรณ์ นอกจากนี้ การออกแบบที่ดีของระบบก็สามารถลดการเกิดรูเข็มได้ เช่น การลดสภาวะที่อยู่นิ่งของสารละลายหรือการติดตั้งระบบป้องกันการกัดกร่อนแบบคาโธดิก ในบางกรณี การเคลือบเพื่อป้องกันผิวโลหะกับสารละลายก็สามารถลดปัญหาดังกล่าวได้เช่นกัน แต่อย่างไรก็ตามถ้าการเคลือบไม่สมบูรณ์ มีจุดบกพร่องก็สามารถเร่งให้เกิดการกัดกร่อนแบบรูเข้มได้เร็วยิ่งขึ้น สำหรับแนวทางในการป้องกันการกัดกร่อนแบบรูเข็มมีแนวทางในการปฏิบัติดังนี้
1. เลือกใช้วัสดุที่มีความต้านทานต่อการกัดกร่อนแบบรูเข็ม
2. ใช้สารยับยั้งการกัดกร่อนเพื่อปรับสภาวะของสิ่งแวดล้อมให้เป็นกลางในระบบปิด
3. หลีกเลี่ยงบริเวณที่จะเกิดสภาวะการแช่นิ่งของสารละลายโดยการออกแบบที่ดี
4. เลือกใช้ระบบการป้องกันการกัดกร่อนแบบอะโนดิกหรือคาโธดิก
5. ต้องมั่นใจว่าสารเคลือบที่เลือกใช้ต้องต้านทานการซึมผ่านของสารที่มีฤทธิ์กัดกร่อนได้
6. ปรับปรุงผิวหน้าโลหะโดยการทำอะโนไดซ์และมีการรองพื้นชั้นแรก หรือ metal cladding
7. ขัดมันผิวหน้าเพื่อกำจัดจุดบกพร่องที่ผิวหน้าวัสดุ
8. เพิ่มธาตุผสมเข้าไปในโลหะ เช่น Mo และ Cr เพื่อเพิ่มความต้านทานต่อการกัดกร่อนแบบรูเข็ม
สำหรับแนวทางการป้องกันการกัดกร่อนแบบรูเข็มระหว่างเหล็กกล้าคาร์บอนและโลหะผสมต้านทานการกัดกร่อนแสดงในรูปที่ 11

เหล็กกล้าไร้สนิม ตอนที่ 4: มาตรฐานการจำแนกชนิดของเหล็กกล้าไร้สนิม
บทความเกี่ยวกับเหล็กกล้าไร้สนิมครั้งก่อน ผมได้นำเสนอความเป็นมา แต่ตอนนี้ผมจะเสนอมาตรฐานการจำแนกชนิดของเหล็กกล้าไร้สนิมครับ............
แม้ว่าเหล็กกล้าไร้สนิมมีมากมายหลายเกรดและมีการพัฒนาเพิ่มขึ้นเรื่อยๆ แต่ในอุตสาหกรรมผลิตเหล็กกล้าไร้สนิมไม่ได้มีการกำหนดมาตรฐานตามส่วนผสมทางเคมีของโลหะผสมที่ผลิตขึ้นมา เพื่อให้ง่ายต่อการเรียกชื่อและจดจำ จนกระทั่งในราวปี ค.ศ. 1930 สถาบันเหล็กและเหล็กกล้าแห่งอเมริกา (American Iron and Steel Institute) หรือ AISI ซึ่งเป็นสถาบันที่เก่าแก่ที่สุดที่จัดทำมาตรฐานของเหล็กกล้าคาร์บอนและเหล็กกล้าผสมด้วยระบบตัวเลข (Numbering System) 4 ตัว (เช่น AISI 1040) และมีการใช้กันอย่างแพร่หลายจวบจนถึงปัจจุบัน ได้มีการจัดทำมาตรฐานของเหล็กกล้าไร้สนิมโดยพิจารณาจากส่วนผสมทางเคมีเป็นหลัก โดยเกรดที่กำหนดส่วนใหญ่ใช้ระบบตัวเลขพื้นฐาน 3 ตัว [12-13, 18] เช่น AISI 304 โดยอนุกรม 200 และ 300 มักเป็นเหล็กกล้าไร้สนิมกลุ่มออสเตนนิติก หรือกลุ่มของโลหะผสมออสเตนนิติกโครเมียม-นิกเกิล (Chromium-Nickel Austenitic Alloy) ในขณะที่อนุกรม 400 อาจเป็นได้ทั้งกลุ่มเฟอริติกหรือมาร์เทนซิติกหรือกลุ่มของโลหะผสมเฟอริติกและมาร์เทนซิติกที่มีโครเมียมผสมสูง (High-Chromium Ferritic and Martensitic Alloys) และอนุกรม 500 สำหรับโลหะที่มีโครเมียมผสม 4-6% ในขณะเดียวกันบางเกรดอาจมีตัวอักษร 1 หรือ 2 ตัวต่อท้าย ซึ่งแสดงให้เห็นว่าได้มีการปรับปรุงส่วนผสมบางตัวเพื่อเพิ่มสมบัติเฉพาะบางประการ
ในระหว่างปี ค.ศ. 1960 AISI ได้หยุดการจัดมาตรฐานเหล็กกล้าไร้สนิมเกรดใหม่ๆ เนื่องจากติดปัญหาด้านกฎหมายของสมาคมการค้า ที่ไม่สามารถเผยแพร่ส่วนผสมทางเคมีของโลหะผสมบางชนิดได้ อย่างไรก็ตามระบบฐานตัวเลขของ AISI ยังเป็นระบบพื้นฐานที่ประเทศสหรัฐอเมริกานิยมใช้กัน นอกจากนี้ยังมีหลายประเทศที่นำระบบตัวเลขของ AISI มาประยุกต์ใช้ในการจัดเป็นมาตรฐานการเรียกเกรดเหล็กกล้าไร้สนิมในประเทศตัวเอง [13] ยกตัวอย่างเช่น ประเทศแคนาดา เม็กซิโก บราซิล แอฟริกาใต้ อินเดีย ญี่ปุ่น และเกาหลี เป็นต้น

นอกจากระบบ AISI แล้วยังมีระบบ UNS (Unified Numbering System) ซึ่งเป็นระบบการจัดเกรดที่ครอบคลุมโลหะทุกชนิด [18] รวมทั้งเหล็กกล้าไร้สนิมที่มีการพัฒนาเกรดใหม่ขึ้นมาเรื่อยๆ ระบบดังกล่าวมีการจัดเกรดของเหล็กกล้าไร้สนิมที่ครอบคลุมมากกว่าระบบ AISI การใช้สัญลักษณ์ในระบบ UNS สำหรับเหล็กกล้าไร้สนิมประกอบด้วยตัวอักษร S ตามด้วยตัวเลข 5 ตัว สำหรับโลหะผสมเกือบทุกตัวที่ปรากฏในระบบ AISI นั้น เมื่อนำมาประยุกต์ใช้กับระบบ UNS แล้วจะถูกนำเอาตัวเลขทั้ง 3 ตัว มาต่อท้ายตัวอักษร S และเพิ่มตัวเลขอีก 2 ตัว ยกตัวอย่างเช่น เกรด AISI 304 จะเปลี่ยนเป็น UNS S30400 เป็นต้น ในกรณีที่ตัวเลข 2 ตัวสุดท้ายเป็น 00 แสดงให้เห็นว่าเหล็กกล้าไร้สนิมเกรดดังกล่าวมีพื้นฐานมาจากระบบ AISI แต่ถ้ามีการพัฒนาปรับปรุงเกรดพื้นฐานโดยการปรับเปลี่ยนส่วนผสมบางตัวหรืเพิ่มธาตุผสม จะกำหนดตัวเลขอื่นแทนตัวเลข 2 ตัวสุดท้าย ยกตัวอย่าง เช่น เกรด AISI 304L ที่มีคาร์บอนปริมาณต่ำจะกลายเป็น UNS S30403 เป็นต้น สำหรับเหล็กกล้าไร้สนิมที่มีธาตุนิกเกิลผสมในปริมาณสูง (ประมาณ 25-35%) ในระบบ UNS จะกำหนดให้ใช้ตัวอักษร N แล้วตามด้วยตัวเลข 5 ตัว ยกตัวอย่างเช่น UNS N08020 (20Cb-3) ในกรณีที่ระบบ AISI ไม่สามารถระบุหรือจัดเกรดให้ได้ ก็จะถูกเรียกชื่อด้วยชื่อทางการค้า เช่น Custom 450 หรือ 17-7 PH สำหรับเนื้อหาในหนังสือเล่มนี้จะอ้างอิงเกรดของเหล็กกล้าไร้สนิมในระบบ AISI เป็นหลัก ซึ่งเป็นระบบที่คนไทยคุ้นเคยและนิยมใช้กัน
เอกสารอ้างอิง
[45] www.linde-india.com/userfiles/image/Image/BASF.JPG
หมายเหตุ : เอกสารอ้างอิงที่ 1-44 ให้ดูจากบทความเรื่องเหล็กกล้าไร้สนิมตอนที่ 1-3
ตอนหน้าท่านจะได้พบกับประเภทของเหล็กกล้าไร้สนิม....คอยติดตามนะครับ
แม้ว่าเหล็กกล้าไร้สนิมมีมากมายหลายเกรดและมีการพัฒนาเพิ่มขึ้นเรื่อยๆ แต่ในอุตสาหกรรมผลิตเหล็กกล้าไร้สนิมไม่ได้มีการกำหนดมาตรฐานตามส่วนผสมทางเคมีของโลหะผสมที่ผลิตขึ้นมา เพื่อให้ง่ายต่อการเรียกชื่อและจดจำ จนกระทั่งในราวปี ค.ศ. 1930 สถาบันเหล็กและเหล็กกล้าแห่งอเมริกา (American Iron and Steel Institute) หรือ AISI ซึ่งเป็นสถาบันที่เก่าแก่ที่สุดที่จัดทำมาตรฐานของเหล็กกล้าคาร์บอนและเหล็กกล้าผสมด้วยระบบตัวเลข (Numbering System) 4 ตัว (เช่น AISI 1040) และมีการใช้กันอย่างแพร่หลายจวบจนถึงปัจจุบัน ได้มีการจัดทำมาตรฐานของเหล็กกล้าไร้สนิมโดยพิจารณาจากส่วนผสมทางเคมีเป็นหลัก โดยเกรดที่กำหนดส่วนใหญ่ใช้ระบบตัวเลขพื้นฐาน 3 ตัว [12-13, 18] เช่น AISI 304 โดยอนุกรม 200 และ 300 มักเป็นเหล็กกล้าไร้สนิมกลุ่มออสเตนนิติก หรือกลุ่มของโลหะผสมออสเตนนิติกโครเมียม-นิกเกิล (Chromium-Nickel Austenitic Alloy) ในขณะที่อนุกรม 400 อาจเป็นได้ทั้งกลุ่มเฟอริติกหรือมาร์เทนซิติกหรือกลุ่มของโลหะผสมเฟอริติกและมาร์เทนซิติกที่มีโครเมียมผสมสูง (High-Chromium Ferritic and Martensitic Alloys) และอนุกรม 500 สำหรับโลหะที่มีโครเมียมผสม 4-6% ในขณะเดียวกันบางเกรดอาจมีตัวอักษร 1 หรือ 2 ตัวต่อท้าย ซึ่งแสดงให้เห็นว่าได้มีการปรับปรุงส่วนผสมบางตัวเพื่อเพิ่มสมบัติเฉพาะบางประการ
ในระหว่างปี ค.ศ. 1960 AISI ได้หยุดการจัดมาตรฐานเหล็กกล้าไร้สนิมเกรดใหม่ๆ เนื่องจากติดปัญหาด้านกฎหมายของสมาคมการค้า ที่ไม่สามารถเผยแพร่ส่วนผสมทางเคมีของโลหะผสมบางชนิดได้ อย่างไรก็ตามระบบฐานตัวเลขของ AISI ยังเป็นระบบพื้นฐานที่ประเทศสหรัฐอเมริกานิยมใช้กัน นอกจากนี้ยังมีหลายประเทศที่นำระบบตัวเลขของ AISI มาประยุกต์ใช้ในการจัดเป็นมาตรฐานการเรียกเกรดเหล็กกล้าไร้สนิมในประเทศตัวเอง [13] ยกตัวอย่างเช่น ประเทศแคนาดา เม็กซิโก บราซิล แอฟริกาใต้ อินเดีย ญี่ปุ่น และเกาหลี เป็นต้น

รูปที่ 1.6 ตัวอย่างโรงงานปิโตรเคมีที่มักเลือกเหล็กกล้าไร้สนิมมาประยุกต์ใช้งานในส่วนต่างๆ และมักพบปัญหาการเสียหายเนื่องจากการกัดกร่อน [45]
นอกจากระบบ AISI แล้วยังมีระบบ UNS (Unified Numbering System) ซึ่งเป็นระบบการจัดเกรดที่ครอบคลุมโลหะทุกชนิด [18] รวมทั้งเหล็กกล้าไร้สนิมที่มีการพัฒนาเกรดใหม่ขึ้นมาเรื่อยๆ ระบบดังกล่าวมีการจัดเกรดของเหล็กกล้าไร้สนิมที่ครอบคลุมมากกว่าระบบ AISI การใช้สัญลักษณ์ในระบบ UNS สำหรับเหล็กกล้าไร้สนิมประกอบด้วยตัวอักษร S ตามด้วยตัวเลข 5 ตัว สำหรับโลหะผสมเกือบทุกตัวที่ปรากฏในระบบ AISI นั้น เมื่อนำมาประยุกต์ใช้กับระบบ UNS แล้วจะถูกนำเอาตัวเลขทั้ง 3 ตัว มาต่อท้ายตัวอักษร S และเพิ่มตัวเลขอีก 2 ตัว ยกตัวอย่างเช่น เกรด AISI 304 จะเปลี่ยนเป็น UNS S30400 เป็นต้น ในกรณีที่ตัวเลข 2 ตัวสุดท้ายเป็น 00 แสดงให้เห็นว่าเหล็กกล้าไร้สนิมเกรดดังกล่าวมีพื้นฐานมาจากระบบ AISI แต่ถ้ามีการพัฒนาปรับปรุงเกรดพื้นฐานโดยการปรับเปลี่ยนส่วนผสมบางตัวหรืเพิ่มธาตุผสม จะกำหนดตัวเลขอื่นแทนตัวเลข 2 ตัวสุดท้าย ยกตัวอย่าง เช่น เกรด AISI 304L ที่มีคาร์บอนปริมาณต่ำจะกลายเป็น UNS S30403 เป็นต้น สำหรับเหล็กกล้าไร้สนิมที่มีธาตุนิกเกิลผสมในปริมาณสูง (ประมาณ 25-35%) ในระบบ UNS จะกำหนดให้ใช้ตัวอักษร N แล้วตามด้วยตัวเลข 5 ตัว ยกตัวอย่างเช่น UNS N08020 (20Cb-3) ในกรณีที่ระบบ AISI ไม่สามารถระบุหรือจัดเกรดให้ได้ ก็จะถูกเรียกชื่อด้วยชื่อทางการค้า เช่น Custom 450 หรือ 17-7 PH สำหรับเนื้อหาในหนังสือเล่มนี้จะอ้างอิงเกรดของเหล็กกล้าไร้สนิมในระบบ AISI เป็นหลัก ซึ่งเป็นระบบที่คนไทยคุ้นเคยและนิยมใช้กัน
เอกสารอ้างอิง
[45] www.linde-india.com/userfiles/image/Image/BASF.JPG
หมายเหตุ : เอกสารอ้างอิงที่ 1-44 ให้ดูจากบทความเรื่องเหล็กกล้าไร้สนิมตอนที่ 1-3
ตอนหน้าท่านจะได้พบกับประเภทของเหล็กกล้าไร้สนิม....คอยติดตามนะครับ
สมัครสมาชิก:
บทความ (Atom)
ขอบการเฉือน (Shear Lips)
⚙️🔬 Shear Lip… “ขอบเล็ก ๆ” ที่กำลังบอกอะไรเราบนผิวหน้าแตกหัก? เคยสงสัยไหมครับว่า… ทำไมโลหะบางชิ้นเมื่อขาดออกจากกัน จึงไม่ได้มีผิวหน้าแต...

-
 วันนี้เราเรียนรู้รูปแบบการเสียหายของวัสดุในรูปแบบถัดมา นั่นก็คือ การล้า หรือ Fatigue จะมีรายละเอียดเป็นอย่างไร เชิญติดตามได้เลยครับ คำว่า ...
-
 การกัดกร่อนแบบกัลวานิกเป็นรูปแบบหนึ่งของการกัดกร่อนที่เกิดขึ้นเมื่อมีวัสดุที่ต่างกัน 2 ชนิด (เช่น เหล็กกล้าไร้สนิมและแมกนีเซียม) มาเชื่อมทา...
-
 cr : https://doi.org/10.1016/j.ijplas.2023.103601 เมื่อชิ้นส่วนโลหะถูกนำมาใช้งานภายใต้สภาวะอุณหภูมิสูงในขณะเดียวกันก็รับความเค้นแรงดึงไปด้ว...