วันศุกร์ที่ 23 กุมภาพันธ์ พ.ศ. 2567

แนวทางในการหลีกเลี่ยงการกัดกร่อนแบบกัลวานิก (Prevention of Galvanic Corrosion)

 แนวทางในการหลีกเลี่ยงการกัดกร่อนแบบกัลวานิก

มาตรการที่ใช้ในการหลีกเลี่ยงการกัดกร่อนแบบกัลวานิกที่จะนำเสนอนี้มีวัตถุประสงค์เพื่อกำจัดองค์ประกอบที่ทำให้เกิดการกัดกร่อนประเภทดังกล่าว อย่างไรก็ตาม มาตรการรับมือเหล่านี้จะมีประสิทธิภาพมากที่สุดก็ต่อเมื่อนำมาประยุกต์ใช้ตั้งแต่เนิ่น ๆ ในขั้นตอนการออกแบบของโครงการ

การกัดกร่อนแบบกัลวานิก (หรือที่เรียกว่าการกัดกร่อนของโลหะสองชนิด (bimetallic corrosion) หรือการกัดกร่อนของโลหะที่แตกต่างกัน (dissimilar metal corrosion)) เป็นกระบวนการการเสื่อมสภาพทางเคมีไฟฟ้าซึ่งเกิดขึ้นเมื่อโลหะต่างกันสองชนิดมาสัมผัสกันและเชื่อมต่อกันในสารละลายอิเล็กโทรไลต์ การกัดกร่อนประเภทนี้มีลักษณะเฉพาะคือเกิดการกัดกร่อนแบบเร่งในโลหะชนิดหนึ่งที่มีศักย์ไฟฟ้าต่ำกว่า ในขณะที่อีกโลหะหนึ่งที่มีศักย์ไฟฟ้าสูงกว่ายังคงอยู่ในสภาพเดิม หรือกล่าวอีกนัยหนึ่งได้ว่า โลหะชนิดหนึ่งจะกลายเป็นขั้วแอโนด  และกัดกร่อนได้ดีกว่า ดังนั้นจึงต้องเสียสละตัวเอง (สูญเสียอิเล็กตรอน) ไปพร้อมๆ กับการปกป้องโลหะอีกชนิดหนึ่งที่เป็นขั้วแคโทด

การกัดกร่อนแบบกัลวานิกค่อนข้างส่งผลกระทบที่รุนแรงและสร้างความเสียหายมูลค่าหลายล้านบาทต่อปี มาตรการรับมือที่ดีเพื่อป้องกันการก่อตัวหรือเกิดขึ้นจะต้องนำมาพิจารณาตั้งแต่ขั้นตอนการวางแผนหรือตั้งแต่ขั้นตอนการออกแบบ การกัดกร่อนแบบกัลวานิกมีสาเหตุมากมายหลายประการและอาจประกอบด้วยปฏิกิริยาเคมีหลายอย่าง ดังนั้นจึงจำเป็นอย่างยิ่งที่จะต้องมีความเข้าใจอย่างลึกซ้องเกี่ยวกับกลไกพื้นฐานและปัจจัยที่ส่งผลต่อการฟอร์มตัวของการกัดกร่อนประเภทนี้

สาเหตุของการกัดกร่อนแบบกัลวานิก

ปัจจัยหลักที่ส่งผลให้เกิดการกัดกร่อนแบบกัลวานิกคือค่าความต่างศักย์ทางไฟฟ้าของโลหะที่มาสัมผัสกัน เมื่อโลหะทั้งคู่ถูกจุ่มแช่ในสารละลายอิเล็กโทรไลต์จะเกิดการไหลของอิเล็กตรอน ค่าของศักย์ไฟฟ้าของโลหะชนิดต่างๆ แสดงอยู่ในตารางที่เรียกว่าอนุกรมกัลวานิก ดังนั้นความต่างศักย์ไฟฟ้าระหว่างโลหะทั้งสองจึงเป็นความแตกต่างระหว่างศักย์ไฟฟ้าของโลหะทั้งสองตามที่แสดงในอนุกรมกัลวานิก

แผนภาพอนุกรมกัลวานิกกำหนดความเสถียรของโลหะและกึ่งโลหะ เทียบกับอิเล็กโทรดอ้างอิง Zn, Ag/AgCl และ Cu/CuSO4.

https://cathwell.com/galvanic-series/


เมื่อโลหะสองชนิดสัมผัสกันและจุ่มแช่ในสารละลายอิเล็กโทรไลต์ ความต่างศักย์ของโลหะทั้งสองชนิดจะทำให้อิเล็กตรอนถ่ายโอนจากแอโนด (โลหะที่มีความเสถียรหรือมีศักย์ไฟฟ้าต่ำกว่า) ไปยังแคโทด (โลหะที่มีความเสถียรหรือมีศักย์ไฟฟ้าสูงกว่า) การถ่ายโอนอิเล็กตรอนนี้ส่งผลให้เกิดปฏิกิริยาออกซิเดชันและการรีดักชันต่อเนื่องกัน ซึ่งทำให้เกิดการกัดกร่อนแบบกัลวานิกที่ขั้วแอโนด


แนวการในการหลีกเลี่ยงการกัดกร่อนแบบกัลวานิก

มาตรการที่ใช้ในการกัดกร่อนแบบกัลวานิกโดยทั่วไปจะมุ่งในการกำจัดองค์ประกอบพื้นฐานที่ทำให้เกิดการฟอร์มตัว ซึ่งส่วนใหญ่จะเน้นในการกีดขวางทางเดินไฟฟ้าในส่วนโลหะหรืออิเล็กโทรไลต์ของระบบ (ไม่ให้โลหะสัมผัสกันโดยตรง/ไม่ให้เกิดการครบวงจร) การกำจัดออกซิเจนออกจากอิเล็กโทรไลต์ และการใช้สารยับยั้งการกัดกร่อน ดังนี้

1. การใช้ฉนวน

หนึ่งในวิธีที่มีประสิทธิผลมากที่สุดในการทำลายเส้นทางไฟฟ้าในเซลล์เคมีไฟฟ้าคือการกั้นโดยวัสดุที่ไม่นำไฟฟ้าระหว่างจุดสัมผัสของโลหะที่เชื่อมต่อกันที่สอง เนื่องจากการกัดกร่อนแบบกัลวานิกเกิดขึ้นเมื่ออิเล็กตรอนสามารถไหลจากขั้วแอโนดไปยังแคโทด ทำให้เกิดกระแสกัลวานิกในระบบ วัสดุฉนวนจะปิดกั้นการไหลของอิเล็กตรอน จึงป้องกันปฏิกิริยาออกซิเดชันและการรีดักชันไม่ให้เกิดขึ้น

ในทางปฏิบัติ ฉนวนมักทำได้โดยใช้บุชชิ่ง แหวนรอง ปะเก็น และสารเคลือบที่ทำจากโพลีเมอร์หรืออีลาสโตเมอร์ ตัวอย่างเช่น ในอุตสาหกรรมน้ำมันและก๊าซ ปะเก็นอีพอกซีเสริมใยแก้ว (Glass Reinforced Epoxy; GRE) ที่ไม่นำไฟฟ้ามักจะวางไว้ระหว่างหน้าแปลนของท่อที่เชื่อมต่อกันเพื่อไม่ให้เกิดการนำไฟฟ้าระหว่างท่อที่อยู่ติดกัน


การใช้ปะเก็นวางขั้นระหว่างท่อที่มาต่อกันที่หน้าแปลน

https://www.universalengineeringconsultants.com/post/flange-insulating-gasket-kits-for-industrial-application

2. การแยกอิเล็กโทรไลต์

องค์ประกอบหลักอีกประการหนึ่งที่ทำให้เกิดการกัดกร่อนแบบกัลวานิก คือ อิเล็กโทรไลต์ ซึ่งประกอบด้วยไอออนที่เอื้อให้เกิดปฏิกิริยาออกซิเดชันและรีดักชันใน galvanic cell ดังนั้น มาตรการในการแยกโลหะที่สัมผัสกันออกจากอิเล็กโทรไลต์ถือว่ามีประสิทธิภาพในการป้องกันการกัดกร่อนแบบกัลวานิก (คล้ายการแยกผู้ป่วยโควิดไปอยู่ในสถานกักกัน) ซึ่งอาจทำได้โดยการใช้สารประกอบไม่ซับน้ำ/ความชื้น โดยทำหน้าที่เป็นตัวกั้นระหว่างเนื้อโลหะและสารละลายอิเล็กโทรไลต์ ซึ่งในอุตสาหกรรมต่าง ๆ ก็มักใช้สี สารเคลือบ น้ำมันและจาระบีจนได้ผลดีเยี่ยม

3. การเลือกคู่โลหะที่สัมผัสกันอย่างเหมาะสม

การกัดกร่อนแบบกัลวานิกสามารถหลีกเลี่ยงได้ด้วยการลดความต่างศักย์ระหว่างโลหะให้เหลือน้อยที่สุด ตามที่กล่าวไว้ก่อนหน้านี้ อิเล็กตรอนไหลจากขั้วแอโนดไปยังแคโทดเนื่องจากความต่างศักย์ ยิ่งความต่างศักย์ระหว่างสองโลหะมีค่าสูง กระแสกัลวานิกเหนี่ยวนำก็จะยิ่งมากขึ้นตามไปด้วย และอัตราการกัดกร่อนก็จะยิ่งรุนแรงมากขึ้น

โลหะที่มีความต่างศักย์ไฟฟ้าต่ำจะสูญเสียอิเล็กตรอนและเกิดการกัดกร่อน ดังนั้นถ้าเป็นไปก็ควรเลือกโลหะที่สัมผัสกันมีค่าศักย์ไฟฟ้าใกล้เคียงกัน เช่น โลหะที่อยู่ใกล้กันในอนุกรมกัลวานิก เพื่อลดโอกาสที่จะเกิดการกัดกร่อนแบบกัลวานิก

4. การใช้สารยับยั้งการกัดกร่อน

สารยับยั้งการกัดกร่อนคือสารประกอบ (โดยปกติจะเป็นของเหลว) ที่เติมลงในอิเล็กโทรไลต์เพื่อระงับปฏิกิริยาเคมีที่ทำให้เกิดการกัดกร่อนแบบกัลวานิก สารยับยั้งทำงานได้หลายวิธี โดยส่วนใหญ่เกี่ยวข้องกับกระบวนการทางเคมีที่ซับซ้อน อย่างไรก็ตาม สารยับยั้งที่มีประสิทธิภาพสูงสุดต่อการกัดกร่อนแบบกัลวานิกคือตัวยับยั้งที่กำจัดออกซิเจนที่ละลายน้ำออกจากสารละลายอิเล็กโทรไลต์ การกำจัดออกซิเจนจะช่วยลดโอกาสในการเกิดปฏิกิริยารีดักชั่นที่ขั้วแอโนด เนื่องจากปฏิกิริยาที่ขั้วแคโทดขึ้นอยู่กับปฏิกิริยาขั้วแอโนด ดังนั้นกระบวนการเกิดกัลวานิกจึงหยุดลง

5. การลดสัดส่วนของพื้นที่แอโนด/แคโทด

การศึกษาหลายชิ้นระบุว่าอัตราและความรุนแรงของการกัดกร่อนแบบกัลวานิกได้รับผลกระทบจากอัตราส่วนของพื้นที่แคโทดต่อพื้นที่แอโนด กล่าวคือ ยิ่งสัดส่วนของพื้นที่แคโทดต่อแอโนดมีค่ามากขึ้นเท่าไร อัตราการเกิดปฏิกิริยารีดักชันที่ขั้วแอโนดก็จะยิ่งมากขึ้น ส่งผลให้การกัดกร่อนแบบกัลวานิกรุนแรงยิ่งขึ้น ในทางตรงกันข้าม ยิ่งพื้นที่แคโทดต่อแอโนดมีค่าน้อยลง การเสื่อมสภาพที่ตามมาก็จะยิ่งส่งผลเสียน้อยลง (ให้หลับตานึกถึงการบริจาคสิ่งของ ถ้าของที่ให้ (แอโนด) มีปริมาณเล็กน้อย แต่มีผู้รอรับบริจาค (แคโทด) เป็นจำนวนมาก ของก็ย่อมหมดลงภายในพริบตา (การสูญเสียโลหะเกิดขึ้นอย่างรุนแรงที่ขั้วแอโนด))

ในระหว่างขั้นตอนการออกแบบเบื้องต้น จะเกิดความคุ้มค่าเมื่อตรวจสอบให้แน่ใจว่าพื้นที่ของโลหะที่แสดงตัวเป็นขั้วแอโนดมีขนาดมากกว่าพื้นที่ของขั้วแคโทด ตัวอย่างเช่น สกรูเหล็กกล้าสำหรับยึดแผ่นอะลูมิเนียมจะให้ผลลัพธ์ที่ดีเมื่อสกรูเป็นอะลูมิเนียมมายึดแผ่นเหล็ก

สรุป

การป้องกันการกัดกร่อนแบบกัลป์วานิกมักจะได้ผลดีเมื่อนำมาประยุกต์ใช้ตั้งแต่เนิ่น ๆ ในขั้นตอนการออกแบบของโครงการ การทำความเข้าใจกลไกที่เกี่ยวข้องกับปฏิกิริยาเคมีไฟฟ้าเป็นกุญแจสำคัญในการเลือกมาตรการป้องกันที่เหมาะสมและมีประสิทธิภาพมากที่สุดสำหรับสถานการณ์ที่กำหนด สิ่งสำคัญที่ต้องทราบคือมีหลากหลายวิธีที่สามารถป้องกันการกัดกร่อนแบบกัลวานิก และเพิ่มประสิทธิภาพให้สูงขึ้น

วันศุกร์ที่ 6 ตุลาคม พ.ศ. 2566

ความแตกต่างระหว่างการแตกร้าวล้า (จากการกัดกร่อนและความร้อน)

ในมุมมองของวัสดุศาสตร์และวิศวกรรมศาสตร์มีปรากฏการณ์สำคัญสองประการที่อาจส่งผลต่อความแข็งแรงทางโครงสร้างของชิ้นส่วน ได้แก่ การแตกร้าวจากการล้าร่วมกับการกัดกร่อน (Corrosion Fatigue Cracking) และการแตกร้าวจากการล้าเนื่องจากความร้อน (Thermal Fatigue Cracking) มีหลายคนที่อาจไม่แยกแยะความแตกต่างระหว่างความเสียหายของทั้งสองกลไก แม้ว่าจะมีลักษณะบางอย่างที่คล้ายคลึงกันบ้าง ดังนั้นการเรียนรู้ให้เกิดความเข้าใจ แยกแยะความแตกต่างที่สำคัญเป็นสิ่งจำเป็นสำหรับการวิเคราะห์ การป้องกัน และการบรรเทาผลกระทบที่มีประสิทธิผล เรามาลองศึกษาความเสียหายทั้งสองรูปแบบนี้และคุณลักษณะที่แตกต่างของมันกันดูนะครับ
https://si-materialslab.com/product/corrosion-fatigue/ 

การแตกร้าวจากการล้าร่วมกับการกัดกร่อน (Corrosion Fatigue Cracking) เกิดขึ้นครั้งแรกในสายเคเบิลลากจูงพาราเวนของกองทัพเรือในช่วงสงครามโลกครั้งที่หนึ่ง ปรากฏการณ์ดังกล่าวเกิดขึ้นเมื่อวัสดุอยู่ภายใต้สภาวะการรับแรบแบบคาบหรือรอบในขณะเดียวกันก็สัมผัสกับสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน เป็นกระบวนการเสริมกันทั้งจากแรงทางกลแบบคาบและทางเคมีจากการกัดกร่อน นำไปสู่การเริ่มต้นและการขยายตัวของรอยแตกร้าว การสัมผัสกับสารละลายที่มีฤทธิ์กัดกร่อน เช่น ความชื้นหรือสารเคมีที่มีฤทธิ์กัดกร่อน จะทำให้ชั้นฟิล์มออกไซด์ที่ทำหน้าที่ป้องกันการกัดกร่อนของวัสดุอ่อนแอลง จนทำให้ไวต่อการกัดกร่อนมากขึ้น ทำให้เกิดการกัดกร่อนเฉพาะที่ (Localized Corrosion) ซึ่งจากนั้นจะแสดงตัวเป็นจุดเริ่มต้นของรอยแตกร้าว ยิ่งเมื่อมีการรับภาระโหลดแบบคาบหรือรอบ รอยแตกร้าวจะขยายตัวออกไปเรื่อย ๆ ซึ่งในที่สุดนำไปสู่ความเสียหายอย่างร้ายแรงได้ เพราะเราคงทราบกันดีว่า 

“การล้า (Fatigue) หมายถึง การที่ชิ้นงานรับแรงซ้ำไปซ้ำมาหรือเป็นคาบ (Cyclic Load) เช่น ดัดไป-ดัดมา ดึงปล่อย-ดึงปล่อย หมุนไป-หมุนมา บิดไป-บิดมา หรือแรงดันเพิ่มขึ้น-ลดลงไปมา เป็นต้น ส่งผลให้เกิดรอยร้าวขึ้น รอยร้าวที่เกิดจะมีขนาดใหญ่ขึ้นเรื่อย ๆ ภายในชิ้นงาน จนในที่สุดชิ้นงานจะเหลือพื้นที่ในการรับแรงเพียงเล็กน้อย และเกิดการแตกหักทันทีทันใดเมื่อได้รับความเค้นเพียงเล็กน้อย แรงที่ว่านี้เมื่อนำมาคำนวณต่อพื้นที่ (Stress) จะพบว่ามีค่าต่ำกว่าค่าความเค้นที่ใช้ในการออกแบบ เช่น ค่าความเค้นที่จุดคราก (Yield Stress)” 

ในทางกลับกัน การแตกร้าวจากการล้าเนื่องจากความร้อน (Thermal Fatigue Cracking) เกิดขึ้นจากวัฏจักรการให้ความร้อนและการเย็นตัว หรืออุณหภูมิขึ้นลงไม่คงที่ซ้ำ ๆ โดยจะเกิดขึ้นเมื่อชิ้นส่วนสัมผัสกับช่วงอุณหภูมิที่มีการเปลี่ยนแปลงอย่างมีนัยสำคัญ จนนำไปสู่การขยายตัวและการหดตัวที่แตกต่างกัน การได้รับความร้อนเป็นวัฏจักรนี้ทำให้เกิดความเค้นเฉพาะที่ (Localized Stress) ทำให้เกิดรอยแตกร้าวและขยายตัวออกไปเรื่อย ๆ ตามเวลาที่ผ่านไป และการล้าเนื่องจากความร้อนอาจเกิดขึ้นได้แม้ไม่มีภาระทางกล 

การแตกร้าวจากการล้าเนื่องจากความร้อนแตกต่างจากการแตกร้าวจากการล้าร่วมกับการกัดกร่อน คือไม่จำเป็นต้องสัมผัสกับสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน ความล้าจากความร้อนเป็นผลมาจากความเค้นแบบคาบที่เกิดจากการเปลี่ยนแปลงของอุณหภูมิ ความเสียหายอยู่ในรูปแบบของการแตกร้าวที่อาจเกิดขึ้นที่ใดที่หหนึ่งบนชิ้นส่วนโลหะ โดยค่อนข้างถูกจำกัดในเรื่องการเคลื่อนที่หรือการขยายตัวที่แตกต่างกันในระหว่างการได้รับความร้อนเป็นวัฏจักรซ้ำ ๆ 

รอยแตกที่เกิดขึ้นจากการล้าเนื่องจากความร้อนมักเป็นแบบผ่าเกรนหรือตามขอบเกรน (Transgranular or Intergranular pattern) ตามโครงสร้างผลึกของวัสดุ 

ความแตกต่างที่สำคัญประการหนึ่งระหว่างการแตกร้าวทั้งสองประเภทนี้คือปัจจัยขับเคลื่อนหลัก การแตกร้าวจากการล้าร่วมกับการกัดกร่อนได้รับอิทธิพลร่วมกันจากความเค้นเชิงกลและการกัดกร่อน ในขณะที่การแตกร้าวจากการล้าเนื่องจากความร้อนส่วนใหญ่มีสาเหตุจากความผันผวนของอุณหภูมิและผลจากความเค้นจากความร้อน (Thermal stress) ดังนั้นถ้าเข้าใจกลไกที่อยู่เบื้องหลังของแต่ละรูปแบบการแตกร้าวจะนำไปสู่การแก้ปัญหาและการป้องกันที่เหมาะสม 
ภาคตัดขวางแสดงรอยแตกจากการล้าร่วมกับการกัดกร่อนของลวดเหล็กกล้าไร้สนิม

ความแตกต่างที่สำคัญอีกประการหนึ่งคือสภาพแวดล้อมที่เอื้อให้เกิดรูปแบบการเสียหายเหล่านี้ การแตกร้าวจากการล้าร่วมกับการกัดกร่อนจำเป็นต้องมีตัวกลางที่มีฤทธิ์กัดกร่อน (Corrosive medium) เช่น ความชื้นหรือสารเคมี ซึ่งจะช่วยเร่งกระบวนการกัดกร่อนและแสดงตัวเป็นจุดเริ่มต้นการแตกร้าว ในทางตรงกันข้าม การแตกร้าวจากการล้าเนื่องจากความร้อนสามารถเกิดขึ้นได้ในสภาพแวดล้อมที่หลากหลาย เนื่องจากมีสาเหตุหลักมาจากความผันผวนของอุณหภูมิมากกว่าสารที่มีฤทธิ์กัดกร่อน 

ลักษณะที่ปรากฏและลักษณะเฉพาะของรอยแตกที่เกิดขึ้นระหว่างการแตกร้าวจากการล้าร่วมกับการกัดกร่อนและการแตกร้าวจากการล้าเนื่องจากความร้อนก็มีความแตกต่างกันเช่นกัน โดยรอยแตกการแตกร้าวจากการล้าร่วมกับการกัดกร่อนมักแสดงรูปแบบที่เป็นเส้นเดี่ยวหรืออาจมีแตกแขนงและไม่สม่ำเสมอ พื้นผิวของหน้าที่แตกหักอาจมีพื้นผิวที่หยาบกว่าเนื่องจากการกัดกร่อน ในทางตรงกันข้าม การแตกร้าวจากการล้าเนื่องจากความร้อนมีแนวโน้มที่จะมีลักษณะตรงและสม่ำเสมอมากกว่า ซึ่งมักขยายตัวไปตามระนาบผลึกของวัสดุ และภายในรอยร้าวมักถูกปิดบังด้วยออกไซด์ 

ภาคตัดขวางแสดงรอยแตกล้าเนื่องจากความร้อน เครดิตภาพจาก: https://www.mee-inc.com/case-studies-list/thermal-fatigue/

สุดท้ายนี้ แนวทางในการป้องกันและบรรเทาผลกระทบจากการแตกร้าวทั้งสองประเภทนี้ก็แตกต่างกันไป เพื่อลดการแตกร้าวจากการล้าร่วมกับการกัดกร่อนจำเป็นอย่างยิ่งที่จะต้องดำเนินการควบคุมทั้งสภาวะการรับแรงทางกลและสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน แนวทางอาจรวมถึงการการเลือกวัสดุใหม่ การใช้การเคลือบป้องกัน การควบคุมปัจจัยด้านสิ่งแวดล้อม และการบำรุงรักษาที่เหมาะสม ใขณะที่การป้องกันการแตกร้าวจากการล้าเนื่องจากความร้อนจำเป็นต้องควบคุมหรือลดความแตกต่างของอุณหภูมิ เพิ่มประสิทธิภาพฉนวนกันความร้อน และใช้เทคนิคการออกแบบที่ลดการสัมผัสกับความร้อนโดยตรงและมีการกระจายอุณหภูมิที่สม่ำเสมอ

ตารางด้านล่างสรุปภาพรวมอย่างย่อของลักษณะความแตกต่างที่สำคัญระหว่างการแตกร้าวจากการล้าร่วมกับการกัดกร่อนและการแตกร้าวจากการล้าเนื่องจากความร้อน อย่างไรก็ตาม สิ่งสำคัญคือต้องรับรู้ว่าปรากฏการณ์เหล่านี้อาจมีแง่มุมและข้อพิจารณาที่ซับซ้อนมากขึ้น ทั้งนี้ขึ้นอยู่กับวัสดุ เงื่อนไขการใช้งาน และการประยุกต์ใช้งาน 

ปัจจัย

การแตกร้าวจากการล้าร่วมกับการกัดกร่อน

การแตกร้าวจากการล้าเนื่องจากความร้อน

แรงขับเคลื่อนสำคัญ

ความเค้นทางกล + การกัดกร่อน

การแกว่งของอุณหูมิ + ความเค้นเนื่องจากความร้อน

การมีสภาวะที่มีฤทธิ์กัดกร่อน

ต้องการ

ไม่จำเป็น

ลักษณะของรอยร้าว

ตามขอบเกรน หรือมี beach mark

ผ่าเกรน หรือ ตามขอบเกรน

ปัจจัยด้านสิ่งแวดล้อม

ความชื้น สารเคมี

ความแตกต่างของอุณหภูมิ

ลักษณะเฉพาะของรอยร้าว

หยาบ ขรุขระ แตกเดี่ยวหรือแตกแขนง

ตรง และสม่ำเสมอ

แนวทางในการป้องกัน

การเลือกวัสดุใหม่ การเคลือบ การควบคุมสิ่งแวดล้อม

ควบคุมอุณหภูมิ ใช้ฉนวน ออกแบบเพื่อให้เกิดการกระจายตัวของอุณหภูมิ


วันศุกร์ที่ 29 กันยายน พ.ศ. 2566

การลดลงของคาร์บอนที่ผิวหน้า (Decarburisation) ส่งผลต่อประสิทธิภาพของรางรถไฟอย่างไร?


รางเป็นชิ้นส่วนที่ต้องรองรับภาระโหลดจากล้อที่ถ่ายทอดมาจากตู้โดยสาร โบกี้ และชุดเพลา ตามลำดับ นอกจากนี้รางยังช่วยบังคับทิศทางและช่วยให้การเคลื่อนที่ของรถไฟเป็นไปอย่างราบเรียบ ในระหว่างที่ล้อมีการกลิ้งบนราง ผิวหน้ารางจะอยู่ภายใต้การรับความเค้นสัมผัสอย่างรุนแรง ดังภาพจำลองในรูปที่ 1 รวมทั้งความร้อนจากการเสียดสี และความเค้นเฉือนเนื่องจากแรงฉุด นอกจากนี้รางยังต้องรับแรงแบบพลวัตที่ส่งมาจากล้อที่หมุนอยู่อาจทำให้ผิวหน้าสัมผัสที่เกิดจากการเลื่อนไถลระหว่างผิวรางและล้อเกิดการเสียรูปแบบถาวรและการเปลี่ยนแปลงโครงสร้างจุลภาค ซึ่งส่งผลให้รางมีสมบัติเชิงกลลดลงและอาจทำให้รางเสื่อมสภาพในรูปแบบการสึกหรอ (Wear) และการล้าจากการกลิ้งสัมผัส และไม่เหมาะสมสำหรับการใช้ในการขนส่งเนื่องจากโปรไฟล์ของรางชำรุดจากการสึกหรอ ชั้นสูญเสียคาร์บอนบนหัวรางยังสามารถเหนี่ยวนำให้เกิดการลอกออกของผิวสัมผัส (Shelling) และการหลุดร่อน ข้อบกพร่องเหล่านี้เป็นสาเหตุสำคัญที่ส่งผลให้เกิดการสั่นสะเทือน เสียงรบกวน และส่งผลต่อความไม่สะดวกสบายของผู้ใช้บริการรถไฟ นอกจากนี้ยังทำให้ค่าบำรุงรักษาของรางเพิ่มขึ้น ดังนั้นรางจึงเป็นชิ้นส่วนสำคัญที่ต้องมีความปลอดภัยสูงเพื่อให้สามารถทนทานต่อสภาวะการใช้งานที่กล่าวมา โดยต้องมีสมบัติที่ต้านทานการสึกหรอ ต้านทานการเสียรูปจากการบีบอัด ต้านทานต่อความล้า ต้านทานแรงดึงที่จุดครากและจุดแตกหัก และมีความแกร่งในช่วงที่เหมาะสม มีความเค้นตกค้างหลังจากการผลิตและการยืดให้ตรง (Straightening) ต่ำ สามารถนำมาเชื่อมต่อได้ง่าย มีพื้นผิวที่ดี มีขนาดรูปร่างที่สม่ำเสมอและถูกต้องตามที่ได้ออกแบบไว้และอยู่ในเกณฑ์การยอมรับ[1] 

แม้ว่าจะมีการนำเทคโนโลยีใหม่ ๆ มาใช้ในการผลิตรางและมาตรฐานความปลอดภัยที่ดีกว่ามาใช้อย่างต่อเนื่องก็ตาม แต่ปัจจุบันก็ยังคงมีอุบัติเหตุที่มีรางเป็นปัจจัยเกิดขึ้นอยู่บ่อย ๆ ปัจจัยภายนอกที่เป็นสาเหตุการเสียหายของรางรถไฟมีหลายประการ เช่น แรงกระทำที่เกิดจากการใช้งาน ลักษณะการเชื่อมต่อราง เทคนิคการซ่อมบำรุง การกัดกร่อน การสึกหรอ การแตกหัก การรับแรงเกินพิกัด ฯลฯ ความเสี่ยงในระบบขนส่งทางรางอาจอยู่ในรูปของค่าใช้จ่าย การสูญเสียชีวิตของมนุษย์ โครงสร้างพื้นฐานที่ไม่พร้อมใช้งาน ความล่าช้าในการขนส่ง สูญเสียความเชื่อมั่น และอาจส่งผลกระทบต่อสิ่งแวดล้อมได้ด้วย ดังนั้นเพื่อเพิ่มความปลอดภัยและประสิทธิภาพในระบบขนส่งทางรถไฟ การเข้าใจสภาพของรางเป็นสิ่งสำคัญ โดยเฉพาะอย่างยิ่งในบริเวณที่ต้องสัมผัสกับล้อก่อนการติดตั้งและใช้งานซึ่งเป็นกุญแจสำคัญในการเพิ่มความปลอดภัยและประสิทธิภาพของระบบขนส่งทางรถไฟ

รูปที่ 1 แรงกระทำที่ผิวหน้าสัมผัสระหว่างล้อกับรางส่งผลให้เกิดการเสียรูปแบบยืดหยุ่นของโครงสร้างจุลภาคที่ส่งผลต่อ RCF (สีเขียว: แนวสัมผัส, ลูกศรน้ำเงิน: แรงเฉือนตามยาว, ลูกศรแดง: แรงตั้งฉาก)


สำหรับปัจจัยภายในที่สามารถส่งผลต่อการเสียหายของรางมาจากคุณภาพของราง ซึ่งสมบัติทางกลของรางมักถูกกำหนดโดยลักษณะของโครงสร้างจุลภาคที่เกิดขึ้นหลังจากกระบวนการผลิต ได้แก่ ขนาดเกรน สัดส่วนของเฟส/โครงสร้าง การกระจายเชิงพื้นที่และสัณฐานวิทยาของเฟสต่าง ๆ ในโครงสร้างจุลภาค ลักษณะดังกล่าวนี้สามารถตรวจสอบได้โดยใช้เทคนิคการตรวจสอบโครงสร้างจุลภาคทั้งแบบลอกลาย (Replica Testing) และการตรวจสอบจากภาคตัดขวาง (Cross-section Analysis) ซึ่งเป็นเทคนิคการตรวจสอบแบบไม่ทำลาย (Nondestructive Testing) และแบบทำลาย (Destructive Testing) ตามลำดับ


ปัจจุบันรางที่มีโครงสร้างแบบเพิร์ลลิติก (Pearlitic Rails) เป็นที่นิยมใช้อย่างกว้างขวางในการก่อสร้างทางรถไฟ มีเหตุผลหลายปัจจัยซึ่งรวมถึงความเหมาะสมที่ดีทั้งในเรื่องราคา ความต้านทานการสึกหรอ และความแข็งแรง อย่างไรก็ตาม แม้ว่าความแข็งแรงของเหล็กรางแบบเพิร์ลลิติกจะสามารถปรับปรุงให้มีค่าสูงขึ้นได้โดยผ่านการปรับส่วนผสมทางเคมีและกระบวนการทางความร้อน อย่างไรก็ตาม ถ้าโครงสร้างจุลภาคที่เกิดขึ้นหลังจากขั้นตอนการรีดไม่สมบูรณ์ เช่น เกิดโครงสร้างแบบตาข่ายของเฟอร์ไรท์ตามขอบเกรน (Grain Boundary Ferrite Network) หรือเกิดชั้นสูญเสียคาร์บอนที่ผิว (Decarburized Layer) อาจทำให้ไม่สามารถใช้งานได้ตามที่ออกแบบไว้ และจากข้อมูล พบว่ารางที่ใช้งานในหลาย ๆ ประเทศรวมทั้งประเทศไทยส่วนใหญ่เป็นแบบเพิร์ลลิติก[2] กล่าวคือ มีโครงสร้างพื้นฐานเป็นเพิร์ลไลท์ ซึ่งอาจเป็นเพิร์ลไลท์ 100% หรือเป็นเพิร์ลไลท์-เฟอร์ไรท์ ทั้งนี้ขึ้นอยู่กับเกรดของราง

รูปที่ 2 กระบวนการผลิตเหล็กรางรถไฟของ Nippon Steel[3]

ในระหว่างขั้นตอนการรีดเหล็กรางดังแสดงในรูปที่ 2 นั้น[3] การเปลี่ยนเฟสจากออสเทนไนท์ไปเป็นเพิร์ลไลท์เป็นกระบวนการที่ถูกควบคุมโดยกลไกการแพร่ (Diffusion-controlled Process) ซึ่งการแพร่นำไปสู่การเกิดนิวเคลียสแล้วมีการเติบโตเป็นเฟสต่าง ๆ ขึ้นมา สมบัติเชิงกลส่วนใหญ่ขึ้นอยู่กับการฟอร์มตัวของโครงสร้างเพิร์ลไลท์ที่มีลักษณะเป็นชั้นสลับไปมาระหว่างเฟสเฟอร์ไรท์ที่ค่อนข้างอ่อนนิ่มและเหล็กคาร์ไบด์ (Fe3C) ที่เรียกว่าซีเมนไตท์ (Cementite) ที่มีความแข็งแต่เปราะดังแสดงตัวอย่างในรูปที่ 3 จึงทำให้โครงสร้างแบบเพิร์ลลิติกมีความต้านทานการสึกหรอที่ดี โครงสร้างเพิร์ลลิติกที่มีความละเอียดและสมบูรณ์ 100% และมีระยะห่างระหว่างแถบเพิร์ลไลท์ (Interlamellar Spacing) ต่ำจะให้คุณสมบัติเชิงกลดีขึ้น เช่น ความต้านทานการสึกหรอ (ความต้านทานต่อการสึกหรอจะมีค่าสูงมากขึ้นเมื่อระยะห่างระหว่างแถบเพิร์ลไลท์ลดลง) โครงสร้างจุลภาคเหล่านี้สามารถปรับปรุงได้โดยการควบคุมการเปลี่ยนเฟส รวมถึงการควบคุมระยะห่างระหว่างแถบเพิร์ลไลท์ โดยทำให้โครงสร้างเพิร์ลไลท์มีความละเอียดด้วยการเจือธาตุผสมและควบคุมการผลิตด้วยหลักการทางอุณหกลศาสตร์ (Thermomechanical Process) รวมทั้งควบคุมโครงสร้างโปรยูเทคตอยด์ซีเมนไตท์ (Pro-eutectoid Cementite) และลดสารฝังในหรือสิ่งเจือปน[4]


ปัจจัยที่สำคัญของเหล็กรางเชิงพาณิชย์ที่มีปริมาณคาร์บอนอยู่ประมาณ 0.8% (Pearlitic Steel) คือลักษณะโครงสร้างจุลภาคที่เกิดขึ้น  ลักษณะโครงสร้างจุลภาคที่สำคัญที่พบในเหล็กรางเชิงพาณิชย์ที่มีคาร์บอนเจืออยู่ประมาณ 0.8% (Pearlitic Steel) ซึ่งควรมีโครงสร้างจุลภาคเป็นเพิร์ลไลท์ 100% โดยเชื่อว่าปัจจัยด้านโครงสร้างจุลภาคเหล่านี้มีส่วนสำคัญที่ส่งผลต่อประสิทธิภาพของเหล็กราง ข้อสังเกตที่สำคัญที่สุดประการหนึ่งคือการเกิดขึ้นและผลกระทบของโปรยูเทคตอยด์ซีเมนต์ไทต์ (มีปริมาณคาร์บอนมากกว่าที่อยู่ในส่วนผสมยูเทคตอยด์และมีการเย็นตัวช้า) ซึ่งส่งผลให้ลดความต้านทานต่อการสึกหรอและการล้าแบบกลิ้งสัมผัสดังสรุปในรูปที่ 4 

ก) โครงสร้างจุลภาคของรางรถไฟแบบเพิร์ลลิติก[5]

ข) โครงสร้างเพิร์ลไลท์ [6]

ค) องค์ประกอบต่าง ๆ ของโครงสร้างเพิร์ลไลท์ [7]

รูปที่ 3 โครงสร้างจุลภาคและตัวแปรพื้นฐานที่ใช้ในการวัดโครงสร้างจุลภาคของรางเหล็กกล้าเพิร์ลลิติก

อย่างไรก็ตาม รางใหม่มักเกิดชั้นสูญเสียคาร์บอนที่ผิว (Decarburization Layer)[8] ในระหว่างขั้นตอนการให้ความร้อนในเตา (Reheating Furnace) เพื่อทำการรีดที่อุณหภูมิประมาณ 1,150 องศาเซลเซียส และบรรยากาศของเตาเผาแผ่นเหล็กเป็นแบบออกซิไดซิ่ง (Oxidizing Atmosphere) ดังแสดงในรูปที่ 2 กล่าวคือ โครงสร้างเหล็กคาร์ไบด์หรือซีเมนไตท์ (Fe3C) ที่อยู่ในเพิร์ลไลท์ถูกออกซิไดซ์ โดยคาร์บอนเกิดปฏิกิริยาออกซิเดชันและสูญหายไปจากพื้นผิว จึงทำให้เกิดการสูญเสียคาร์บอนหรือมีโครงสร้างเฟอร์ไรท์เพิ่มขึ้นนั่นเอง และเหล็กในโครงสร้างเฟอร์ไรท์ที่ผิวนอกสุดของรางส่วนหนึ่งเกิดปฏิกิริยาออกซิเดชันกลายเป็นเหล็กออกไซด์และถูกกำจัดออกก่อนการรีด แต่ชั้นสูญเสียคาร์บอนรวมทั้งโครงสร้างโปรยูเทคตอยด์เฟอร์ไรท์ที่เกิดขึ้นตามขอบเกรน (มีปริมาณคาร์บอนต่ำกว่าที่อยู่ในส่วนผสมยูเทคตอยด์) ที่ถัดลงมาซึ่งมีความแข็งที่ผิวหน้าสัมผัสลดลงยังคงอยู่ในเหล็กรางหลังกระบวนการรีด หากไม่มีการตรวจสอบและทำการเจียรออกก่อนใช้งานจะทำให้รางเกิดการสึกหรอได้ง่าย

ความลึกของชั้นที่มีการสูญเสียคาร์บอนที่ปรากฏบนส่วนหัวของรางบริเวณผิวหน้าสัมผัส (กับล้อ) มีอิทธิพลอย่างมากต่อคุณภาพของรางและปัญหานี้มักถูกมองข้าม ความรุนแรงในการสึกหรอจะเพิ่มตามความหนาของชั้นที่มีการสูญเสียคาร์บอน โดยพบว่ารางที่มีชั้นสูญเสียคาร์บอนมีอัตราความเสียหายเพิ่มขึ้นมากกว่า 2 เท่าในสภาวะปกติ[8] และเพิ่มขึ้นมากกว่า 4 เท่าในสภาวะแบบเปียกสลับแห้งเมื่อเทียบกับรางที่ไม่พบชั้นที่มีการสูญเสียคาร์บอนที่ผิว[9] นอกจากนี้ชั้นดังกล่าวยังส่งผลให้เกิดการขยายตัวของรอยแตกด้วยกลไก RCF ซึ่งตัวอย่างการตรวจพบชั้นที่มีการสูญเสียคาร์บอนที่ผิวของส่วนหัวรางและนำไปสู่การแตกหักด้วยกลไก RCF แสดงในรูปที่ 5

รูปที่ 4 ปัจจัยหลักทางโครงสร้างจุลภาคที่ส่งผลต่อประสิทธิภาพของเหล็กรางรถไฟ


รูปที่ 5 โครงสร้างจุลภาคของหัวรางบริเวณที่สัมผัสกับล้อพบชั้นที่มีการสูญเสียคาร์บอนที่ผิวและรอยร้าว

การเริ่มต้นใช้รางใหม่ที่ไม่ผ่านการเจียรเอาชั้นที่มีการสูญเสียคาร์บอนที่ผิวออกจากพื้นผิวสัมผัสกับล้อของหัวรางนั้นเป็นประเด็นที่น่าสนใจอย่างยิ่ง แม้ว่ามาตรฐาน EN 13674-1[10] ยินยอมให้มีชั้นสูญเสียคาร์บอนที่ผิวสูงสุดซึ่งกำหนดขอบเขตเป็นโครงข่ายของเฟอร์ไรต์ที่สมบูรณ์ (Completed or Closed Ferrite Networks) และโครงสร้างเบนนิติก/มาร์เทนซิติกได้ไม่เกิน 0.5 มม. หรือ 500 ไมโครเมตรลึกลงไปจากผิวหัวราง และไม่ควรมีข้อบกพร่องใดๆ ในบริเวณพื้นผิวสัมผัส (Running Surface) ที่มีความลึกเกิน 0.30 มม. แต่ถ้ารางมีชั้นสูญเสียคาร์บอนที่ผิวถึงขีดจำกัดที่กำหนดโดยมาตรฐานและเงื่อนไขทางเทคนิคที่กล่าวถึงข้างต้นจะมีความเสี่ยงติอการเกิดข้อบกพร่องที่พื้นผิว รวมทั้งข้อบกพร่องในโปรไฟล์ของหัวรางตลอดช่วงอายุการใช้งาน และถ้าต้องการขยายอายุการใช้งานของรางออกไปต้องเสริมความแข็งแรงของพื้นผิวหัวราง (เช่น การเชื่อมพอก การชุบผิวแข็ง ฯ) นอกจากนี้ยังพบว่าการสูญเสียคาร์บอนที่ส่งผลให้ค่าโมดูลัสความยืดหยุ่น (Elastic Modulus) และความแข็งของผิวหน้าสัมผัสรางลดลงนั้นยังส่งผลต่อการเพิ่มการสึกหรอและเร่งอัตราการเกิดลอนคลื่น (Corrugation) และอัตราการขยายตัวของลอนคลื่นในรางที่มีชั้นสูญเสียคาร์บอนจะเพิ่มขึ้น 43% เมื่อเทียบกับรางที่ไม่มีชั้นสูญเสียคาร์บอน[11] ซึ่งการเจียรรางเมื่อเกิดลอนคลื่นและเกิดชั้นเสื่อมสภาพหลังการใช้งานจะเสียงบประมาณในการเจียรและลดอายุการใช้งานจากการเสียเนื้อวัสดุมากกว่าการเจียรชั้นสูญเสียคาร์บอนออกก่อนการติดตั้งและใช้งาน

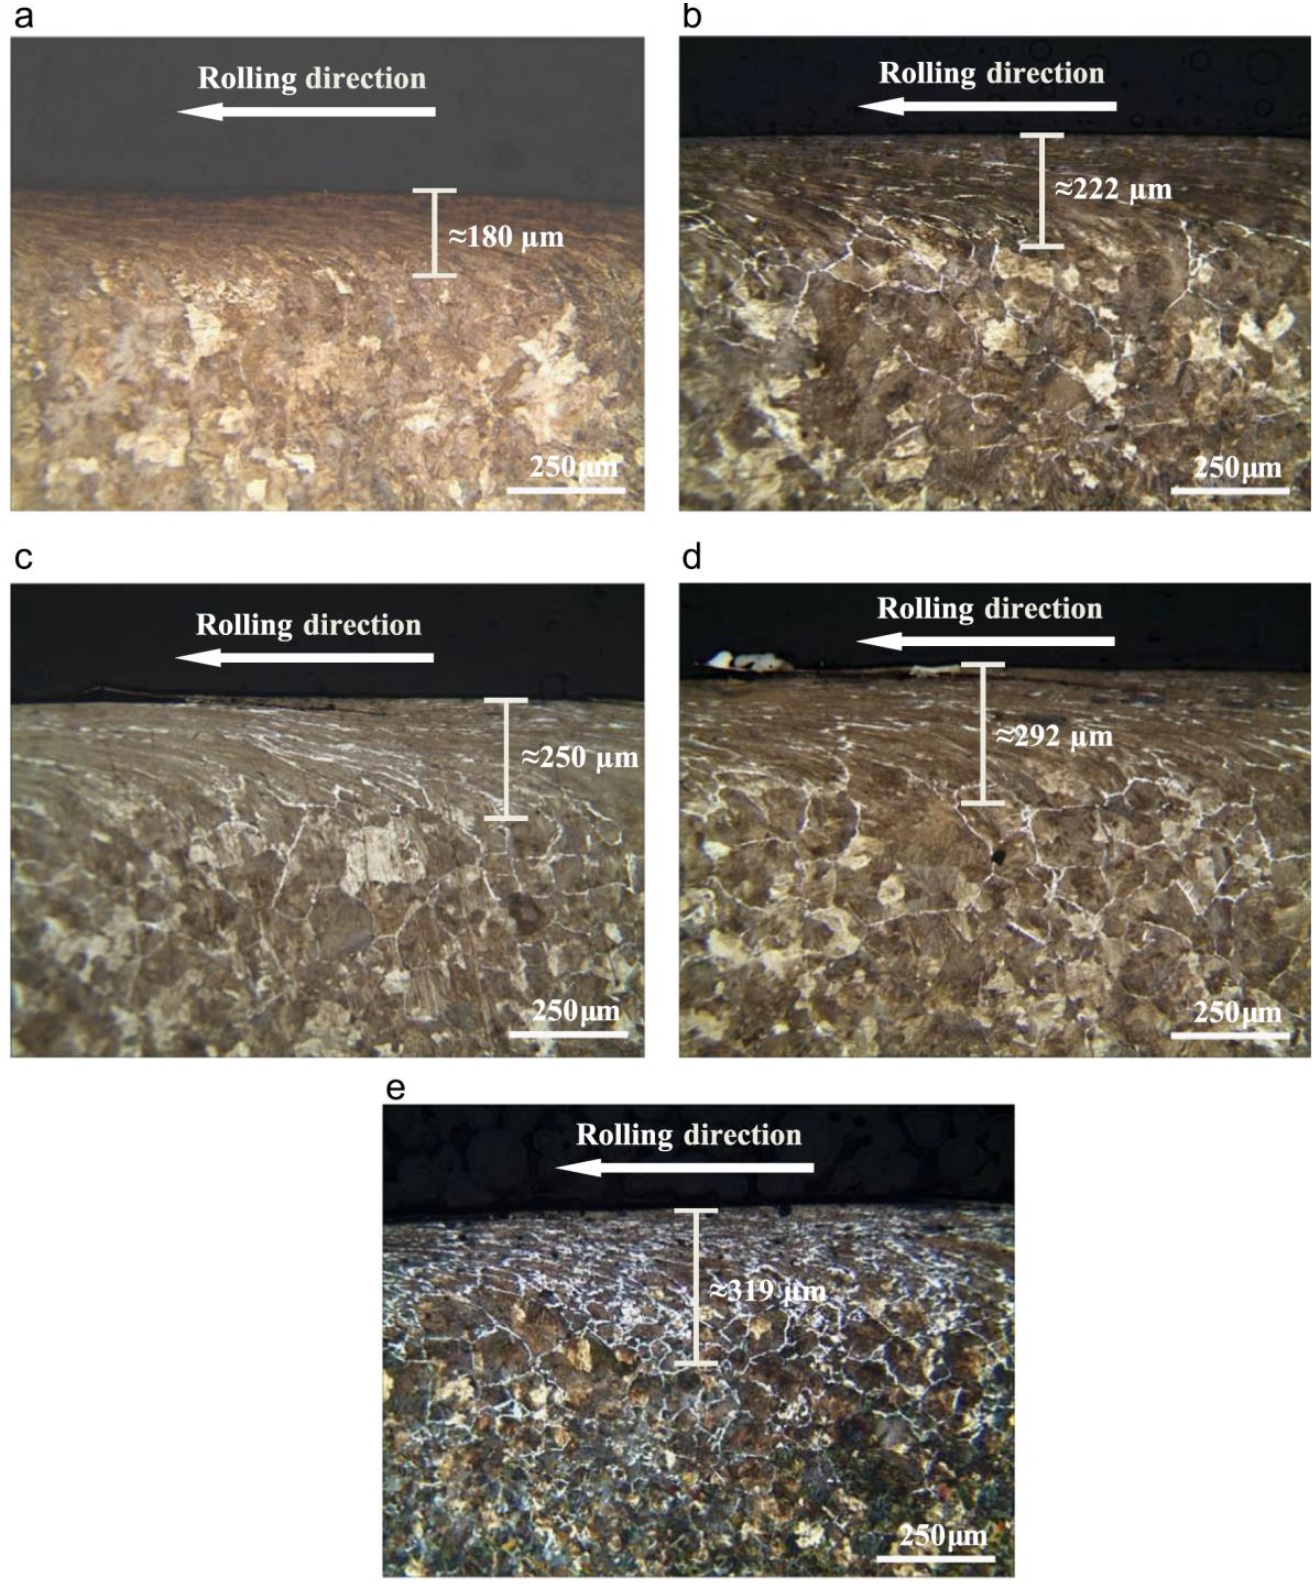
ในระหว่างที่รางถูกใช้งานนั้น ชั้นผิวหน้าสัมผัสของรางจะสึกหรอและหลุดออกไปเรื่อย ๆ เนื่องจากการเสียดสีของล้อและราง ในขณะเดียวกันก็มีการสร้างข้อบกพร่องในรูปแบบของการแตกร้าวของขอบล้อควบคู่ไปด้วย ซึ่งส่วนใหญ่เกิดขึ้นในส่วนโค้งของรางที่มีรัศมีแคบและส่วนที่เป็นทางตรงในสถานที่ที่มีพื้นผิวรางไม่แข็งแรง ข้อบกพร่องประเภทนี้เกิดขึ้นบ่อยครั้งระหว่างการใช้งานและมีระดับความรุนแรงที่แตกต่างกันซึ่งมีความเกี่ยวข้องกับการเกิดชั้นสูญเสียคาร์บอนที่ผิว ยิ่งมีชั้นสูญเสียคาร์บอนลึกมากเท่าไร ยิ่งเพิ่มอัตราการเสียรูปถาวร (Plastic Deformation) และการสึกหรอมากขึ้นเท่านั้นเมื่อมีการเสียดสีกับล้อดังแสดงในรูปที่ 6 และเป็นข้อบกพร่องที่มักนำไปสู่การขยายตัวด้วยกลไกการล้าแบบกลิ้งสัมผัส ดังที่มีการสำรวจพบในแคนาดาและสหรัฐอเมริกาดังรูปที่ 7

รูปที่ 6 ภาพโครงสร้างจุลภาคบริเวณหัวรางที่เกิดการเสียรูปแบบถาวรที่ความหนาของชั้นสูญเสียคาร์บอนต่างกัน (a) ปราศจากชั้นสูญเสียคาร์บอน; (b) 0.1 มม.; (c) 0.3 มม.; (d) 0.5 มม.; และ (e) 0.7 มม.[12] 

(ซ้าย) การตกรางที่เกิดจาก RCF ในแคนาดา (ขวา) การตกรางที่เกิดจาก RCF ในสหรัฐอเมริกา

รูปที่ 7 สถิติการตกรางของรถไฟที่มีการสำรวจพบในแคนาดาและสหรัฐอเมริกาที่พบว่าการแตกหักขยายตัวมาจากกลไกการล้าแบบกลิ้งสัมผัส (RCF) [13]

เอกสารอ้งอิง

1.   A Doherty, S Clark, R Care, M Dembowsky. Why rails crack. Ingenia 2005: 23; 23-28.

2.   สำนักงานนโยบายและแผนการขนส่งและจราจร. ความรู้เบื้องต้นเกี่ยวกับรางรถไฟ. https://engfanatic.tumcivil.com/tumcivil_1/media/Rway/RW.pdf

3.   NIPPON STEEL CORPORATION. Manufacturing Process. https://www.nipponsteel.com/en/product/construction/process/

4.   R. Ordonez, C. Isaac Garcia, Semih Kalay, Anthony J. DeArdo. New Rail Steels for the 21st Century.

5.   TECS. Summary of the phase transformations of steel. https://www.tec-science.com/material-science/iron-carbon-phase-diagram/phase-transformations-in-solidified-state-metastable-system/

6.   K.A. Meyera, D Nikas, J Ahlström. Microstructure and mechanical properties of the running band in a pearlitic rail steel: Comparison between biaxially deformed steel and field samples. Wear 396–397 (2018) 12–21.

7.   H. Yokoyama, S Mitao, M Takemasa. Development of High Strength Pearlitic Steel Rail (SP Rail) with Excellent Wear and Damage Resistance. NKK TECHNICAL REVIEW No.86 (2002).

8.   Carroll, R., & Beynon, J. (2006). Decarburisation and rolling contact fatigue of a rail steel. Wear, 260(4-5), 523-537. https://doi.org/10.1016/j.wear.2005.03.005

9.   Zhao, X., Wang, H., Guo, J., Liu, Q., Zhao, G., & Wang, W. (2018). The effect of decarburized layer on rolling contact fatigue of rail materials under dry-wet conditions. Engineering Failure Analysis, 91, 58-71. https://doi.org/10.1016/j.engfailanal.2018.04.026

10. EN 13674-1: Railway track applications—rail. Part 1. Flat bottom symmetrical rails 46 kg/m and above, British Standards Institute, London, UK, 2017.

11. Chen, S., Zhao, G., Liu, S., Wang, P., & Wang, H. (2023). Effects of decarburized Layer's material property on the rail corrugation development. Wear, 530-531, 205040. https://doi.org/10.1016/j.wear.2023.205040

12. Zhao, X., Guo, J., Wang, H., Wen, Z., Liu, Q., Zhao, G., & Wang, W. (2016). Effects of decarburization on the wear resistance and damage mechanisms of rail steels subject to contact fatigue. Wear, 364-365, 130-143. https://doi.org/10.1016/j.wear.2016.07.013

13. https://www.icri-rcf.org/wp-content/uploads/2020/07/ICRI-Broken-Rails-Review-July-2020.pdf

ผิวแตกเก่าและผิวแตกใหม่ (Old and new crack)

ผิวหน้าแตกหักของรางรถไฟ

ถ้าบนผิวหน้าแตกหักของชิ้นส่วนมีลักษณะของพื้นผิวที่ต่างกันดังเช่นในภาพ (ผิวหน้าแตกหักของรางรถไฟ) คือมีรอยแตกที่ดูเหมือนแตกใหม่และแตกมานานแล้ว บอกอะไรเรา และเราจะเอาไปใช้ประโยชน์อย่างไรได้บ้าง?

รอยแตกที่เกิดขึ้นใหม่จะมีขอบเขตที่ชัดเจน พื้นผิวที่แตกหักสะอาด และมีขอบที่คม พื้นผิวของรอยแตกที่เพิ่งเปิดออกมักมีสีมันวาวหรือสว่างกว่ารอยแตกเก่า มักเป็น overload zone ที่แตกหักตอนสุดท้าย

รอยแตกที่เกิดขึ้นก่อนมักมีขอบที่ถูกกัดกร่อน/โค้งมน และพื้นผิวแตกหักมักมีสีเปลี่ยนไปจากการทำปฏิกิริยากับความชื้นหรือมีสนิมปกคลุมอยู่ บริเวณดังกล่าวมักปรากฏให้เห็นจุดเริ่มรอยแตก (ด้านล่างของภาพซึ่งเป็นส่วนฐานของรางรถไฟ)

ความสำคัญของการวิเคราะห์ผิวหน้าแตกหักนอกจากจะอยู่ที่การหาจุดเริ่มให้เจอแล้ว ส่วนต่อไปคืออะไรที่ก่อให้เกิดจุดเริ่ม ซึ่งอาจนำไปตรวจสอบด้วย SEM หรือผ่าดูโครงสร้างจุลภาคนั่นเอง
ผิวหน้าแตกหักของปลอกล้อรถไฟ


การระบุจุดเริ่มรอยแตก (Identification of Fracture Origin)

การตรวจสอบที่กำลังขยายสูงด้วยกล้องจุลทรรศน์อิเล็กตรอนแบบสแกน (Scanning Electron Microscope หรือ SEM)

บางครั้งการตรวจสอบผิวหน้าแตกในระดับมหภาค (Macrofractography) อาจบอกได้เพียงรูปแบบการแตก (Fracture Mode) ว่าเป็นการแตกแบบเหนียว (Ductile Fracture) หรือแตกเปราะ (Brittle Fracture) แต่ยังไม่สามารถบอกกลไกการแตกหัก (Fracture Mechanism) ได้ จึงจำเป็นต้องมีการตรวจสอบที่กำลังขยายสูงด้วยกล้องจุลทรรศน์อิเล็กตรอนแบบสแกน (Scanning Electron Microscope หรือ SEM) ดังเช่นกรณีตัวอย่างนี้

ท่อเกิดรอยแตกร้าวข้าง ๆ แนวเชื่อม

ท่อเหล็กกล้าไร้สนิม
ASTM A376 เกรด TP321 ขนาดเส้นผ่านศูนย์กลาง 14 นิ้ว เกิดการแตกร้าวหลังจากผ่านการใช้งานได้ประมาณ 2 ปี ผลการตรวจสอบส่วนทางเคมี การทดสอบความต้านทานแรงดึง การทดสอบความต้านทานแรงกระแทก และการวัดความแข็ง พบว่าเป็นไปตามเกณฑ์ทุกอย่าง เกิดอะไรขึ้น?

ผิวแตกเก่า (บน) และผิวแตกใหม่ (ล่าง)

การตรวจสอบผิวหน้าแตกหัก >> ถ้าไม่มีความเชี่ยวชาญ อาจไม่สามารถบอกได้ว่า “จุดเริ่มต้นรอยแตก” อยู่ตรงไหน ถ้าระบุผิด >> การสรุปผลก็จะผิดตามไปด้วย

เนื่องจากผิวหน้าแตกหักมักทิ้งร่องรอยด้วยเครื่องหมายต่าง ๆ (ที่สื่อไปถึงจุดเริ่มรอยแตก รูปแบบการแตก ลักษณะของแรงกระทำ อันตรกิริยากับสิ่งแวดล้อม ฯ) เช่น Chevron Marks, Radial Marks, Beach Marks, River Marks และ Shear Lips เป็นต้น

จุดเริ่มอยู่ที่ผนังด้านนอกท่อ โดยปลายแหลมของ Chevron Marks (>) จะชี้ไปยังจุดเริ่มต้น

สำหรับเคสนี้ จะเน้นเฉพาะ “การวิเคราะห์ผิวหน้าหัก” แล้วไปขยายผลเท่านั้น ซึ่งเราเห็น Chevron Marks (<, >) ที่สามารถบอกว่าจุดเริ่มอยู่ที่ผนังด้านนอกท่อ (ปลายแหลมของ Chevron Marks (>) จะชี้ไปยังจุดเริ่มต้น) จากการตรวจสอบในระดับมหภาคบอกได้ว่าเป็นการแตกแบบเปราะ และจากการตรวจสอบแบบจุลภาคด้วย SEM พบว่าเป็นการแตกตามขอบเกรนและพบการแตกตะกอนของเฟสสารประกอบเชิงโลหะ (Intermetallic Phase) ตามขอบเกรน ในขณะที่โซนที่แตกหักสุดท้ายพบ Dimples ที่เป็นลักษณะเฉพาะของการแตกหักแบบเหนียวจากการรับแรงดึงเกินพิกัด (Tensile Overload)

จากการตรวจสอบผิวแตกด้วย SEM พบการแตกตามขอบเกรนและพบการแตกตะกอนของเฟสสารประกอบเชิงโลหะ

 ในขณะที่โซนที่แตกหักสุดท้ายพบ Dimples

เราจะเห็นว่า ถ้าเราชี้จุดเริ่มรอยแตกผิดจะเกิดอะไรขึ้น? ก็สรุปกลไกการแตกหักผิดนั่นเอง

นอกจากนี้เรายังสามารถขยายผลบริเวณจุดเริ่มรอยแตกด้วยการผ่าดูโครงสร้างจุลภาค ผลการตรวจสอบแสดงให้เห็นว่าท่อที่เกิดการแตกร้าวตามขอบเกรนที่ขยายตัวผ่านบริเวณที่มีการเรียงตัวของ Intermetallic Phases และพบ Slip Bands ค่อนข้างหนาแน่น

การตรวจสอบโครงสร้างจุลภาคพบ Slip Bands ค่อนข้างหนาแน่น

การแตกร้าวตามขอบเกรนที่ขยายตัวผ่านบริเวณที่มีการเรียงตัวของ Intermetallic Phases


เคสนี้ชี้ให้เห็นความสำคัญของการระบุจุดเริ่มรอยแตกโดยอาศัยเครื่องหมายที่ปรากฏบนผิวหน้าแตกหัก แล้วไปทำการขยายผลว่าเกิดความผิดพลาดอะไรขึ้น

#fractography #fracturemode #fracturemechanism #brittle #ductile #SEM #microscope #fractureorigin #SS321

ขอบการเฉือน (Shear Lips)

  ⚙️🔬 Shear Lip… “ขอบเล็ก ๆ” ที่กำลังบอกอะไรเราบนผิวหน้าแตกหัก? เคยสงสัยไหมครับว่า… ทำไมโลหะบางชิ้นเมื่อขาดออกจากกัน จึงไม่ได้มีผิวหน้าแต...