วันศุกร์ที่ 29 กันยายน พ.ศ. 2566

การลดลงของคาร์บอนที่ผิวหน้า (Decarburisation) ส่งผลต่อประสิทธิภาพของรางรถไฟอย่างไร?


รางเป็นชิ้นส่วนที่ต้องรองรับภาระโหลดจากล้อที่ถ่ายทอดมาจากตู้โดยสาร โบกี้ และชุดเพลา ตามลำดับ นอกจากนี้รางยังช่วยบังคับทิศทางและช่วยให้การเคลื่อนที่ของรถไฟเป็นไปอย่างราบเรียบ ในระหว่างที่ล้อมีการกลิ้งบนราง ผิวหน้ารางจะอยู่ภายใต้การรับความเค้นสัมผัสอย่างรุนแรง ดังภาพจำลองในรูปที่ 1 รวมทั้งความร้อนจากการเสียดสี และความเค้นเฉือนเนื่องจากแรงฉุด นอกจากนี้รางยังต้องรับแรงแบบพลวัตที่ส่งมาจากล้อที่หมุนอยู่อาจทำให้ผิวหน้าสัมผัสที่เกิดจากการเลื่อนไถลระหว่างผิวรางและล้อเกิดการเสียรูปแบบถาวรและการเปลี่ยนแปลงโครงสร้างจุลภาค ซึ่งส่งผลให้รางมีสมบัติเชิงกลลดลงและอาจทำให้รางเสื่อมสภาพในรูปแบบการสึกหรอ (Wear) และการล้าจากการกลิ้งสัมผัส และไม่เหมาะสมสำหรับการใช้ในการขนส่งเนื่องจากโปรไฟล์ของรางชำรุดจากการสึกหรอ ชั้นสูญเสียคาร์บอนบนหัวรางยังสามารถเหนี่ยวนำให้เกิดการลอกออกของผิวสัมผัส (Shelling) และการหลุดร่อน ข้อบกพร่องเหล่านี้เป็นสาเหตุสำคัญที่ส่งผลให้เกิดการสั่นสะเทือน เสียงรบกวน และส่งผลต่อความไม่สะดวกสบายของผู้ใช้บริการรถไฟ นอกจากนี้ยังทำให้ค่าบำรุงรักษาของรางเพิ่มขึ้น ดังนั้นรางจึงเป็นชิ้นส่วนสำคัญที่ต้องมีความปลอดภัยสูงเพื่อให้สามารถทนทานต่อสภาวะการใช้งานที่กล่าวมา โดยต้องมีสมบัติที่ต้านทานการสึกหรอ ต้านทานการเสียรูปจากการบีบอัด ต้านทานต่อความล้า ต้านทานแรงดึงที่จุดครากและจุดแตกหัก และมีความแกร่งในช่วงที่เหมาะสม มีความเค้นตกค้างหลังจากการผลิตและการยืดให้ตรง (Straightening) ต่ำ สามารถนำมาเชื่อมต่อได้ง่าย มีพื้นผิวที่ดี มีขนาดรูปร่างที่สม่ำเสมอและถูกต้องตามที่ได้ออกแบบไว้และอยู่ในเกณฑ์การยอมรับ[1] 

แม้ว่าจะมีการนำเทคโนโลยีใหม่ ๆ มาใช้ในการผลิตรางและมาตรฐานความปลอดภัยที่ดีกว่ามาใช้อย่างต่อเนื่องก็ตาม แต่ปัจจุบันก็ยังคงมีอุบัติเหตุที่มีรางเป็นปัจจัยเกิดขึ้นอยู่บ่อย ๆ ปัจจัยภายนอกที่เป็นสาเหตุการเสียหายของรางรถไฟมีหลายประการ เช่น แรงกระทำที่เกิดจากการใช้งาน ลักษณะการเชื่อมต่อราง เทคนิคการซ่อมบำรุง การกัดกร่อน การสึกหรอ การแตกหัก การรับแรงเกินพิกัด ฯลฯ ความเสี่ยงในระบบขนส่งทางรางอาจอยู่ในรูปของค่าใช้จ่าย การสูญเสียชีวิตของมนุษย์ โครงสร้างพื้นฐานที่ไม่พร้อมใช้งาน ความล่าช้าในการขนส่ง สูญเสียความเชื่อมั่น และอาจส่งผลกระทบต่อสิ่งแวดล้อมได้ด้วย ดังนั้นเพื่อเพิ่มความปลอดภัยและประสิทธิภาพในระบบขนส่งทางรถไฟ การเข้าใจสภาพของรางเป็นสิ่งสำคัญ โดยเฉพาะอย่างยิ่งในบริเวณที่ต้องสัมผัสกับล้อก่อนการติดตั้งและใช้งานซึ่งเป็นกุญแจสำคัญในการเพิ่มความปลอดภัยและประสิทธิภาพของระบบขนส่งทางรถไฟ

รูปที่ 1 แรงกระทำที่ผิวหน้าสัมผัสระหว่างล้อกับรางส่งผลให้เกิดการเสียรูปแบบยืดหยุ่นของโครงสร้างจุลภาคที่ส่งผลต่อ RCF (สีเขียว: แนวสัมผัส, ลูกศรน้ำเงิน: แรงเฉือนตามยาว, ลูกศรแดง: แรงตั้งฉาก)


สำหรับปัจจัยภายในที่สามารถส่งผลต่อการเสียหายของรางมาจากคุณภาพของราง ซึ่งสมบัติทางกลของรางมักถูกกำหนดโดยลักษณะของโครงสร้างจุลภาคที่เกิดขึ้นหลังจากกระบวนการผลิต ได้แก่ ขนาดเกรน สัดส่วนของเฟส/โครงสร้าง การกระจายเชิงพื้นที่และสัณฐานวิทยาของเฟสต่าง ๆ ในโครงสร้างจุลภาค ลักษณะดังกล่าวนี้สามารถตรวจสอบได้โดยใช้เทคนิคการตรวจสอบโครงสร้างจุลภาคทั้งแบบลอกลาย (Replica Testing) และการตรวจสอบจากภาคตัดขวาง (Cross-section Analysis) ซึ่งเป็นเทคนิคการตรวจสอบแบบไม่ทำลาย (Nondestructive Testing) และแบบทำลาย (Destructive Testing) ตามลำดับ


ปัจจุบันรางที่มีโครงสร้างแบบเพิร์ลลิติก (Pearlitic Rails) เป็นที่นิยมใช้อย่างกว้างขวางในการก่อสร้างทางรถไฟ มีเหตุผลหลายปัจจัยซึ่งรวมถึงความเหมาะสมที่ดีทั้งในเรื่องราคา ความต้านทานการสึกหรอ และความแข็งแรง อย่างไรก็ตาม แม้ว่าความแข็งแรงของเหล็กรางแบบเพิร์ลลิติกจะสามารถปรับปรุงให้มีค่าสูงขึ้นได้โดยผ่านการปรับส่วนผสมทางเคมีและกระบวนการทางความร้อน อย่างไรก็ตาม ถ้าโครงสร้างจุลภาคที่เกิดขึ้นหลังจากขั้นตอนการรีดไม่สมบูรณ์ เช่น เกิดโครงสร้างแบบตาข่ายของเฟอร์ไรท์ตามขอบเกรน (Grain Boundary Ferrite Network) หรือเกิดชั้นสูญเสียคาร์บอนที่ผิว (Decarburized Layer) อาจทำให้ไม่สามารถใช้งานได้ตามที่ออกแบบไว้ และจากข้อมูล พบว่ารางที่ใช้งานในหลาย ๆ ประเทศรวมทั้งประเทศไทยส่วนใหญ่เป็นแบบเพิร์ลลิติก[2] กล่าวคือ มีโครงสร้างพื้นฐานเป็นเพิร์ลไลท์ ซึ่งอาจเป็นเพิร์ลไลท์ 100% หรือเป็นเพิร์ลไลท์-เฟอร์ไรท์ ทั้งนี้ขึ้นอยู่กับเกรดของราง

รูปที่ 2 กระบวนการผลิตเหล็กรางรถไฟของ Nippon Steel[3]

ในระหว่างขั้นตอนการรีดเหล็กรางดังแสดงในรูปที่ 2 นั้น[3] การเปลี่ยนเฟสจากออสเทนไนท์ไปเป็นเพิร์ลไลท์เป็นกระบวนการที่ถูกควบคุมโดยกลไกการแพร่ (Diffusion-controlled Process) ซึ่งการแพร่นำไปสู่การเกิดนิวเคลียสแล้วมีการเติบโตเป็นเฟสต่าง ๆ ขึ้นมา สมบัติเชิงกลส่วนใหญ่ขึ้นอยู่กับการฟอร์มตัวของโครงสร้างเพิร์ลไลท์ที่มีลักษณะเป็นชั้นสลับไปมาระหว่างเฟสเฟอร์ไรท์ที่ค่อนข้างอ่อนนิ่มและเหล็กคาร์ไบด์ (Fe3C) ที่เรียกว่าซีเมนไตท์ (Cementite) ที่มีความแข็งแต่เปราะดังแสดงตัวอย่างในรูปที่ 3 จึงทำให้โครงสร้างแบบเพิร์ลลิติกมีความต้านทานการสึกหรอที่ดี โครงสร้างเพิร์ลลิติกที่มีความละเอียดและสมบูรณ์ 100% และมีระยะห่างระหว่างแถบเพิร์ลไลท์ (Interlamellar Spacing) ต่ำจะให้คุณสมบัติเชิงกลดีขึ้น เช่น ความต้านทานการสึกหรอ (ความต้านทานต่อการสึกหรอจะมีค่าสูงมากขึ้นเมื่อระยะห่างระหว่างแถบเพิร์ลไลท์ลดลง) โครงสร้างจุลภาคเหล่านี้สามารถปรับปรุงได้โดยการควบคุมการเปลี่ยนเฟส รวมถึงการควบคุมระยะห่างระหว่างแถบเพิร์ลไลท์ โดยทำให้โครงสร้างเพิร์ลไลท์มีความละเอียดด้วยการเจือธาตุผสมและควบคุมการผลิตด้วยหลักการทางอุณหกลศาสตร์ (Thermomechanical Process) รวมทั้งควบคุมโครงสร้างโปรยูเทคตอยด์ซีเมนไตท์ (Pro-eutectoid Cementite) และลดสารฝังในหรือสิ่งเจือปน[4]


ปัจจัยที่สำคัญของเหล็กรางเชิงพาณิชย์ที่มีปริมาณคาร์บอนอยู่ประมาณ 0.8% (Pearlitic Steel) คือลักษณะโครงสร้างจุลภาคที่เกิดขึ้น  ลักษณะโครงสร้างจุลภาคที่สำคัญที่พบในเหล็กรางเชิงพาณิชย์ที่มีคาร์บอนเจืออยู่ประมาณ 0.8% (Pearlitic Steel) ซึ่งควรมีโครงสร้างจุลภาคเป็นเพิร์ลไลท์ 100% โดยเชื่อว่าปัจจัยด้านโครงสร้างจุลภาคเหล่านี้มีส่วนสำคัญที่ส่งผลต่อประสิทธิภาพของเหล็กราง ข้อสังเกตที่สำคัญที่สุดประการหนึ่งคือการเกิดขึ้นและผลกระทบของโปรยูเทคตอยด์ซีเมนต์ไทต์ (มีปริมาณคาร์บอนมากกว่าที่อยู่ในส่วนผสมยูเทคตอยด์และมีการเย็นตัวช้า) ซึ่งส่งผลให้ลดความต้านทานต่อการสึกหรอและการล้าแบบกลิ้งสัมผัสดังสรุปในรูปที่ 4 

ก) โครงสร้างจุลภาคของรางรถไฟแบบเพิร์ลลิติก[5]

ข) โครงสร้างเพิร์ลไลท์ [6]

ค) องค์ประกอบต่าง ๆ ของโครงสร้างเพิร์ลไลท์ [7]

รูปที่ 3 โครงสร้างจุลภาคและตัวแปรพื้นฐานที่ใช้ในการวัดโครงสร้างจุลภาคของรางเหล็กกล้าเพิร์ลลิติก

อย่างไรก็ตาม รางใหม่มักเกิดชั้นสูญเสียคาร์บอนที่ผิว (Decarburization Layer)[8] ในระหว่างขั้นตอนการให้ความร้อนในเตา (Reheating Furnace) เพื่อทำการรีดที่อุณหภูมิประมาณ 1,150 องศาเซลเซียส และบรรยากาศของเตาเผาแผ่นเหล็กเป็นแบบออกซิไดซิ่ง (Oxidizing Atmosphere) ดังแสดงในรูปที่ 2 กล่าวคือ โครงสร้างเหล็กคาร์ไบด์หรือซีเมนไตท์ (Fe3C) ที่อยู่ในเพิร์ลไลท์ถูกออกซิไดซ์ โดยคาร์บอนเกิดปฏิกิริยาออกซิเดชันและสูญหายไปจากพื้นผิว จึงทำให้เกิดการสูญเสียคาร์บอนหรือมีโครงสร้างเฟอร์ไรท์เพิ่มขึ้นนั่นเอง และเหล็กในโครงสร้างเฟอร์ไรท์ที่ผิวนอกสุดของรางส่วนหนึ่งเกิดปฏิกิริยาออกซิเดชันกลายเป็นเหล็กออกไซด์และถูกกำจัดออกก่อนการรีด แต่ชั้นสูญเสียคาร์บอนรวมทั้งโครงสร้างโปรยูเทคตอยด์เฟอร์ไรท์ที่เกิดขึ้นตามขอบเกรน (มีปริมาณคาร์บอนต่ำกว่าที่อยู่ในส่วนผสมยูเทคตอยด์) ที่ถัดลงมาซึ่งมีความแข็งที่ผิวหน้าสัมผัสลดลงยังคงอยู่ในเหล็กรางหลังกระบวนการรีด หากไม่มีการตรวจสอบและทำการเจียรออกก่อนใช้งานจะทำให้รางเกิดการสึกหรอได้ง่าย

ความลึกของชั้นที่มีการสูญเสียคาร์บอนที่ปรากฏบนส่วนหัวของรางบริเวณผิวหน้าสัมผัส (กับล้อ) มีอิทธิพลอย่างมากต่อคุณภาพของรางและปัญหานี้มักถูกมองข้าม ความรุนแรงในการสึกหรอจะเพิ่มตามความหนาของชั้นที่มีการสูญเสียคาร์บอน โดยพบว่ารางที่มีชั้นสูญเสียคาร์บอนมีอัตราความเสียหายเพิ่มขึ้นมากกว่า 2 เท่าในสภาวะปกติ[8] และเพิ่มขึ้นมากกว่า 4 เท่าในสภาวะแบบเปียกสลับแห้งเมื่อเทียบกับรางที่ไม่พบชั้นที่มีการสูญเสียคาร์บอนที่ผิว[9] นอกจากนี้ชั้นดังกล่าวยังส่งผลให้เกิดการขยายตัวของรอยแตกด้วยกลไก RCF ซึ่งตัวอย่างการตรวจพบชั้นที่มีการสูญเสียคาร์บอนที่ผิวของส่วนหัวรางและนำไปสู่การแตกหักด้วยกลไก RCF แสดงในรูปที่ 5

รูปที่ 4 ปัจจัยหลักทางโครงสร้างจุลภาคที่ส่งผลต่อประสิทธิภาพของเหล็กรางรถไฟ


รูปที่ 5 โครงสร้างจุลภาคของหัวรางบริเวณที่สัมผัสกับล้อพบชั้นที่มีการสูญเสียคาร์บอนที่ผิวและรอยร้าว

การเริ่มต้นใช้รางใหม่ที่ไม่ผ่านการเจียรเอาชั้นที่มีการสูญเสียคาร์บอนที่ผิวออกจากพื้นผิวสัมผัสกับล้อของหัวรางนั้นเป็นประเด็นที่น่าสนใจอย่างยิ่ง แม้ว่ามาตรฐาน EN 13674-1[10] ยินยอมให้มีชั้นสูญเสียคาร์บอนที่ผิวสูงสุดซึ่งกำหนดขอบเขตเป็นโครงข่ายของเฟอร์ไรต์ที่สมบูรณ์ (Completed or Closed Ferrite Networks) และโครงสร้างเบนนิติก/มาร์เทนซิติกได้ไม่เกิน 0.5 มม. หรือ 500 ไมโครเมตรลึกลงไปจากผิวหัวราง และไม่ควรมีข้อบกพร่องใดๆ ในบริเวณพื้นผิวสัมผัส (Running Surface) ที่มีความลึกเกิน 0.30 มม. แต่ถ้ารางมีชั้นสูญเสียคาร์บอนที่ผิวถึงขีดจำกัดที่กำหนดโดยมาตรฐานและเงื่อนไขทางเทคนิคที่กล่าวถึงข้างต้นจะมีความเสี่ยงติอการเกิดข้อบกพร่องที่พื้นผิว รวมทั้งข้อบกพร่องในโปรไฟล์ของหัวรางตลอดช่วงอายุการใช้งาน และถ้าต้องการขยายอายุการใช้งานของรางออกไปต้องเสริมความแข็งแรงของพื้นผิวหัวราง (เช่น การเชื่อมพอก การชุบผิวแข็ง ฯ) นอกจากนี้ยังพบว่าการสูญเสียคาร์บอนที่ส่งผลให้ค่าโมดูลัสความยืดหยุ่น (Elastic Modulus) และความแข็งของผิวหน้าสัมผัสรางลดลงนั้นยังส่งผลต่อการเพิ่มการสึกหรอและเร่งอัตราการเกิดลอนคลื่น (Corrugation) และอัตราการขยายตัวของลอนคลื่นในรางที่มีชั้นสูญเสียคาร์บอนจะเพิ่มขึ้น 43% เมื่อเทียบกับรางที่ไม่มีชั้นสูญเสียคาร์บอน[11] ซึ่งการเจียรรางเมื่อเกิดลอนคลื่นและเกิดชั้นเสื่อมสภาพหลังการใช้งานจะเสียงบประมาณในการเจียรและลดอายุการใช้งานจากการเสียเนื้อวัสดุมากกว่าการเจียรชั้นสูญเสียคาร์บอนออกก่อนการติดตั้งและใช้งาน

ในระหว่างที่รางถูกใช้งานนั้น ชั้นผิวหน้าสัมผัสของรางจะสึกหรอและหลุดออกไปเรื่อย ๆ เนื่องจากการเสียดสีของล้อและราง ในขณะเดียวกันก็มีการสร้างข้อบกพร่องในรูปแบบของการแตกร้าวของขอบล้อควบคู่ไปด้วย ซึ่งส่วนใหญ่เกิดขึ้นในส่วนโค้งของรางที่มีรัศมีแคบและส่วนที่เป็นทางตรงในสถานที่ที่มีพื้นผิวรางไม่แข็งแรง ข้อบกพร่องประเภทนี้เกิดขึ้นบ่อยครั้งระหว่างการใช้งานและมีระดับความรุนแรงที่แตกต่างกันซึ่งมีความเกี่ยวข้องกับการเกิดชั้นสูญเสียคาร์บอนที่ผิว ยิ่งมีชั้นสูญเสียคาร์บอนลึกมากเท่าไร ยิ่งเพิ่มอัตราการเสียรูปถาวร (Plastic Deformation) และการสึกหรอมากขึ้นเท่านั้นเมื่อมีการเสียดสีกับล้อดังแสดงในรูปที่ 6 และเป็นข้อบกพร่องที่มักนำไปสู่การขยายตัวด้วยกลไกการล้าแบบกลิ้งสัมผัส ดังที่มีการสำรวจพบในแคนาดาและสหรัฐอเมริกาดังรูปที่ 7
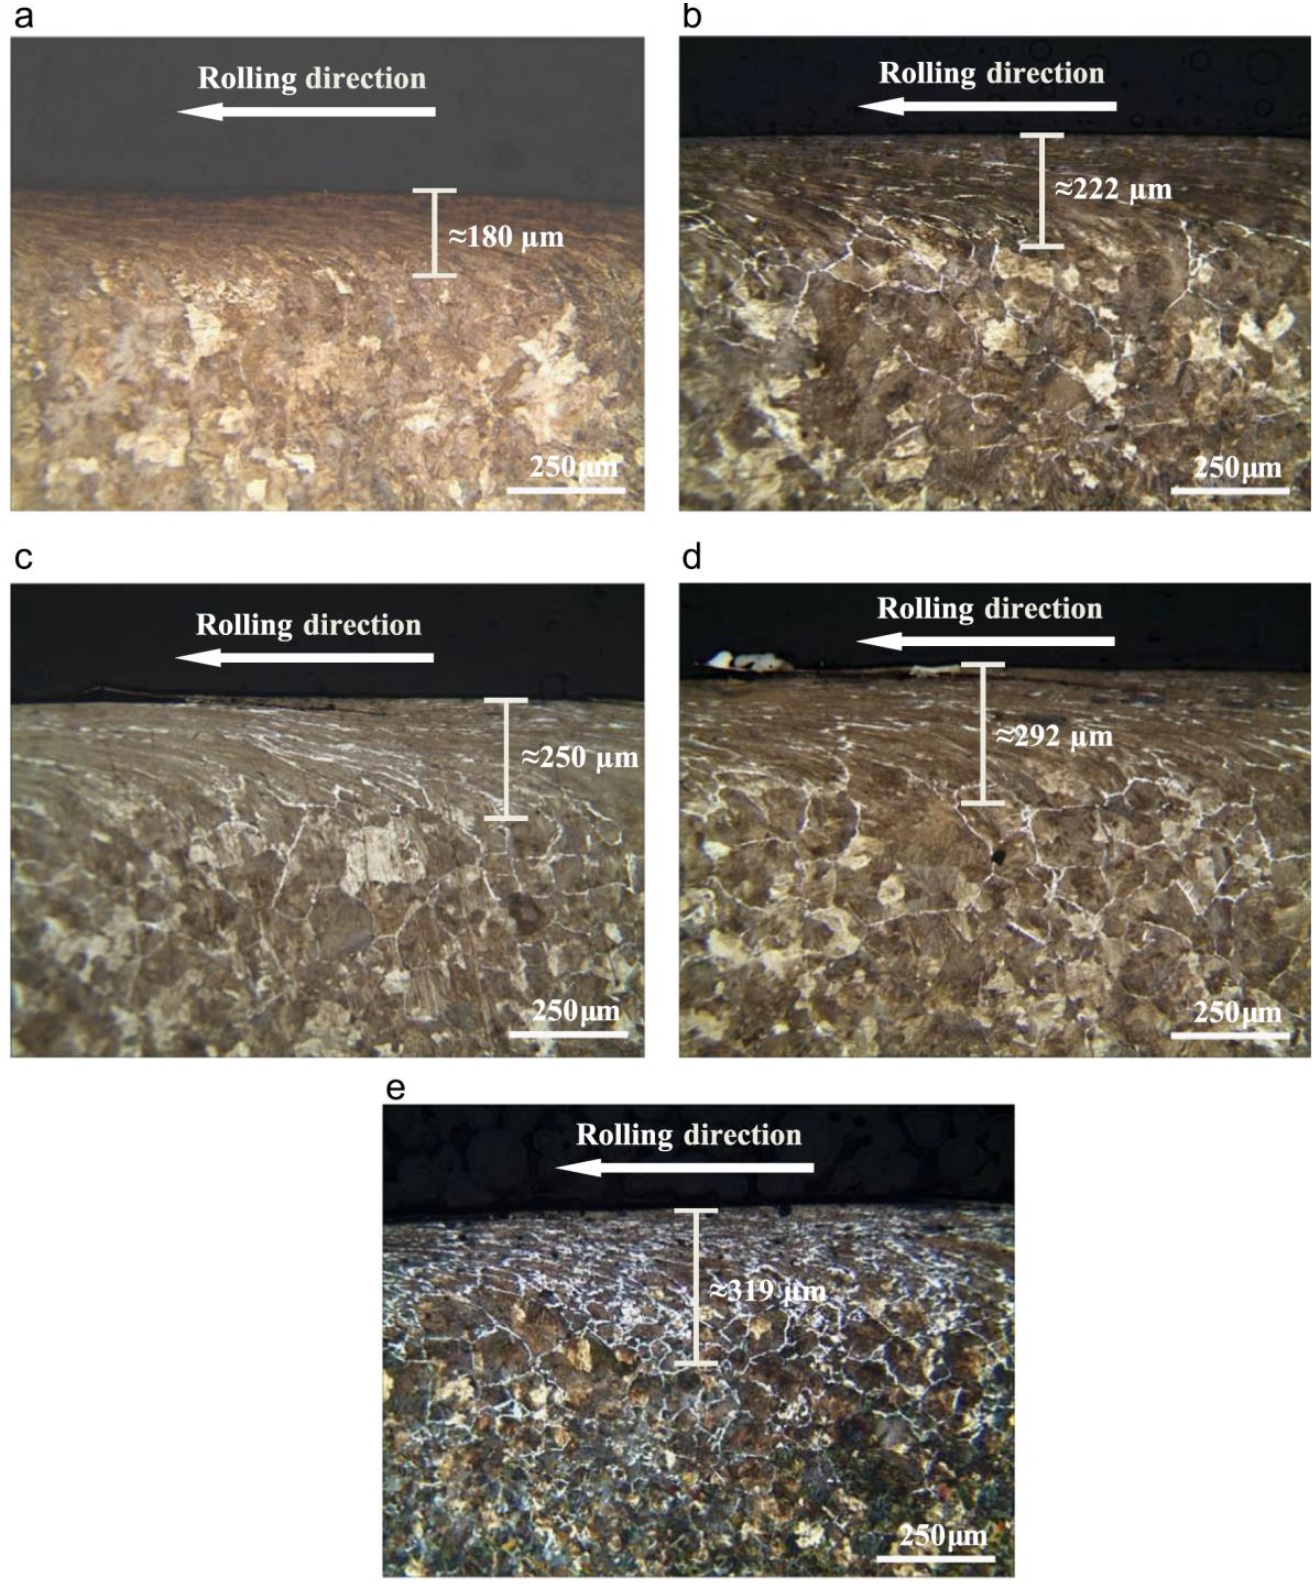
รูปที่ 6 ภาพโครงสร้างจุลภาคบริเวณหัวรางที่เกิดการเสียรูปแบบถาวรที่ความหนาของชั้นสูญเสียคาร์บอนต่างกัน (a) ปราศจากชั้นสูญเสียคาร์บอน; (b) 0.1 มม.; (c) 0.3 มม.; (d) 0.5 มม.; และ (e) 0.7 มม.[12] 

(ซ้าย) การตกรางที่เกิดจาก RCF ในแคนาดา (ขวา) การตกรางที่เกิดจาก RCF ในสหรัฐอเมริกา

รูปที่ 7 สถิติการตกรางของรถไฟที่มีการสำรวจพบในแคนาดาและสหรัฐอเมริกาที่พบว่าการแตกหักขยายตัวมาจากกลไกการล้าแบบกลิ้งสัมผัส (RCF) [13]

เอกสารอ้งอิง

1.   A Doherty, S Clark, R Care, M Dembowsky. Why rails crack. Ingenia 2005: 23; 23-28.

2.   สำนักงานนโยบายและแผนการขนส่งและจราจร. ความรู้เบื้องต้นเกี่ยวกับรางรถไฟ. https://engfanatic.tumcivil.com/tumcivil_1/media/Rway/RW.pdf

3.   NIPPON STEEL CORPORATION. Manufacturing Process. https://www.nipponsteel.com/en/product/construction/process/

4.   R. Ordonez, C. Isaac Garcia, Semih Kalay, Anthony J. DeArdo. New Rail Steels for the 21st Century.

5.   TECS. Summary of the phase transformations of steel. https://www.tec-science.com/material-science/iron-carbon-phase-diagram/phase-transformations-in-solidified-state-metastable-system/

6.   K.A. Meyera, D Nikas, J Ahlström. Microstructure and mechanical properties of the running band in a pearlitic rail steel: Comparison between biaxially deformed steel and field samples. Wear 396–397 (2018) 12–21.

7.   H. Yokoyama, S Mitao, M Takemasa. Development of High Strength Pearlitic Steel Rail (SP Rail) with Excellent Wear and Damage Resistance. NKK TECHNICAL REVIEW No.86 (2002).

8.   Carroll, R., & Beynon, J. (2006). Decarburisation and rolling contact fatigue of a rail steel. Wear, 260(4-5), 523-537. https://doi.org/10.1016/j.wear.2005.03.005

9.   Zhao, X., Wang, H., Guo, J., Liu, Q., Zhao, G., & Wang, W. (2018). The effect of decarburized layer on rolling contact fatigue of rail materials under dry-wet conditions. Engineering Failure Analysis, 91, 58-71. https://doi.org/10.1016/j.engfailanal.2018.04.026

10. EN 13674-1: Railway track applications—rail. Part 1. Flat bottom symmetrical rails 46 kg/m and above, British Standards Institute, London, UK, 2017.

11. Chen, S., Zhao, G., Liu, S., Wang, P., & Wang, H. (2023). Effects of decarburized Layer's material property on the rail corrugation development. Wear, 530-531, 205040. https://doi.org/10.1016/j.wear.2023.205040

12. Zhao, X., Guo, J., Wang, H., Wen, Z., Liu, Q., Zhao, G., & Wang, W. (2016). Effects of decarburization on the wear resistance and damage mechanisms of rail steels subject to contact fatigue. Wear, 364-365, 130-143. https://doi.org/10.1016/j.wear.2016.07.013

13. https://www.icri-rcf.org/wp-content/uploads/2020/07/ICRI-Broken-Rails-Review-July-2020.pdf

ผิวแตกเก่าและผิวแตกใหม่ (Old and new crack)

ผิวหน้าแตกหักของรางรถไฟ

ถ้าบนผิวหน้าแตกหักของชิ้นส่วนมีลักษณะของพื้นผิวที่ต่างกันดังเช่นในภาพ (ผิวหน้าแตกหักของรางรถไฟ) คือมีรอยแตกที่ดูเหมือนแตกใหม่และแตกมานานแล้ว บอกอะไรเรา และเราจะเอาไปใช้ประโยชน์อย่างไรได้บ้าง?

รอยแตกที่เกิดขึ้นใหม่จะมีขอบเขตที่ชัดเจน พื้นผิวที่แตกหักสะอาด และมีขอบที่คม พื้นผิวของรอยแตกที่เพิ่งเปิดออกมักมีสีมันวาวหรือสว่างกว่ารอยแตกเก่า มักเป็น overload zone ที่แตกหักตอนสุดท้าย

รอยแตกที่เกิดขึ้นก่อนมักมีขอบที่ถูกกัดกร่อน/โค้งมน และพื้นผิวแตกหักมักมีสีเปลี่ยนไปจากการทำปฏิกิริยากับความชื้นหรือมีสนิมปกคลุมอยู่ บริเวณดังกล่าวมักปรากฏให้เห็นจุดเริ่มรอยแตก (ด้านล่างของภาพซึ่งเป็นส่วนฐานของรางรถไฟ)

ความสำคัญของการวิเคราะห์ผิวหน้าแตกหักนอกจากจะอยู่ที่การหาจุดเริ่มให้เจอแล้ว ส่วนต่อไปคืออะไรที่ก่อให้เกิดจุดเริ่ม ซึ่งอาจนำไปตรวจสอบด้วย SEM หรือผ่าดูโครงสร้างจุลภาคนั่นเอง
ผิวหน้าแตกหักของปลอกล้อรถไฟ


การระบุจุดเริ่มรอยแตก (Identification of Fracture Origin)

การตรวจสอบที่กำลังขยายสูงด้วยกล้องจุลทรรศน์อิเล็กตรอนแบบสแกน (Scanning Electron Microscope หรือ SEM)

บางครั้งการตรวจสอบผิวหน้าแตกในระดับมหภาค (Macrofractography) อาจบอกได้เพียงรูปแบบการแตก (Fracture Mode) ว่าเป็นการแตกแบบเหนียว (Ductile Fracture) หรือแตกเปราะ (Brittle Fracture) แต่ยังไม่สามารถบอกกลไกการแตกหัก (Fracture Mechanism) ได้ จึงจำเป็นต้องมีการตรวจสอบที่กำลังขยายสูงด้วยกล้องจุลทรรศน์อิเล็กตรอนแบบสแกน (Scanning Electron Microscope หรือ SEM) ดังเช่นกรณีตัวอย่างนี้

ท่อเกิดรอยแตกร้าวข้าง ๆ แนวเชื่อม

ท่อเหล็กกล้าไร้สนิม
ASTM A376 เกรด TP321 ขนาดเส้นผ่านศูนย์กลาง 14 นิ้ว เกิดการแตกร้าวหลังจากผ่านการใช้งานได้ประมาณ 2 ปี ผลการตรวจสอบส่วนทางเคมี การทดสอบความต้านทานแรงดึง การทดสอบความต้านทานแรงกระแทก และการวัดความแข็ง พบว่าเป็นไปตามเกณฑ์ทุกอย่าง เกิดอะไรขึ้น?

ผิวแตกเก่า (บน) และผิวแตกใหม่ (ล่าง)

การตรวจสอบผิวหน้าแตกหัก >> ถ้าไม่มีความเชี่ยวชาญ อาจไม่สามารถบอกได้ว่า “จุดเริ่มต้นรอยแตก” อยู่ตรงไหน ถ้าระบุผิด >> การสรุปผลก็จะผิดตามไปด้วย

เนื่องจากผิวหน้าแตกหักมักทิ้งร่องรอยด้วยเครื่องหมายต่าง ๆ (ที่สื่อไปถึงจุดเริ่มรอยแตก รูปแบบการแตก ลักษณะของแรงกระทำ อันตรกิริยากับสิ่งแวดล้อม ฯ) เช่น Chevron Marks, Radial Marks, Beach Marks, River Marks และ Shear Lips เป็นต้น

จุดเริ่มอยู่ที่ผนังด้านนอกท่อ โดยปลายแหลมของ Chevron Marks (>) จะชี้ไปยังจุดเริ่มต้น

สำหรับเคสนี้ จะเน้นเฉพาะ “การวิเคราะห์ผิวหน้าหัก” แล้วไปขยายผลเท่านั้น ซึ่งเราเห็น Chevron Marks (<, >) ที่สามารถบอกว่าจุดเริ่มอยู่ที่ผนังด้านนอกท่อ (ปลายแหลมของ Chevron Marks (>) จะชี้ไปยังจุดเริ่มต้น) จากการตรวจสอบในระดับมหภาคบอกได้ว่าเป็นการแตกแบบเปราะ และจากการตรวจสอบแบบจุลภาคด้วย SEM พบว่าเป็นการแตกตามขอบเกรนและพบการแตกตะกอนของเฟสสารประกอบเชิงโลหะ (Intermetallic Phase) ตามขอบเกรน ในขณะที่โซนที่แตกหักสุดท้ายพบ Dimples ที่เป็นลักษณะเฉพาะของการแตกหักแบบเหนียวจากการรับแรงดึงเกินพิกัด (Tensile Overload)

จากการตรวจสอบผิวแตกด้วย SEM พบการแตกตามขอบเกรนและพบการแตกตะกอนของเฟสสารประกอบเชิงโลหะ

 ในขณะที่โซนที่แตกหักสุดท้ายพบ Dimples

เราจะเห็นว่า ถ้าเราชี้จุดเริ่มรอยแตกผิดจะเกิดอะไรขึ้น? ก็สรุปกลไกการแตกหักผิดนั่นเอง

นอกจากนี้เรายังสามารถขยายผลบริเวณจุดเริ่มรอยแตกด้วยการผ่าดูโครงสร้างจุลภาค ผลการตรวจสอบแสดงให้เห็นว่าท่อที่เกิดการแตกร้าวตามขอบเกรนที่ขยายตัวผ่านบริเวณที่มีการเรียงตัวของ Intermetallic Phases และพบ Slip Bands ค่อนข้างหนาแน่น

การตรวจสอบโครงสร้างจุลภาคพบ Slip Bands ค่อนข้างหนาแน่น

การแตกร้าวตามขอบเกรนที่ขยายตัวผ่านบริเวณที่มีการเรียงตัวของ Intermetallic Phases


เคสนี้ชี้ให้เห็นความสำคัญของการระบุจุดเริ่มรอยแตกโดยอาศัยเครื่องหมายที่ปรากฏบนผิวหน้าแตกหัก แล้วไปทำการขยายผลว่าเกิดความผิดพลาดอะไรขึ้น

#fractography #fracturemode #fracturemechanism #brittle #ductile #SEM #microscope #fractureorigin #SS321

วันพุธที่ 27 กันยายน พ.ศ. 2566

ความแตกต่างที่สำคัญระหว่างความเสียหายจากการคืบ (Creep) และการล้า (Fatigue)

ในโพสต์นี้ เราจะมาศึกษาความแตกต่างระหว่างความเสียหายจากการคืบและความเสียหายจากการล้า ซึ่งทั้งสองกลไกมีอิทธิพลต่ออายุการใช้งานของชิ้นส่วนทางวิศวกรรมเป็นอย่างมาก โดยเฉพาะอย่างอย่างยิ่งการใช้งานในกลุ่มปิโตรเคมีที่มักมีการใช้งานที่อุณหภูมิสูงในขณะเดียวกันก็อาจรับแรงดึงแบบคงที่ (Static load) และแรงแบบคาบ (Cyclic load) ซึ่งหลายท่านอาจเคยวิเคราะห์ชิ้นส่วนที่เสียหายด้วย 2 กลไกที่กล่าวมาแล้ว อาจพอแยกแยะได้ ส่วนท่านที่ยังไม่เคยเห็นชิ้นงานจริงหรือยังไม่เคยวิเคราะห์ เรามาเรียนรู้กันในโพสต์นะครับ.....

ท่อในหม้อไอน้ำเสียหายจากการคืบ

 
เพลาเหล็กกล้าไร้สนิมเสียหายจากการล้า

ความเสียหายจากการคืบและความเสียหายจากการล้าถือเป็นประเด็นที่ต้องพิจารณาอย่างมากในวิศวกรรมการออกแบบและวัสดุศาสตร์ ซึ่งทั้งสองรูปแบบเกิดขึ้นจากสภาวะการรับแรง กลไกและระยะเวลาที่แตกต่างกัน

ขออนุญาตสรุปปัจจัยเด่น 10 ประการที่สามารถระบุกลไกทั้งสอง ดังนี้ (อาจมีปัจจัยมากกว่านี้นะครับ):

ความแตกต่างของกลไก

ความเสียหายจากการคืบและความเสียหายจากความล้าเป็นกลไกการเสื่อมสภาพของวัสดุที่แตกต่างกัน ซึ่งแต่ละกลไกเกิดขึ้นภายใต้สภาวะที่แตกต่างกันและส่งผลกระทบต่อวัสดุที่แตกต่างกัน

ความแตกต่างของกลไก

ความเสียหายจากการคืบเป็นผลมาจากการสัมผัสที่อุณหภูมิสูงเป็นเวลานานในขณะเดียวกันก็รับความเค้นแรงดึงคงที่ไปด้วย ซึ่งนำไปสู่การเสียรูปอย่างค่อยเป็นค่อยไป ในขณะที่ความเสียหายจากความล้าเกิดจากการรับแรงแบบคาบ/รอบ ทำให้เกิดรอยแตกขนาดเล็กแล้วขยายตัวเป็นรอยแตกขนาดใหญ่และนำไปสู่ความเสียหายในที่สุด

สภาวะการรับแรง:

การคืบเกิดขึ้นภายใต้ความเค้นแรงดึงที่และอุณหภูมิสูงในช่วงระยะเวลาของการยืดขยายตัว ในขณะที่ความล้าเกิดขึ้นจากการรับแรงแบบคาบหรือรอบ แม้ในระดับความเค้นที่ต่ำกว่าความแข็งแรงที่จุกครากและ/หรือที่จุดสูงสุดของวัสดุ

ระยะเวลา:

การคืบค่อนข้างใช้เวลาซึ่งอาจเกิดขึ้นเป็นระยะเวลานานตั้งแต่ชั่วโมงจนอาจถึงหลายปี ในขณะที่ความเสียหายจากความล้าจะเกิดขึ้นในช่วงเวลาที่สั้นกว่าเนื่องจากมักขึ้นอยู่กับจำนวนรอบที่ได้รับเป็นหลัก (อาจหลายพันจนถึงล้านรอบ)

ผลของอุณหภูมิ:

การคืบต้องใช้อุณหภูมิที่สูง (0.4-0.5 เท่าของจุดหลอมละลายของโลหะนั้น ๆ) เพื่อให้กระบวนการถูกกระตุ้นจากความร้อน อย่างไรก็ตาม ความเสียหายจากความล้าสามารถเกิดขึ้นได้ทุกช่วงอุณหภูมิรวมถึงอุณหภูมิห้องด้วย

การเปลี่ยนแปลงทางโครงสร้างจุลภาค:

การคืบทำให้เกิดการเปลี่ยนแปลงโครงสร้างจุลภาค เช่น การเกิดเกรนโต (Grain growth) และมีการเปลี่ยนแปลงเฟส (Phase transformations) ในทางตรงกันข้าม ความล้าส่วนใหญ่จะนำไปสู่การเริ่มต้นและการขยายตัวของรอยแตกรอบ ๆ บริเวณที่มีความเข้มข้นของความเค้น (Stress concentration sites)

การสะสมความเสียหาย:

การคืบมักมีการเปลี่ยนแปลงรูปร่างอย่างถาวรแบบค่อยเป็นค่อยไปแม้ว่าจะไม่มีแรงกระทำจากภายนอกก็ตาม ในขณะที่ความเสียหายจากความล้าจะมีการสะสมเมื่อมีรอยแตกเล็กๆ และขยายตัวเพิ่มขึ้นเรื่อย ๆ ในแต่ละรอบการรับแรง และนำไปสู่ความเสียหายในที่สุด

รูปแบบการเสียหาย:

การคืบสามารถส่งผลให้เกิดการเปลี่ยนแปลงทางมิติ การบิดเบี้ยว และการแตกร้าว ในขณะที่ความเสียหายจากความล้ามีลักษณะเฉพาะคือการแตกหักที่ค่อย ๆ ขยายตัวในช่วงเริ่มต้นและแตกแบบทันทีทันใดในช่วงสุดท้ายเนื่องจากรอยแตกมีการขยายตัวเรื่อย ๆ

ระดับความเค้น:

ความเสียหายจากการคืบเกิดขึ้นที่ระดับความเค้นใกล้ความแรงที่จุดครากหรือสูงกว่า ในขณะที่การเสียหายจากความล้าอาจเกิดขึ้นได้ที่ระดับความเค้นต่ำกว่าความแข็งแรงที่จุดครากของวัสดุ

อัตราการยืดตัว:

การคืบมักมีอัตราการยืดตัวต่ำเนื่องจากธรรมชาติของมันขึ้นอยู่กับเวลา ในขณะที่ความล้ามักมีอัตราการยืดตัวสูงกว่าจากการรับแรงแบบคาบ

แนวทางป้องกัน:

การป้องกันความเสียหายจากการคืบจำเป็นต้องเลือกวัสดุและการออกแบบที่เหมาะสมเพื่อลดการสัมผัสกับอุณหภูมิสูงและความเค้นคงที่ ในขณะที่การป้องกันความเสียหายจากความล้า จำเป็นต้องลดค่าความเค้นเฉลี่ย (Mean stress) ให้ต่ำลง สร้างสภาวะความเค้นแรงกดให้เกิดบนผิวหน้า เช่น การยิงเม็ดโลหะ (Shot peening) และการใช้วัสดุที่มีความต้านทานความล้าที่ดี เช่น ชิ้นงานที่ผ่านการชุบผิวแข็ง

ทั้ง 10 ประเด็นสามารถสรุปคร่าว ๆ ได้ตามตารางด้านล่างนะครับ

หัวข้อ

การเสียหายจากการคืบ

การเสียหายจากการล้า

ความแตกต่างของกลไก

เป็นการเสียหายที่อุณหภูมิสูงและรับแรงดึงคงที่

เป็นการเสียหายจากการรับแรงแบบคาบที่ต่ำกว่าค่าความแข็งแรงที่จุดคราก

สภาวะการรับแรง

ความเค้นแรงดึงที่และสัมผัสอุณหภูมิสูง

รับแรงแบบคาบหรือรอบ

ระยะเวลา

หลายชั่วโมงถึงหลายปี

พันถึงล้านรอบ

ผลของอุณหภูมิ

อุณหภูมิสูง

เกิดขึ้นได้ทุกช่วงอุณหภูมิ

การเปลี่ยนแปลงของโครงสร้างจุลภาค

การเกิดเกรนโต มีการเปลี่ยนแปลงเฟส และมีการเปลี่ยนแปลงอัตราการแพร่

ในระยะแรกมีการเกิดจุดเริ่มต้นและมีการขยายตัวในระยะต่อมา

การสะสมของความเสียหาย

มีการเปลี่ยนแปลงรูปร่างอย่างถาวรแบบค่อยเป็นค่อยไป

มีการยืดขยายตัวของรอยร้าวขนาดเล็กออกมาเรื่อย ๆ

ระดับความเค้น

ที่ระดับความเค้นใกล้ความแรงที่จุดครากหรือสูงกว่า

อาจเกิดขึ้นได้ที่ระดับความเค้นต่ำกว่าความแข็งแรงที่จุดครากของวัสดุ

อัตราการยืดตัว

มีอัตราการขยายตัวต่ำเนื่องจากเป็นกระบวนการที่ขึ้นอยู่กับเวลา

มีอัตราการขยายตัวสูงกว่าเนื่องจากเป็นการรับแรงแบบคาบ

แนวทางป้องกัน

เลือกวัสดุใหม่ และหาสภาวะที่เหมาะสมในการใช้งานที่อุณหภูมิสูง

ควบคุมสภาวะการรับแรงแบบคาบให้เหมาะสม ลดความเต้นตกค้าง เลือกวัสดุที่ต้านทาน

วันพฤหัสบดีที่ 24 สิงหาคม พ.ศ. 2566

มาตรฐาน AISI และ ASTM ต่างกันตรงไหน? (Difference Between AISI And ASTM)

การเกิดขึ้นของระบบและอุปกรณ์ต่างๆ ในปัจจุบัน เช่น รถยนต์ คอมพิวเตอร์ ฯ ล้วนเกิดจากการนำชิ้นส่วนต่าง ๆ ที่ผลิตขึ้นทั่วโลกมาประกอบกัน ยังพบอีกว่าทั่วโลกมีการนำเข้าส่งออกชิ้นส่วนโลหะเพิ่มขึ้นอย่างต่อเนื่อง และผู้ผลิตทั่วโลกก็มีการแข่งขันกันเสนอราคา รวมทั้งเวลาในการผลิต และปริมาณการสั่งซื้อขั้นต่ำให้กับผู้บริโภคพิจารณา และเนื่องจากการค้าแบบเสรีมีการเชื่อมต่อแบบไร้พรมแดน พร้อมกับกฎระเบียบการนำเข้าและส่งออกกลายที่เป็นเรื่องง่ายขึ้น การสั่งซื้อชิ้นส่วนจากประเทศต่าง ๆ จึงสะดวกราบรื่นยิ่งขึ้น ด้วยเหตุนี้จึงทำให้เกิดมาตรฐานทั้งในแง่ของวิธีการผลิต วิธีทดสอบ องค์ประกอบทางเคมี ตลอดจนตัวแปรอื่น ๆ ขึ้นมาใช้กันทั่วโลก

ในปัจจุบันเราจะพบว่ามีสถาบันและองค์กรมาตรฐานต่าง ๆ มากมายทั่วโลก หลายประเทศจะมีระบบมาตรฐานของตนเองทั้งในระดับชาติหรือภาคส่วน เช่น AFNOR ของฝรั่งเศส AS ของออสเตรเลีย JIS ของญี่ปุ่น DIN ของเยอรมัน หรือ BS ของสหราชอาณาจักร เป็นต้น ส่วนของไทยเราก็มีมาตรฐานใช้ภายในประเทศนะครับ เช่น สมอ. (สำนักงานมาตรฐานผลิตภัณฑ์อุตสาหกรรม)

ในช่วงสัปดาห์ที่ผ่านมามีลูกเพจที่เป็นผู้นำเข้าเหล็กกล้าไร้สนิม เมล์มาถามว่าส่วนผสมทางเคมีของเหล็กกล้าไร้สนิมออสเตนนิติเกรด 316L ในข้อกำหนดของ ASTM A240 มันเทียบเท่ากับมาตรฐานของ AISI ไหม มันเหมือนหรือต่างกันอย่างไร?

ในโพสต์นี้เราจะได้ทราบว่ามาตรฐาน ASTM และ AISI ต่างกันอย่างไรนะครับ

ASTM และ AISI เป็นองค์กรที่พัฒนาและสร้างมาตรฐานสำหรับวัสดุและผลิตภัณฑ์ที่เป็นโลหะ ซึ่ง AISI อาจมีความเฉพาะเจาะจงมากกว่าในเรื่องเหล็กและเหล็กกล้า ในขณะที่ ASTM จะครอบคลุมวัสดุมากขึ้น เช่น ปิโตรเลียม ยาง และอื่นๆ ในปัจจุบันมีการใช้มาตรฐาน ASTM มากกว่า 12,000 มาตรฐาน ทั่วทุกมุมโลก มีผู้เชี่ยวชาญทางเทคนิคมากกว่า 30,000 คนทั่วโลกที่มีส่วนร่วมในการจัดทำมาตรฐาน ASTM เป็นสถาบันที่สร้างมาตรฐานในการทดสอบ การจำแนกประเภทวัสดุ ข้อมูลจำเพาะและคำแนะนำสำหรับทั้งผู้บริโภคและผู้ผลิต


AISI (American Iron and Steel Institute) เป็นมาตรฐานของสถาบันเหล็กและเหล็กกล้าของสหรัฐอเมริกา เป็นหนึ่งในสมาคมการค้าที่เก่าแก่ที่สุดที่ตั้งอยู่ในสหรัฐอเมริกา ก่อตั้งขึ้นครั้งแรกในปี 1855 ในชื่อ American Iron Association ในอเมริกาเหนือ โดยมุ่งเน้นไปที่มาตรฐานการผลิตเหล็กดิบ (Pig iron) เป็นส่วนใหญ่ ต่อมาได้เปลี่ยนชื่อเป็น American Iron and Steel Association (AISA) ในปี 1864 และมีสำนักงานใหญ่อยู่ที่เมืองฟิลาเดลเฟีย ต่อมาในปี 1908 ได้ก่อตั้ง AISI ขึ้นและดำเนินงานคู่ขนานกับ AISA เป็นเวลาสี่ปี จากนั้น AISA ได้ควบรวมเข้ากับ AISI เป็นสถาบันเดียวในปี 1912 และมีสำนักงานใหญ่อยู่ที่นิวยอร์ก เหตุผลในการก่อตั้ง AISI คือให้บริการด้านข้อมูล การตรวจสอบปัญหา และเวทีแลกเปลี่ยนเพื่อแก้ไขปัญหาให้กับอุตสาหกรรมเหล็กและเหล็กกล้า นอกจากนี้ยังให้ความรู้แก่ประชาชนทั่วไป ให้ความคิดเห็นเกี่ยวกับอุตสาหกรรมเหล็กเพื่อการเติบโตอย่างยั่งยืน และยังมีส่วนร่วมในการทำให้อุตสาหกรรมเหล็กเป็นภาคส่วนที่ปลอดภัยและมีกำไรในการดำเนินกิจการ

เหล็กกล้าไร้สนิมในมาตรฐาน AISI กำหนดชื่อเรียกเป็นตัว เลข 3 ตำแหน่ง ซึ่งเป็นระบบที่ใช้กันอย่างแพร่หลายในปัจจุบัน เช่น 304 หรือ 316 นอกจากนี้ยังมีตัวอักษรพิเศษต่อท้ายเพื่อใช้กำหนดตัวแปรส่วนผสมที่ต้องการพิเศษ เช่น 304L (คาร์บอนต่ำ), 316LN (คาร์บอนต่ำและมีไนโตรเจน) หรือ 310H  (คาร์บอนสูง)

ในขณะที่ ASTM หรือที่รู้จักกันในชื่อเต็มของ American Society for Testing and Materials เป็นมาตรฐานของสมาคมวิชาชีพทางด้านวิทยาศาสตร์และเทคโนโลยีของอเมริกาเช่นกัน ที่กำหนดมาตรฐานซึ่งเป็นที่นิยมใช้ และเป็นที่ยอมรับกันทั่วโลก ก่อตั้งขึ้นในช่วงปลายทศวรรษที่ 1800 ASTM ได้กลายเป็นหนึ่งในผู้พัฒนามาตรฐานที่ใหญ่ที่สุดในโลก ไม่เพียงแต่เกี่ยวข้องกับมาตรฐานสำหรับเหล็กและเหล็กกล้าเท่านั้น แต่ยังเกี่ยวข้องกับวัสดุอื่น ๆ อีกมากมาย เช่น ผลิตภัณฑ์โลหะที่ไม่ใช่เหล็ก ผลิตภัณฑ์ปิโตรเลียม เชื้อเพลิงฟอสซิล สีและอะโรเมติกส์ นิวเคลียร์ ไฟฟ้า และอิเล็กทรอนิกส์ ไปจนถึงสิ่งทอ ยาง พลาสติก เทคโนโลยีน้ำและสิ่งแวดล้อม พลังงานแสงอาทิตย์และความร้อนใต้พิภพ ตลอดจนบริการและอุปกรณ์ทางการแพทย์

นอกจากนี้ ASTM ยังเป็นสถาบันที่พัฒนาและสร้างมาตรฐานไม่เพียงแต่สำหรับการพัฒนาผลิตภัณฑ์เท่านั้น แต่ยังรวมถึงการผลิตส่วนประกอบต่าง ๆ เช่น หน้าแปลน แผ่น ท่อ ท่อ แท่ง แท่ง ข้อต่อ ภาชนะรับแรงดัน ฯลฯ โดยใช้วัสดุที่เป็นเหล็กและนอกกลุ่มเหล็กทั้งหมดที่กล่าวมาข้างต้น รวมถึงบริการผลิตภัณฑ์ด้วย สมาชิกประกอบด้วยผู้ผลิต ผู้ใช้ และหน่วยงานรัฐบาลจากกว่า 100 ประเทศ การเป็นสมาชิกเป็นไปตามความสมัครใจ และมีแนวโน้มที่จะนำไปใช้ในกฎระเบียบของรัฐบาลกลางสหรัฐฯ หลายฉบับ

มาตรฐาน ASTM มี 6 ประเภท

1.  Standard Specification – นิยามข้อกำหนด

2.  Standard Test Method – กำหนดวิธีการทดสอบและความแม่นยำของผลลัพธ์

3.  Standard Practice – กำหนดลำดับของการปฏิบัติงาน

4.  Standard Guide – ให้ข้อมูลและตัวเลือก

5.  Standard Classification – จัดให้มีการจัดกลุ่มวัสดุที่มีลักษณะคล้ายกัน โดยแบ่งตามผลิตภัณฑ์ วัสดุ ระบบ และบริการ

6.  Terminology Standard - ให้คำจำกัดความของคำศัพท์

สำหรับผลิตภัณฑ์เหล็กกล้าไร้สนิม จากที่กล่าวมาว่า AISI เป็นผู้พัฒนาการกำหนดเกรด เช่น 304, 316, 430 ฯลฯ และตีพิมพ์ส่วนผสมทางเคมีสำหรับเกรดเหล่านี้ไว้ใน 'คู่มือผลิตภัณฑ์เหล็กกล้า' ในปี 1974 โดยไม่กำหนดเฉพาะเจาะจง แต่เป็นการกำหนดช่วงส่วนผสมทางเคมีของเกรดนั้น ๆ เท่านั้น เกรดที่กำหนดเหล่านี้ถูกนำไปใช้โดย ASTM เพื่อระบุเกรดในมาตรฐานต่าง ๆ ที่เผยแพร่สำหรับผลิตภัณฑ์สเตนเลสโดยจะขึ้นต้นด้วยตัวอักษร ‘A’ เช่น ประเภทแผ่นและเพลท (ASTM A240) แท่ง (ASTM A276) และ ท่อ (ASTM A269) ส่วนผสมทางเคมีของเกรดตาม AISI ได้รับการปรับให้มีความเฉพาะเจาะจงมากขึ้นด้วยการนำ "Unified Numbering System" มาใช้ ซึ่งเกิดจากร่วมกันระหว่าง ASTM และ SAE (Society of Automotive Engineers) ตัวเลขห้าหลักนี้นำหน้าด้วยตัวอักษร 'S' สำหรับเหล็กกล้าไร้สนิมส่วนใหญ่เพื่อระบุเกรดนั้นๆ เช่น 304 คือ UNS S30400 หรือ 304L คือ UNS S30403

สรุป

·    AISI คือ American Iron and Steel Institute ในขณะที่ ASTM คือ American Society for Testing and Materials และเป็นของอเมริกาทั้งคู่

·    AISI ส่วนใหญ่ดำเนินงานในสหรัฐอเมริกาและอเมริกาเหนือ ในขณะที่ ASTM มีสมาชิกจากกว่า 100 ประเทศ ทำให้เป็นองค์กรระหว่างประเทศ

·    AISI เกี่ยวข้องกับผลิตภัณฑ์เหล็กและเหล็กกล้าเท่านั้น ในขณะที่ ASTM เกี่ยวข้องกับผลิตภัณฑ์อื่นๆ หลายประเภท เช่น พลาสติก ยาง สิ่งทอ ปิโตรเลียม ฯ

อ้างอิง

1.  https://ezdeharind.com/difference-between-aisi-and-astm/

2.  https://bssa.org.uk/bssa_articles/chemical-compositions-of-aisi-astm-asme-and-uns-austenitic-stainless-steel-grades/

3.  https://www.nickelalloysonline.co.in/blog/difference-between-aisi-and-astm.html

ขอบการเฉือน (Shear Lips)

  ⚙️🔬 Shear Lip… “ขอบเล็ก ๆ” ที่กำลังบอกอะไรเราบนผิวหน้าแตกหัก? เคยสงสัยไหมครับว่า… ทำไมโลหะบางชิ้นเมื่อขาดออกจากกัน จึงไม่ได้มีผิวหน้าแต...