ขอเรียนเชิญทุกท่านเข้าร่วมการสัมมนาเชิงปฏิบัติการเรื่อง "การวิเคราะห์ความเสียหายงานโลหะ" (Workshop of Metallurgical Failure Analysis)
วันที่ 13 - 18 มิถุนายน 2554
สถานที่ โรงแรมฟูรามา หาดจอมเทียน พัทยา จ. ชลบุรี
จัดโดย ห้องปฏิบัติการวิเคราะห์ความเสียหายและการกัดกร่อนของวัสดุ
ศูนย์เทคโนโลยีโลหะและวัสดุแห่งชาติ (เอ็มเทค)
สำนักงานพัฒนาวิทยาศาสตร์และเทคโนโลยีแห่งชาติ (สวทช.)
หลักการและเหตุผล
ความเสียหายที่เกิดขึ้นกับชิ้นส่วนอุปกรณ์ของเครื่องจักรและโครงสร้าง เป็นปัญหาที่มักพบได้เสมอในชีวิตประจำวันของเรา โดยเฉพาะอย่างยิ่ง ในอุตสาหกรรมเคมีและปิโตรเคมี แม้ว่าในปัจจุบันจะมีอุปกรณ์ช่วยในการออกแบบ และมีการใช้เทคนิคในการซ่อมบำรุงที่ทันสมัย เพื่อช่วยในการตรวจสอบสภาพการใช้งานของเครื่องจักรมากขึ้นก็ตาม แต่สภาวะการทำงานจริงของชิ้นส่วนมักไม่เป็นไปตามที่ออกแบบไว้ ทำให้มีโอกาสที่ส่วนใดส่วนหนึ่งของโครงสร้างหรืออุปกรณ์จะรับภาระกรรมเกินขีดจำกัด ซึ่งนำไปสู่การแตกหักเสียหายหรือเสื่อมสภาพในที่สุด ความเสียหายที่เกิดขึ้นทำให้เกิดผลเสียทางเศรษฐกิจ ชีวิต ทรัพย์สิน และสิ่งแวดล้อม ดังนั้นความสามารถในการวิเคราะห์การเสียหายของวัสดุได้อย่างถูกต้องแม่นยำนั้น ถือเป็นเป้าหมายสูงสุดอย่างหนึ่งในวิชาชีพวิศวกรรม เนื่องจากข้อมูลรายละเอียดที่ได้จากกระบวนการวิเคราะห์และผลการวิเคราะห์ จะเป็นประสบการณ์อันมีค่าที่จะทำให้เราเข้าใจธรรมชาติได้ดีขึ้น นอกจากนั้นยังจะเพิ่มขีดความสามารถในการออกแบบและวิศวกรรมให้สูงขึ้น และจะเป็นประโยชน์ในการป้องกันและลดการเสียหายของชิ้นส่วนในอนาคต สาเหตุของการเกิดความเสียหายมีมากมาย และการวิเคราะห์ทดสอบนั้นมีเทคนิคและขั้นตอนที่หลากหลาย
ดังนั้นการจัดสัมมนาเชิงปฏิบัติการในครั้งนี้ จึงได้เน้นให้ผู้ร่วมสัมมนาสามารถนำความรู้ไปใช้ในการปฏิบัติงานจริงได้ โดยการเรียนรู้ทั้งด้านทฤษฎีและการปฏิบัติจากทีมวิทยากรที่มีประสบการณ์มากกว่า 10 ปี นอกจากนี้ผู้เข้าร่วมสัมมนายังมีโอกาสได้ประเมินความรู้ของตนเอง โดยมีการมอบประกาศนียบัตรรับรองสำหรับผู้เข้าสัมมนาที่ผ่านการประเมิน
วัตถุประสงค์
1. มีความรู้เบื้องต้นเกี่ยวกับวิศวกรรมวัสดุ
2. เข้าใจสาเหตุที่นำไปสู่การเสียหายของวัสดุ
3. ทราบแนวทางปฏิบัติในการวิเคราะห์ความเสียหายตามหลักปฏิบัติที่เป็นสากล
4. ทราบความสัมพันธ์ระหว่างสาเหตุและผลกระทบที่สำคัญของการเสียหายของชิ้นส่วนและโครงสร้างทางวิศวกรรม
5. ได้เรียนรู้หลักการเป็นผู้ตรวจสอบเบื้องต้น ผู้ควบคุมการวิเคราะห์ความเสียหาย
6. ได้รับความรู้ที่จำเป็นในการดูแลหรือดำเนินการที่นำไปสู่การใช้งานชิ้นส่วนให้เกิดประสิทธิภาพ
7. สามารถสื่อสารและถ่ายทอดข้อมูลให้กับผู้เชี่ยวชาญด้านอื่นๆ โดยเฉพาะในกรณีที่ความเสียหายมีความซับซ้อน
8. สามารถพัฒนาวิธีการที่จำเป็นและเทคนิคใหม่ๆ ในการดำเนินการวิเคราะห์ความเสียหาย
9. สามารถถ่ายทอดรู้ที่ได้ให้กับพนักงานภายในโรงงาน ทั้งนี้เพื่อลดค่าใช้จ่ายและเวลา
10. ได้รับความรู้ด้านเทคนิคและข้อมูลเชิงลึกในการหลีกเลี่ยงความเสียหายของชิ้นส่วนทางวิศวกรรม
11. ได้ลงมือปฏิบัติในการวิเคราะห์ความเสียหายและสามารถนำไปประยุกต์ใช้กับองค์กรหรืองาน
รูปแบบกิจกรรม
- อบรมเชิงปฏิบัติการเน้นการเรียนรู้ทั้งภาคทฤษฏีและปฏิบัติ
- มีการนำเสนอความรู้ภาคปฏิบัติเป็นรายกลุ่ม
- มีการทดสอบและประเมินความรู้ของผู้เข้าร่วมการอบรม
- มีการมอบประกาศนียบัตรรับรองสำหรับผู้ที่ผ่านเกณฑ์ประเมิน
คุณสมบัติของผู้สมัครเข้ารับการอบรม
- วิศวกรที่มีพื้นฐานด้านวิศวกรรมวัสดุ เครื่องกล โลหการ ที่หรือสาขาที่ใกล้เคียง
- วิศวกรผู้ปฏิบัติงานในอุตสาหกรรมเคมี ปิโตรเคมี กลั่นน้ำมันและผลิตกระแสไฟฟ้า
ผู้มีสิทธิ์ได้รับประกาศนียบัตรรับรอง
- ผ่านเกณฑ์การประเมินความรู้ที่ระดับคะแนนสูงกว่า 70 เปอร์เซ็นต์
- มีเวลาเข้าการอบรมสะสมไม้น้อยกว่า 80 เปอร์เซ็นต์
วิทยากร
1. ดร.เอกรัตน์ ไวยนิตย์; Dr.–Ing. (Materials Engineering)
2. ดร.ศาศวัต มหบุญพาชัย; Ph.D. (Mechanical Engineering)
3. ดร.วนิดา พงศ์ศักดิ์สวัสดิ์; Ph.D. (Materials Science and Engineering)
4. ดร.ณมุรธา สถิรจินดา; Ph.D. (Chemical Science and Engineering)
5. ดร.ธนกร ตันธนวัฒน์; Ph.D. (Mechanical Engineering)
6. ดร.บุญรัตน์ โล่ห์วงศ์วัฒน ; Ph.D. (Materials Science and Engineering)
7. คุณโฆษิต วงค์ปิ่นแก้ว; M. Eng (Metallurgical Engineering)
8. คุณสยาม แก้วคำไสย์; M. Eng (Metallurgical Engineering)
9. คุณสมศักดิ์ ปามึก (มจพ)
10. ทีมงานห้องปฏิบัติการวิเคราะห์ความเสียหายและการกัดกร่อนของวัสดุ
กำหนดการ
วันจันทร์ ที่ 13 มิถุนายน 2554
วัสดุ-การทดสอบทางกล
08:20 น. – 08:50 น. ลงทะเบียน (สามารถทำแบบทดสอบได้เลยหลังจากลงทะเบียนเสร็จ)
08:50 น. – 09:20 น. ทำแบบทดสอบก่อนเรียน
09:20 น. – 10:30 น. วิทยาศาสตร์และวิศวกรรมวัสดุเบื้องต้น
10:30 น. – 10:45 น. พักรับประทานอาหารว่าง เครื่องดื่ม และพบปะพูดคุยกัน
10:45 น. – 12:00 น. วิทยาศาสตร์และวิศวกรรมวัสดุเบื้องต้น (ต่อ)
12:00 น. – 13:00 น. พักรับประทานอาหารกลางวัน
13:00 น. – 14:45 น. ทฤษฏีและเครื่องมือในการทดสอบสมบัติทางกลของวัสดุ
14:45 น. – 15:00 น. พักรับประทานอาหารว่าง เครื่องดื่ม และพบปะพูดคุยกัน
15:00 น. – 16:30 น. การทดสอบสมบัติทางกลของชิ้นส่วนงานเชื่อม
16:30 น. – 17:30 น. ภาคปฏิบัติ: ทดสอบสมบัติทางกลของชิ้นส่วนงานเชื่อม
17:30 น. – 19:00 น. พักผ่อนตามอัธยาศัย
19:00 น. – 21:00 น. รับประทานอาหารค่ำร่วมกันและกิจกรรม “คุยกันฉันท์วิศวกร”
วันอังคาร ที่ 14 มิถุนายน 2554
ความเสียหายจากการเชื่อม และการทดสอบแบบไม่ทำลาย
09:00 น. – 10:30 น. ความเสียหายของชิ้นส่วนโลหะเนื่องจากการเชื่อมและกรณีตัวอย่าง
10:30 น. – 10:45 น. พักรับประทานอาหารว่าง เครื่องดื่ม และพบปะพูดคุยกัน
10:45 น. – 12:00 น. ความเสียหายของชิ้นส่วนโลหะเนื่องจากการเชื่อมและกรณีตัวอย่าง (ต่อ)
12:00 น. – 13:00 น. พักรับประทานอาหารกลางวัน
13:00 น. – 14:45 น. วิธีและเครื่องมือในการทดสอบแบบไม่ทำลาย
14:45 น. – 15:00 น. พักรับประทานอาหารว่าง เครื่องดื่ม และพบปะพูดคุยกัน
15:00 น. – 17:00 น. วิธีและเครื่องมือในการทดสอบแบบไม่ทำลาย (ต่อ)
17:00 น. – 18:00 น. สาธิตการใช้เครื่องมือการทดสอบแบบไม่ทำลาย
วันพุธ ที่ 15 มิถุนายน 2554
การกัดกร่อน (Corrosion)
09:00 น. – 10:30 น. ความเสียหายของชิ้นส่วนโลหะเนื่องจากการกัดกร่อน
(General, Galvanic, Crevice, Erosion และ Pitting Corrosion)
10:30 น. – 10:45 น. พักรับประทานอาหารว่าง เครื่องดื่ม และพบปะพูดคุยกัน
10:45 น. – 12:00 น. ความเสียหายของชิ้นส่วนโลหะเนื่องจากการกัดกร่อน (ต่อ)
(จากปัจจัยด้านสิ่งแวดล้อม : SCC, CFC, HIC, CUI และ MIC)
12:00 น. – 13:00 น. พักรับประทานอาหารกลางวัน
13:00 น. – 14:30 น. ความเสียหายของชิ้นส่วนโลหะจากการใช้งานที่อุณหภูมิสูง
14:30 น. – 14:45 น. พักรับประทานอาหารว่าง เครื่องดื่ม และพบปะพูดคุยกัน
14:45 น. – 16:30 น. -กรณีตัวอย่างความเสียหายของชิ้นส่วนโลหะจากการกัดกร่อนและใช้งานที่อุณหภูมิสูง
-การวิเคราะห์ลักษณะและโครงสร้างของโลหะภาคสนาม หรือการลอกลาย (Replication)
16:30 น. – 17:00 น. สาธิตการลอกลายโครงสร้างจุลภาค (Replication)
(วิทยากรสาธิตวิธีและขั้นตอนในการลอกลายตั้งแต่ การเลือกตำแหน่ง การเปิดผิวหน้า การขัดหยาบ การขัดละเอียด การกัดกรดทั้งแบบธรรมดาและเคมีไฟฟ้า ทำการลอกลาย การประเมินโครงสร้าง)
17:00 น. – 18:00 น. ภาคปฏิบัติ: การลอกลายโครงสร้างจุลภาค
(แบ่งเป็น 6 กลุ่ม กลุ่มละ 5 คน โดยให้แต่ละกลุ่มทำตามขั้นตอนที่วิทยากรได้สาธิตให้ดู)
วันพฤหัสบดี ที่ 16 มิถุนายน 2554
การวิเคราะห์ความเสียหาย และการวิเคราะห์ผิวหน้าแตก
09:00 น. – 11:00 น. ความรู้เบื้องต้น: ความเสียหายและการป้องกัน การวิเคราะห์ความเสียหาย
สาเหตุการเสียหายของวัสดุ รูปแบบการเสียหายของวัสดุ และขั้นตอนการวิเคราะห์ความเสียหาย
11:00 น. – 11:15 น. พักรับประทานอาหารว่าง เครื่องดื่ม และพบปะพูดคุยกัน
11:15 น. – 12:15 น. ความเสียหายของชิ้นส่วนเนื่องจากการออกแบบและการป้องกัน
12:15 น. – 13:15 น. พักรับประทานอาหารกลางวัน
13:15 น. – 15:30 น. การวิเคราะห์ผิวหน้าแตกหัก (Fractography)
15:30 น. – 15:45 น. พักรับประทานอาหารว่าง เครื่องดื่ม และพบปะพูดคุยกัน
15:45 น. – 18:00 น. ภาคปฏิบัติ: การเก็บข้อมูล การรักษาตัวอย่าง การสุ่มตัวอย่าง และการวิเคราะห์ผิวหน้าแตกหัก (แบ่งเป็น 6 กลุ่ม กลุ่มละ 5 คน โดยวิทยากรจะจัดทำสถานีและแจกชิ้นส่วนผิวหน้าแตกหักให้กลุ่มละ 1 ตัวอย่าง)
วันศุกร์ ที่ 17 มิถุนายน 2554
การเลือกใช้ท่อ กรณีตัวอย่าง และภาคปฏิบัติการวิเคราะห์ความเสียหาย
09:00 น. – 10:45 น. การเลือกใช้ท่อในอุตสาหกรรมปิโตรเคมี
10:45 น. – 11:00 น. พักรับประทานอาหารว่าง เครื่องดื่ม และพบปะพูดคุยกัน
11:00 น. – 12:00 น. กรณีตัวอย่างการวิเคราะห์ความเสียหาย
12:00 น. – 13:00 น. พักรับประทานอาหารกลางวัน
13:00 น. – 14:30 น. ภาคปฏิบัติ: การวิเคราะห์ความเสียหาย (แบ่งเป็น 6 กลุ่ม กลุ่มละ 5 คน)
(วิทยากรแจกชิ้นส่วนที่เสียหายให้กลุ่มละ 1 ตัวอย่าง โดยจะจัดเตรียมข้อมูลให้บางส่วน เช่น
ภาพถ่าย SEM และ EDS spectrum เป็นต้น และแต่ละกลุ่มจะมีพี่เลี้ยงจากทีมวิทยากร 1 คน)
14:30 น. – 14:45 น. พักรับประทานอาหารว่าง เครื่องดื่ม และพบปะพูดคุยกัน
14:45 น. – 16:30 น. ภาคปฏิบัติ: การวิเคราะห์ความเสียหาย (ต่อ)
การเขียนรายงานการวิเคราะห์ความเสียหาย
16:30 น. – 16:45 น. พักรับประทานอาหารว่างและเครื่องดื่ม
16:45 น. – 18:00 น. แต่ละกลุ่มช่วยกันระดมสมองและจัดทำ presentation
วันเสาร์ ที่ 18 มิถุนายน 2554
การนำเสนอและสรุปผล
09:00 น. – 10:00 น. ทำแบบทดสอบหลังการฝึกอบรม (มีรางวัลสำหรับผู้ที่ได้คะแนนสูงสุด)
10:00 น. – 12:00 น. นำเสนอผลงานจากภาคปฏิบัติการวิเคราะห์ความเสียหายเป็นกลุ่ม
กลุ่มละ 20 นาที โดยนำเสนอ 10-15 นาที และถาม-ตอบ พร้อมรับฟังคำวิจารณ์
และข้อเสนอแนะจากทีมวิทยากร 5-10 นาที
(รับประทานอาหารว่างและเครื่องดื่มในระหว่างการนำเสนอผลงาน)
12:00 น. – 12:30 น. สรุปและมอบใบประกาศนียบัตร
12:30 น. – 13:30 น. รับประทานอาหารกลางวันร่วมกัน
รายละเอียดการลงทะเบียน
ค่าลงทะเบียน
1.บุคคลทั่วไป 25,000 บาท /ท่าน
2.สมาชิกศูนย์ฯ หรือ สมาคมการกัดกร่อนฯ 22,500 บาท /ท่าน
หมายเหตุ
- อัตราค่าลงทะเบียนรวมค่าอาหารว่าง อาหารกลางวัน อาหารเย็น 1 มื้อ เอกสารประกอบการอบรม และภาษีมูลค่าเพิ่ม 7%
- ศูนย์เทคโนโลยีโลหะและวัสดุแห่งชาติ เป็นหน่วยงานของรัฐ จึงไม่อยู่ในเกณฑ์ที่ต้องหักภาษี 3%
- รับจำนวนจำกัดเพียง 30 ท่านเท่านั้น
- ผู้เข้าร่วมสัมมนาสามารถนำชิ้นส่วนที่เสียหายมาปรึกษาทีมวิทยากรได้ โดยให้สิทธิ์บริษัทละ 1 ตัวอย่าง
การลงทะเบียน
• กรอกข้อความลงในใบสมัคร และส่งทางโทรสาร หมายเลข 0 2564 6505
• ลงทะเบียนผ่านเว็บไซต์
**เพื่อหลีกเลี่ยงปัญหาที่นั่งในการอบรมเต็ม โปรดทำการลงทะเบียนตามช่องทางดังกล่าวเพื่อสำรองที่นั่งเอาไว้ก่อน แล้วค่อยดำเนินการโอนเงินชำระค่าลงทะเบียนในภายหลัง**
สมัครและสอบถามรายละเอียดเพิ่มเติมได้ที่
งานฝึกอบรม (คุณพลธร เวณุนันท์ / คุณวศิน เศวตคชกุล)
ศูนย์เทคโนโลยีโลหะและวัสดุแห่งชาติ
โทรศัพท์ 025646500 ต่อ 4677, 4675 โทรสาร 0 2564 6505
E-mail : conferences@mtec.or.th
วันพฤหัสบดีที่ 21 เมษายน พ.ศ. 2554


วันอังคารที่ 19 เมษายน พ.ศ. 2554
จรรยาบรรณนักวิเคราะห์ความเสียหาย (10) : ethical behavior
จรรยาบรรณนักวิเคราะห์ความเสียหายข้อที่ 7
"วิศวกรพึงพัฒนาและเผยแพร่ความรู้ทางวิชาชีพของตน ตลอดเวลาที่ประกอบวิชาชีพวิศวกรรมวิเคราะห์ความเสียหาย และให้ความสำคัญในการช่วยเหลือส่งเสริม เพื่อเพิ่มพูนความรู้และประสบการณ์ให้แก่วิศวกรในความดูแลของตนอย่างจริงจัง"
เมื่อผู้ว่าจ้างหรือลูกค้าของท่านต้องการข้อคิดเห็นจากท่านอย่างแท้จริง จึงเป็นหนทางที่จะใช้ในการพิจารณาว่าลูกค้าหรือผู้ว่าจ้างของคุณต้องการใช้ความชำนาญของคุณอย่างแท้จริงหรือเขาต้องการที่จะทำให้เกิดความถูกต้องในบางสิ่งบางอย่างด้วยการว่าจ้างคุณหรือใครก็ได้ที่มีความสามารถเหมือนคุณ มีสิ่งหนึ่งที่จะใช้ในการจำแนกว่าลูกค้าที่ต้องการวิเคราะห์ความเสียหายต้องการอะไร คือ ต้องถามเขาว่าเขาต้องการหรือคาดหวังอะไรจากการตรวจสอบครั้งนี้ และแนะนำเขาไปว่าสิ่งที่เราคิดอาจจะทำให้คุณกลายเป็นคนผิดก็ได้ แล้วก็ฟังการตอบสนองจากเขา สังเกตดูว่าเขาต้องการทราบความจริงหรือเพียงเพื่อนำข้อมูลที่ได้ไปสนับสนุนต่อธงที่เขาตั้งไว้แล้ว การรับงานบางงานอาจจะก่อให้เกิดความยุ่งยากมากมายอันเกิดจากปัญหาเรื่องการเงิน บางครั้งอาจทำให้โครงการหยุดชะงักไปก็ได้
นอกจากนี้ เมื่อเรายึดมั่นต่อหลักจรรยาบรรณข้อนี้ จะทำให้การทำงานง่ายขึ้น เมื่อลูกค้าหรือผู้ว่าจ้างของคุณมีความรู้ทางด้านวิศวกรรมบ้างเล็กน้อย ซึ่งเราพบว่าประชาชนโดยส่วนใหญ่ไม่มีความรู้พื้นฐานทางด้านวิศวกรรมเลย เขาก็อาจจะละเลยที่จะคาดหวังสิ่งที่ได้จากการตรวจสอบ
เราจะต้องพัฒนาตนเองในด้านความรู้และความก้าวหน้าในวิชาชีพวิศวกรรมการตรวจสอบความเสียหาย เผยแพร่ความรู้ที่ได้จากการประกอบวิชาชีพของตน ให้ความร่วมมือในการส่งเสริมวิชาชีพ มีการแลกเปลี่ยนข้อมูลข่าวสาร ความรู้และประสบการณ์ของตนกับวิศวกรท่านอื่น ถ้ามีลูกน้อง ลูกจ้างหรือผู้ที่อยู่ใต้บังคับบัญชา ควรส่งเสริมให้เขาได้มีการพัฒนาในวิชาชีพ เช่น ส่งเข้าฝึกอบรม และศึกษาต่อเป็นต้น และที่ขาดไม่ได้คือ จะต้องสนับสนุนโครงการและกิจกรรมด้านวิศวกรรมการตรวจสอบความเสียหายขององค์กรวิชาชีพ สมาคม และสถาบันการศึกษาต่างๆ
โดยส่วนมากหลายคนชอบที่จะปฏิบัติงานให้มีคุณภาพในงานที่ได้รับมอบหมายและส่งเสริมให้เกิดความอิสระทางความคิด และถือเป็นโอกาสที่จะได้ทำงานเพื่อให้เกิดประโยชน์กับมวลชน การปฏิบัติงานด้านวิศวกรรมวิเคราะห์ความเสียหาย ท่านจะต้องทำหน้าที่มองหาความผิดพลาดที่เกิดจากการกระทำของคนอื่น ซึ่งพวกเขาเหล่านั้นไม่สะดวกหรือไม่สามารถมาร่วมการตรวจสอบกับพวกเรา เวลาโดยส่วนใหญ่จึงมุ่งไปที่การตรวจสอบความผิดพลาดและลดความเสี่ยงที่จะเกิดขึ้นอีก มากกว่าที่จะเปลี่ยนโครงสร้างในบริษัท นักวิเคราะห์ความเสียหายต้องการเข้าใจอย่างดีเยี่ยมทั้งทางด้านวิชาชีพและความสามารถของเขา เพื่อสนองความต้องการเหล่านั้น นักวิเคราะห์จะต้องลงทุนในการพัฒนาความเป็นวิชาชีพให้สมบูรณ์ยิ่งขึ้น ซึ่งการลงทุนดังกล่าวจะต้องอาศัยเวลาและการมอบหมาย รวมทั้งแหล่งเงินทุนด้วย
"วิศวกรพึงพัฒนาและเผยแพร่ความรู้ทางวิชาชีพของตน ตลอดเวลาที่ประกอบวิชาชีพวิศวกรรมวิเคราะห์ความเสียหาย และให้ความสำคัญในการช่วยเหลือส่งเสริม เพื่อเพิ่มพูนความรู้และประสบการณ์ให้แก่วิศวกรในความดูแลของตนอย่างจริงจัง"
เมื่อผู้ว่าจ้างหรือลูกค้าของท่านต้องการข้อคิดเห็นจากท่านอย่างแท้จริง จึงเป็นหนทางที่จะใช้ในการพิจารณาว่าลูกค้าหรือผู้ว่าจ้างของคุณต้องการใช้ความชำนาญของคุณอย่างแท้จริงหรือเขาต้องการที่จะทำให้เกิดความถูกต้องในบางสิ่งบางอย่างด้วยการว่าจ้างคุณหรือใครก็ได้ที่มีความสามารถเหมือนคุณ มีสิ่งหนึ่งที่จะใช้ในการจำแนกว่าลูกค้าที่ต้องการวิเคราะห์ความเสียหายต้องการอะไร คือ ต้องถามเขาว่าเขาต้องการหรือคาดหวังอะไรจากการตรวจสอบครั้งนี้ และแนะนำเขาไปว่าสิ่งที่เราคิดอาจจะทำให้คุณกลายเป็นคนผิดก็ได้ แล้วก็ฟังการตอบสนองจากเขา สังเกตดูว่าเขาต้องการทราบความจริงหรือเพียงเพื่อนำข้อมูลที่ได้ไปสนับสนุนต่อธงที่เขาตั้งไว้แล้ว การรับงานบางงานอาจจะก่อให้เกิดความยุ่งยากมากมายอันเกิดจากปัญหาเรื่องการเงิน บางครั้งอาจทำให้โครงการหยุดชะงักไปก็ได้
นอกจากนี้ เมื่อเรายึดมั่นต่อหลักจรรยาบรรณข้อนี้ จะทำให้การทำงานง่ายขึ้น เมื่อลูกค้าหรือผู้ว่าจ้างของคุณมีความรู้ทางด้านวิศวกรรมบ้างเล็กน้อย ซึ่งเราพบว่าประชาชนโดยส่วนใหญ่ไม่มีความรู้พื้นฐานทางด้านวิศวกรรมเลย เขาก็อาจจะละเลยที่จะคาดหวังสิ่งที่ได้จากการตรวจสอบ
เราจะต้องพัฒนาตนเองในด้านความรู้และความก้าวหน้าในวิชาชีพวิศวกรรมการตรวจสอบความเสียหาย เผยแพร่ความรู้ที่ได้จากการประกอบวิชาชีพของตน ให้ความร่วมมือในการส่งเสริมวิชาชีพ มีการแลกเปลี่ยนข้อมูลข่าวสาร ความรู้และประสบการณ์ของตนกับวิศวกรท่านอื่น ถ้ามีลูกน้อง ลูกจ้างหรือผู้ที่อยู่ใต้บังคับบัญชา ควรส่งเสริมให้เขาได้มีการพัฒนาในวิชาชีพ เช่น ส่งเข้าฝึกอบรม และศึกษาต่อเป็นต้น และที่ขาดไม่ได้คือ จะต้องสนับสนุนโครงการและกิจกรรมด้านวิศวกรรมการตรวจสอบความเสียหายขององค์กรวิชาชีพ สมาคม และสถาบันการศึกษาต่างๆ
โดยส่วนมากหลายคนชอบที่จะปฏิบัติงานให้มีคุณภาพในงานที่ได้รับมอบหมายและส่งเสริมให้เกิดความอิสระทางความคิด และถือเป็นโอกาสที่จะได้ทำงานเพื่อให้เกิดประโยชน์กับมวลชน การปฏิบัติงานด้านวิศวกรรมวิเคราะห์ความเสียหาย ท่านจะต้องทำหน้าที่มองหาความผิดพลาดที่เกิดจากการกระทำของคนอื่น ซึ่งพวกเขาเหล่านั้นไม่สะดวกหรือไม่สามารถมาร่วมการตรวจสอบกับพวกเรา เวลาโดยส่วนใหญ่จึงมุ่งไปที่การตรวจสอบความผิดพลาดและลดความเสี่ยงที่จะเกิดขึ้นอีก มากกว่าที่จะเปลี่ยนโครงสร้างในบริษัท นักวิเคราะห์ความเสียหายต้องการเข้าใจอย่างดีเยี่ยมทั้งทางด้านวิชาชีพและความสามารถของเขา เพื่อสนองความต้องการเหล่านั้น นักวิเคราะห์จะต้องลงทุนในการพัฒนาความเป็นวิชาชีพให้สมบูรณ์ยิ่งขึ้น ซึ่งการลงทุนดังกล่าวจะต้องอาศัยเวลาและการมอบหมาย รวมทั้งแหล่งเงินทุนด้วย
วันเสาร์ที่ 9 เมษายน พ.ศ. 2554
การกัดกร่อนแบบรูพรุน (Cavitation Corrosion)
เป็นรูปแบบหนึ่งของการกัดกร่อนเฉพาะที่ ซึ่งเกิดจากผลรวมของความเสียหายบนผิวโลหะเป็นแห่งๆ อันเนื่องมาจากฟองอากาศที่มาจับตัวกันซ้ำแล้วซ้ำเล่า หรือเนื่องมาจากการกัดเซาะทางเคมีต่อพื้นที่ที่ถูกทำลาย การกัดกร่อนแบบนี้อาจพบได้ในสภาพไหลปั่นป่วน (Turbulent Flow) ของของเหลว เช่นใกล้ๆ ใบพัดเรือและในปั๊มน้ำ
การเกิดและการแตกของฟองก๊าซซ้ำแล้วซ้ำเล่าอาจเป็นผลจากการเปลี่ยนแปลงความดันในบางบริเวณซึ่งลดต่ำลงกว่าหรือ เพิ่มสูงกว่าความดันไอของของเหลว การสืบต่ออย่างรวดเร็วของการเกิดและการแตกของฟองอากาศนี้ทำให้เกิดการกระแทกซึ่งสามารถทำลายผิวโลหะหรือวัสดุได้เป็นจุดๆ ถ้าผิวหน้าโลหะมีชั้นออกไซด์ปกคลุม คลื่นที่เกิดจากการกระแทกและไปกระแทกจะไปถูเอาฟิล์มป้องกัน (Protective Film) ออก ทำให้โลหะสูญเสียความต้านทานและไวต่อการกัดกร่อน โดยผิวหน้าโลหะจะสัมผัสกับอิเลคโตรไลต์ในบางจุด พื้นผิวตรงนั้นอาจปรากฏให้เห็นลักษณะพรุนๆ คล้ายฟองน้ำ ลักษณะการเสียหายจะคล้ายกับการกัดกร่อนแบบรูเข็ม ตัวอย่างการกัดกร่อนแบบรูพรุนของใบพัดแสดงในรูปที่ 1

กลไกการเกิดการกัดกร่อนแบบพรุน
1. การเกิดฟองบนฟิล์มป้องกัน
2. ฟองก๊าซแตกสลายและทำลายฟิล์มป้องกัน
3. เนื้อโลหะใต้ฟิล์มป้องกันถูกทำลายเกิดการกัดกร่อนต่อมาเกิดฟิล์มป้องกันขึ้นใหม่
4. ต่อมาฟองก๊าซฟองใหม่มาสัมผัสตำแหน่งเดิมอีก
5. ฟองก๊าซใหม่แตกสลายทำลายฟิล์มป้องกันอีก
6. เนื้อโลหะบริเวณที่ฟิล์มถูกทำลายกัดกร่อนต่อไปอีก ต่อมาเกิดฟิล์มป้องกันขึ้นใหม่อีก
7. กระบวนการกัดกร่อนเกิดซ้ำซาก จนรอยกัดกร่อนเป็นรูลึก
การกัดกร่อนแบบรูพรุนที่เกิดส่วนใหญ่มีสาเหตุร่วมกันกับการกัดกร่อนและแรงกระทำทางกล ความเสียหายที่เกิดขึ้นจะไปลดประสิทธิภาพของอุปกรณ์ ทำให้ค่าใช้จ่ายในการซ่อมแซมสูงขึ้น
การป้องกัน
1. ปรับปรุงการออกแบบ เพื่อให้มีการเปลี่ยนแปลงของแรงดันดันของไหลให้น้อยที่สุด
2. เลือกใช้โลหะที่แข็งแรงกว่าและมีความต้านทานต่อการกัดกร่อนดีกว่า
3. ชิ้นส่วนบริเวณที่มีโอกาสเกิดการกัดกร่อนแบบรูพรุนมากให้แต่งผิวให้เรียบมากที่สุดเป็นกรณีพิเศษ
4. หุ้มด้วยวัสดุที่มีความยืดหยุ่น เช่น ยาง
การเกิดและการแตกของฟองก๊าซซ้ำแล้วซ้ำเล่าอาจเป็นผลจากการเปลี่ยนแปลงความดันในบางบริเวณซึ่งลดต่ำลงกว่าหรือ เพิ่มสูงกว่าความดันไอของของเหลว การสืบต่ออย่างรวดเร็วของการเกิดและการแตกของฟองอากาศนี้ทำให้เกิดการกระแทกซึ่งสามารถทำลายผิวโลหะหรือวัสดุได้เป็นจุดๆ ถ้าผิวหน้าโลหะมีชั้นออกไซด์ปกคลุม คลื่นที่เกิดจากการกระแทกและไปกระแทกจะไปถูเอาฟิล์มป้องกัน (Protective Film) ออก ทำให้โลหะสูญเสียความต้านทานและไวต่อการกัดกร่อน โดยผิวหน้าโลหะจะสัมผัสกับอิเลคโตรไลต์ในบางจุด พื้นผิวตรงนั้นอาจปรากฏให้เห็นลักษณะพรุนๆ คล้ายฟองน้ำ ลักษณะการเสียหายจะคล้ายกับการกัดกร่อนแบบรูเข็ม ตัวอย่างการกัดกร่อนแบบรูพรุนของใบพัดแสดงในรูปที่ 1

รูปที่ 1 ตัวอย่างการกัดกร่อนแบบรูพรุนของใบพัด
กลไกการเกิดการกัดกร่อนแบบพรุน
1. การเกิดฟองบนฟิล์มป้องกัน
2. ฟองก๊าซแตกสลายและทำลายฟิล์มป้องกัน
3. เนื้อโลหะใต้ฟิล์มป้องกันถูกทำลายเกิดการกัดกร่อนต่อมาเกิดฟิล์มป้องกันขึ้นใหม่
4. ต่อมาฟองก๊าซฟองใหม่มาสัมผัสตำแหน่งเดิมอีก
5. ฟองก๊าซใหม่แตกสลายทำลายฟิล์มป้องกันอีก
6. เนื้อโลหะบริเวณที่ฟิล์มถูกทำลายกัดกร่อนต่อไปอีก ต่อมาเกิดฟิล์มป้องกันขึ้นใหม่อีก
7. กระบวนการกัดกร่อนเกิดซ้ำซาก จนรอยกัดกร่อนเป็นรูลึก
การกัดกร่อนแบบรูพรุนที่เกิดส่วนใหญ่มีสาเหตุร่วมกันกับการกัดกร่อนและแรงกระทำทางกล ความเสียหายที่เกิดขึ้นจะไปลดประสิทธิภาพของอุปกรณ์ ทำให้ค่าใช้จ่ายในการซ่อมแซมสูงขึ้น
การป้องกัน
1. ปรับปรุงการออกแบบ เพื่อให้มีการเปลี่ยนแปลงของแรงดันดันของไหลให้น้อยที่สุด
2. เลือกใช้โลหะที่แข็งแรงกว่าและมีความต้านทานต่อการกัดกร่อนดีกว่า
3. ชิ้นส่วนบริเวณที่มีโอกาสเกิดการกัดกร่อนแบบรูพรุนมากให้แต่งผิวให้เรียบมากที่สุดเป็นกรณีพิเศษ
4. หุ้มด้วยวัสดุที่มีความยืดหยุ่น เช่น ยาง
วันศุกร์ที่ 8 เมษายน พ.ศ. 2554
ขั้นตอนการวิเคราะห์ความเสียหาย : การตรวจพินิจ (Visual Inspection)
ชิ้นส่วนที่เสียหายทั้งหมด ควรได้รับการตรวจสอบด้วยสายตาอย่างละเอียด ก่อนที่จะมีการทำความสะอาด แล้วทำการบันทึกข้อมูล เช่น หากพบว่ารอยแตกเก่ามีอยู่ให้สันนิษฐานว่ารอยแตกเกิดขึ้นมาเป็นระยะเวลาหนึ่งแล้ว ก่อนที่จะเกิดความเสียหาย และรอยแตกอาจจะถูกพบมาก่อน แต่ไม่ได้ให้ความสำคัญเท่าที่ควร ลักษณะเช่นนี้ ควรบันทึกเอาไว้ด้วย
นอกจากนี้ลักษณะของรอยแตก สีของผิวหน้าที่แตกหักเสียหายเป็นอย่างไร รอยแตกเริ่มมาจากตำแหน่งใด มีการขยายตัวไปในทิศทางและรูปแบบใด มาจากจุดบกพร่องในลักษณะใด จุดบกพร่องที่พบเป็นจุดรวมความเค้นหรือไม่ ขนาดและรูปร่างของชิ้นส่วนที่เสียหายควรบันทึกเอาไว้อย่างละเอียดโดยมีการใส่เครื่องหมายหรืออุปกรณ์ที่สามารถบอกขนาดได้ เช่น ไม้บรรทัด ตลับเมตร ปากกา เหรียญ ฯลฯ หรืออาจจะใช้ภาพวาดประกอบหรือภาพถ่าย บางครั้งอาจจะต้องใช้กล้องกำลังขยายต่ำหรือแว่นขยายช่วยในการตรวจสอบ
สิ่งที่ควรให้ความสนใจเป็นลำดับต้นๆ ในการตรวจพินิจได้แก่
1. ความเสียหายที่เกิดขึ้นมีการขยายตัวไปถึงชิ้นส่วนใดบ้าง
2. ลักษณะทางกายภาพทั่วๆ ไปของบริเวณที่เกิดความเสียหาย
3. สีที่เปลี่ยน
4. ร่องรอยที่ปรากฏบนผิวหน้าชิ้นส่วน
5. สารแปลกปลอมและปริมาณ
นอกจากนี้ลักษณะของรอยแตก สีของผิวหน้าที่แตกหักเสียหายเป็นอย่างไร รอยแตกเริ่มมาจากตำแหน่งใด มีการขยายตัวไปในทิศทางและรูปแบบใด มาจากจุดบกพร่องในลักษณะใด จุดบกพร่องที่พบเป็นจุดรวมความเค้นหรือไม่ ขนาดและรูปร่างของชิ้นส่วนที่เสียหายควรบันทึกเอาไว้อย่างละเอียดโดยมีการใส่เครื่องหมายหรืออุปกรณ์ที่สามารถบอกขนาดได้ เช่น ไม้บรรทัด ตลับเมตร ปากกา เหรียญ ฯลฯ หรืออาจจะใช้ภาพวาดประกอบหรือภาพถ่าย บางครั้งอาจจะต้องใช้กล้องกำลังขยายต่ำหรือแว่นขยายช่วยในการตรวจสอบ
สิ่งที่ควรให้ความสนใจเป็นลำดับต้นๆ ในการตรวจพินิจได้แก่
1. ความเสียหายที่เกิดขึ้นมีการขยายตัวไปถึงชิ้นส่วนใดบ้าง
2. ลักษณะทางกายภาพทั่วๆ ไปของบริเวณที่เกิดความเสียหาย
3. สีที่เปลี่ยน
4. ร่องรอยที่ปรากฏบนผิวหน้าชิ้นส่วน
5. สารแปลกปลอมและปริมาณ
วันจันทร์ที่ 28 มีนาคม พ.ศ. 2554
เหล็กกล้าไร้สนิม (ตอนที่ 18) : เหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์ (Duplex Stainless Steel)
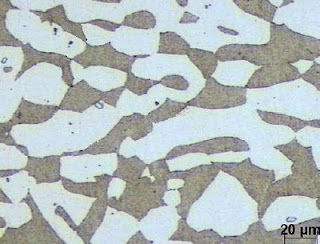
เหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์มีการพัฒนาขึ้นครั้งแรกในปี ค.ศ.1927 [110] และผลิตขายในท้องตลาดในช่วงปี ค.ศ. 1930 ด้วยสมบัติที่โดดเด่นหลายด้าน และเมื่อพิจารณาเรื่องราคาแล้วสามารถแข่งขันกับเหล็กกล้าไร้สนิมกลุ่มออสเตนนิติก เฟอริติกและโลหะผสมนิกเกิลได้ จึงทำให้มีปริมาณความต้องการเพิ่มขึ้นอย่างรวดเร็วโดยเฉพาะในช่วงปี ค.ศ. 1980 [111] เหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์เป็นโลหะผสมระหว่างโครเมียม-นิกเกิล-โมลิบดีนัม (Cr-Ni-Mo) มีโครงสร้างจุลภาคผสมกัน 2 เฟสระหว่างเฟอร์ไรต์กับออสเตนไนต์ในสัดส่วนที่ใกล้เคียงกัน [112-114] (ดังรูปที่ 1) จึงเป็นที่มาของการตั้งชื่อ “เหล็กกล้าไร้สนิมดูเพล็กซ์” [115] จากการศึกษา [116] พบว่าเหล็กกล้าไร้สนิมดูเพล็กซ์ที่มีสัดส่วนระหว่างเฟอร์ไรต์และออสเตนไนต์ 1 ต่อ 1 โดยปริมาตร (หรือ 50%) มีสมบัติดีที่สุด โดยเฉพาะความต้านทานการกัดกร่อน สัดส่วนดังกล่าวอาจแปรผันได้ในช่วง 30-70% แต่โดยส่วนใหญ่มักมีสัดส่วน 40-60% [117-118] สามารถดูดติดแม่เหล็กได้ โครงสร้างแบบผสมดังกล่าวทำให้เหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์มีความแข็งแรงทางกลสูงและมีความต้านทานการกัดกร่อนในสิ่งแวดล้อมที่รุนแรงได้ดี มีความต้านการกัดกร่อนและสึกกร่อนเนื่องจากความล้า (Corrosion and Erosion Fatigue) รวมทั้งมีค่าการขยายตัวเนื่องจากความร้อน (Thermal Expansion) ต่ำกว่าและความนำไฟฟ้า (Thermal Conductivity) สูงกว่าเหล็กกล้าไร้สนิมกลุ่มออสเตนนิติก มีความสามารถในการเชื่อมอยู่ในเกณฑ์ดี มีความต้านทานการกัดกร่อนแบบทั่วผิวหน้า (General Corrosion) ที่เทียบเท่าหรือมากกว่าเกรด AISI 304 และ AISI 316 และมีความต้านทานการกัดกร่อนแบบรูเข็มดีเยี่ยมเท่ากับเกรด AISI 316 แต่ความแกร่งจะลดลงที่อุณหภูมิต่ำกว่า -50 องศาเซลเซียส และที่สภาวะการใช้งานสัมผัสอุณหภูมิสูงกว่า 300 องศาเซลเซียส แต่ถ้าต้องการใช้งานในช่วงอุณหภูมินอกเหนือจากช่วงดังกล่าวต้องพิจารณาในข้อจำกัดต่างๆ โดยเฉพาะอย่างยิ่งโครงสร้างที่ผ่านการเชื่อม นอกจากนี้ยังมีความต้านทานการขัดสีและการสึกหรอ [112] มีความต้านทานแรงดึงที่จุดคราก (Yield Strength) อยู่ในช่วงระหว่าง 550-690 MPa [18] ในสภาวะหลังการอบอ่อน ซึ่งมีค่ามากกว่าเหล็กกล้าไร้สนิมออสเตนนิติกประมาณ 2 เท่า [118] (เหล็กกล้าไร้สนิมออสเตนนิติกมีความต้านทานแรงดึงที่จุดครากอยู่ในช่วงระหว่าง 200-275 MPa ในสภาวะหลังการอบอ่อน) จึงทำให้นักออกแบบสามารถลดน้ำหนักของโครงสร้างและค่าใช้จ่ายได้อย่างมากเมื่อเทียบกับเกรด AISI 316L หรือ AISI 317L นอกจากนี้ยังสามารถลดเวลาในการเชื่อมลงได้ [119]
สมบัติที่ดีร่วมกันระหว่างความต้านทานการกัดกร่อนสูงและมีสมบัติทางกลที่ดีเยี่ยมนั้น เกิดจากโครงสร้างจุลภาคที่ประกอบด้วยเฟอร์ไรต์และออสเตนไนต์ในสัดส่วนที่ใกล้เคียงกันและส่วนผสมทางเคมีของแต่ละเฟส โดยถ้ามีปริมาณโครเมียมและโมลิบดีนัมสูงจะเพิ่มความต้านทานการกัดกร่อนตามขอบเกรนและแบบรูเข็มตามลำดับ นอกจากนี้ยังมีการเติมไนโตรเจนซึ่งเป็นธาตุที่เพิ่มเสถียรภาพให้กับออสเตนไนต์ เพื่อเพิ่มความแข็งแรงให้กับโครงสร้างด้วยกลไกการแทนที่ของสารละลายของแข็ง (Interstitial Solid Solution) ซึ่งมีพลังงานที่เกิดจากการเข้ากลุ่มผิดพลาดของระนาบอะตอม (Stacking Fault Energy) ต่ำ ลักษณะดังกล่าวจะเพิ่มความต้านทานแรงดึงที่จุดครากและความต้านทานแรงดึงสูงสุดโดยไม่ลดความแกร่งของวัสดุ รวมทั้งลดความไวต่อการตกตะกอนของคาร์ไบด์ตามขอบเกรน [120]
บทความต่อไป ผมจะมานำเสนอ ผลของ dual structure ต่อสมบัติด้านต่างๆ รออ่านนะครับ.....
เอกสารอ้างอิง[110] Lian-Fu Li, Zhou-Hua Jiang, Yves Riquier. High-temperature oxidation of duplex stainless steels in air and mixed gas of air and CH4.Corrosion Science 2005; 47(1): pp. 57-68.
[111] G. Atxaga, A.M. Irisarri. Study of the failure of a duplex stainless steel valve. Eng Fail Anal; 16(5): pp. 1412-9.
[112] S.K. Ghosh, S. Mondal. High temperature ageing behaviour of a duplex stainless steel. Materials Characterization 2008; 59(12): pp. 1776-83.
[113] R.K. Singh Raman, W.H. Siew. Role of nitrite addition in chloride stress corrosion cracking of a super duplex stainless steel. Corrosion Science 2010; 52(1): pp. 113-7.
[114] Hua Tan, Yiming Jiang, Bo Deng, Tao Sun, Juliang Xu, Jin Li. Effect of annealing temperature on the pitting corrosion resistance of super duplex stainless steel UNS S32750. Materials Characterization 2009; 60(9): pp. 1049-54.
[115] Hosni M. Ezuber, A. El-Houd, F. El-Shawesh. Effects of sigma phase precipitation on seawater pitting of duplex stainless steel. Desalination 2007; 207(1-3): pp. 268-75.
[116] Horng-Yih Liou, Rong-Iuan Hsieh, Wen-Ta Tsai. Microstructure and pitting corrosion in simulated heat-affected zones of duplex stainless steels. Materials Chemistry and Physics 2002; 74(1): pp. 33-42.
[117] Lihua Zhang, Wei Zhang, Yiming Jiang, Bo Deng, Daoming Sun, Jin Li. Influence of annealing treatment on the corrosion resistance of lean duplex stainless steel 2101. Electrochimica Acta 2009; 54(23): pp. 5387-92.
[118] I. Mészáros. Magnetic characterisation of duplex stainless steel. Physica B: Condensed Matter 2006; 372(1-2): pp. 181-4.
[119] D.M. Escriba, E. Materna-Morris, R.L. Plaut, A.F. Padilha. Chi-phase precipitation in a duplex stainless steel. Materials Characterization 2009; 60(11): pp. 1214-9.
[120] Ihsan-ul-Haq Toor, Park Jung Hyun, Hyuk Sang Kwon. Development of high Mn–N duplex stainless steel for automobile structural components. Corrosion Science 2008; 50(2): pp. 404-10.
สมบัติที่ดีร่วมกันระหว่างความต้านทานการกัดกร่อนสูงและมีสมบัติทางกลที่ดีเยี่ยมนั้น เกิดจากโครงสร้างจุลภาคที่ประกอบด้วยเฟอร์ไรต์และออสเตนไนต์ในสัดส่วนที่ใกล้เคียงกันและส่วนผสมทางเคมีของแต่ละเฟส โดยถ้ามีปริมาณโครเมียมและโมลิบดีนัมสูงจะเพิ่มความต้านทานการกัดกร่อนตามขอบเกรนและแบบรูเข็มตามลำดับ นอกจากนี้ยังมีการเติมไนโตรเจนซึ่งเป็นธาตุที่เพิ่มเสถียรภาพให้กับออสเตนไนต์ เพื่อเพิ่มความแข็งแรงให้กับโครงสร้างด้วยกลไกการแทนที่ของสารละลายของแข็ง (Interstitial Solid Solution) ซึ่งมีพลังงานที่เกิดจากการเข้ากลุ่มผิดพลาดของระนาบอะตอม (Stacking Fault Energy) ต่ำ ลักษณะดังกล่าวจะเพิ่มความต้านทานแรงดึงที่จุดครากและความต้านทานแรงดึงสูงสุดโดยไม่ลดความแกร่งของวัสดุ รวมทั้งลดความไวต่อการตกตะกอนของคาร์ไบด์ตามขอบเกรน [120]

รูปที่ 1 ตัวอย่างโครงสร้างจุลภาคของเหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์
บทความต่อไป ผมจะมานำเสนอ ผลของ dual structure ต่อสมบัติด้านต่างๆ รออ่านนะครับ.....
เอกสารอ้างอิง[110] Lian-Fu Li, Zhou-Hua Jiang, Yves Riquier. High-temperature oxidation of duplex stainless steels in air and mixed gas of air and CH4.Corrosion Science 2005; 47(1): pp. 57-68.
[111] G. Atxaga, A.M. Irisarri. Study of the failure of a duplex stainless steel valve. Eng Fail Anal; 16(5): pp. 1412-9.
[112] S.K. Ghosh, S. Mondal. High temperature ageing behaviour of a duplex stainless steel. Materials Characterization 2008; 59(12): pp. 1776-83.
[113] R.K. Singh Raman, W.H. Siew. Role of nitrite addition in chloride stress corrosion cracking of a super duplex stainless steel. Corrosion Science 2010; 52(1): pp. 113-7.
[114] Hua Tan, Yiming Jiang, Bo Deng, Tao Sun, Juliang Xu, Jin Li. Effect of annealing temperature on the pitting corrosion resistance of super duplex stainless steel UNS S32750. Materials Characterization 2009; 60(9): pp. 1049-54.
[115] Hosni M. Ezuber, A. El-Houd, F. El-Shawesh. Effects of sigma phase precipitation on seawater pitting of duplex stainless steel. Desalination 2007; 207(1-3): pp. 268-75.
[116] Horng-Yih Liou, Rong-Iuan Hsieh, Wen-Ta Tsai. Microstructure and pitting corrosion in simulated heat-affected zones of duplex stainless steels. Materials Chemistry and Physics 2002; 74(1): pp. 33-42.
[117] Lihua Zhang, Wei Zhang, Yiming Jiang, Bo Deng, Daoming Sun, Jin Li. Influence of annealing treatment on the corrosion resistance of lean duplex stainless steel 2101. Electrochimica Acta 2009; 54(23): pp. 5387-92.
[118] I. Mészáros. Magnetic characterisation of duplex stainless steel. Physica B: Condensed Matter 2006; 372(1-2): pp. 181-4.
[119] D.M. Escriba, E. Materna-Morris, R.L. Plaut, A.F. Padilha. Chi-phase precipitation in a duplex stainless steel. Materials Characterization 2009; 60(11): pp. 1214-9.
[120] Ihsan-ul-Haq Toor, Park Jung Hyun, Hyuk Sang Kwon. Development of high Mn–N duplex stainless steel for automobile structural components. Corrosion Science 2008; 50(2): pp. 404-10.
วันศุกร์ที่ 4 มีนาคม พ.ศ. 2554
การกัดกร่อนภายใต้ชั้นเคลือบ (Filiform Corrosion)
เป็นการกัดกร่อนที่เกิดขึ้นภายใต้ชั้นเคลือบ เช่น การทาสีพลาสติกบนผิวเหล็กกล้า หรือ การเคลือบแลกเกอร์บนผิวแผ่นเหล็กเคลือบดีบุก จัดเป็นการกัดกร่อนแบบใต้รอยซ้อนประเภทหนึ่ง ซึ่งการกัดกร่อนใต้ชั้นเคลือบ (Under-film Corrosion) พบได้กับโลหะที่มีการทาเคลือบผิวเพื่อป้องกันการกัดกร่อนแบบทั่วผิวหน้า เช่น เหล็กกล้าคาร์บอน แมกนีเซียม และอะลูมิเนียมที่เคลือบผิวด้วยดีบุก เงิน ทอง ฟอสเฟต สีน้ำมันและแลกเกอร์
การกัดกร่อนแบบนี้มีผลให้สภาพผิวของชิ้นงานเสียไปเท่านั้น แต่ไม่ได้ทำความเสียหายแก่โครงสร้างของชิ้นงาน ดังนั้นงานที่ต้องการผิวที่ดี เช่นกระป๋องอาหาร รถยนต์ จึงต้องระวังปัญหาจากการกัดกร่อนภายใต้ชั้นเคลือบ
โดยทั่วไปแล้วการกัดกร่อนภายใต้ชั้นเคลือบ จะเริ่มต้นเกิดจากการมีรอยขีดข่วนหรือจุดบกพร่องอื่นๆ บนผิวเคลือบ และขยายตัวออกไปบริเวณด้านข้างเป็นเส้นแคบๆ โดยเฉพาะบริเวณที่มีร่องรอยการขูดขีด หรือรอยบกพร่องจากการเคลือบที่ไม่สนิท การกัดกร่อนแบบนี้มีผลให้สภาพผิวของชิ้นงานเกิดความเสียหายไปเท่านั้น แต่จะไม่ทำลายหรือทำให้เกิดความเสียหายต่อโครงสร้าง (วัสดุ) การขยายตัวของการกัดกร่อนเข้าไปในเนื้อโลหะจะน้อยมาก ผลิตภัณฑ์การกัดกร่อนประกอบไปไปด้วยส่วนหัว (Head) จะมีลักษณะสีเทาหรือสีเข้ม เป็นส่วนที่ทำหน้าที่ขยายตัวออกไปเรื่อยๆ และส่วนหาง (Tail) หรือเส้นที่แตกออกเป็นกิ่งก้านสาขา เป็นลักษณะของสนิมสีแดง ซึ่งแสดงให้เห็นว่าส่วนหัวเป็นบริเวณที่อับอากาศ (มีออกซิเจนในปริมาณต่ำ) และส่วนหางเป็นบริเวณที่มีอากาศ (มีออกซิเจน) มากกว่า
ออกซิเจนจะถูกใช้จนหมดบริเวณที่เป็นส่วนหัวของผลิตภัณฑ์การกัดกร่อนทำให้ได้ผลิตภัณฑ์เป็นน้ำและเพิ่มความเป็นกรด จนมีค่าความเป็นกรด-ด่าง (pH) ประมาณ 1 ถึง 4 การกัดกร่อนภายใต้ชั้นเคลือบ จะเกิดขึ้นได้ดีในสภาวะแวดล้อมที่มีองค์ประกอบของคลอรีน ซัลเฟต ซัลไฟด์ หรือคาร์บอนไดออกไซด์ ซึ่งจะเพิ่มความเป็นกรดระหว่างการเกิดความแตกต่างของปริมาณออกซิเจน การตกตะกอนของสนิมสีแดง (Fe (OH) 3) เกิดขึ้นเมื่อ Fe2+ จากส่วนหัวสัมผัสกับสภาวะที่มีออกซิเจนของส่วนหาง โดยเฉพาะสภาวะที่มีน้ำและออกซิเจนแทรกตัวเข้าไปตามจุดบกพร่องที่เป็นรูพรุนและรอยแตกขนาดเล็กของแลกเกอร์ จากนั้น Fe(OH)3 จะสลายตัวไปเป็น Fe2O3 กับ 3H2O
ภายใต้ผิวเคลือบจะเกิดการกัดกร่อนลุกลามเป็นบริเวณ ซึ่งเป็นผลจากการกัดกร่อนภายใต้บริเวณจำกัด คือ ภายใต้ผิวเคลือบ ทำให้สนิมและอิเล็กตรอนที่เกิดขึ้นวนเวียนอยู่ภายใต้ผิวเคลือบแล้วส่งผลต่อเนื่องให้เกิดเป็นบริเวณกว้างขึ้น การกัดกร่อนดังกล่าวเริ่มจากบริเวณส่วนหัว (Active Head) แล้วไปปรากฏสนิมเช่น สีน้ำตาลแดงของสนิมเหล็กในส่วนหาง (Inactive Tail) ดังนั้นปฏิกิริยาการกัดกร่อนดำเนินไปในบริเวณส่วนหัว สำหรับเหล็กจะเกิดเป็นอิออนเหล็ก (Fe2+) ที่จะให้ผลทดสอบสีน้ำเงิน-เขียวกับสารละลายไซยาไนต์ที่ใช้ทดสอบเฉพาะบริเวณหัวและจะเห็นคราบสนิมเหล็กที่บริเวณหาง ซึ่งตัวอย่างชิ้นส่วนที่เกิดการกัดกร่อนใต้ชั้นเคลือบแสดงในรูปที่ 1
การกัดกร่อนจะเกิดขึ้นเมื่อมีความชื้นสัมพัทธ์อยู่ในช่วงระหว่าง 65-90% ทั้งนี้ชนิดของการเคลือบผิวสีน้ำมัน แลกเกอร์ และโลหะชนิดที่ยินยอมให้น้ำซึมผ่านได้น้อยจะช่วยลดการกัดกร่อนภายใต้ชั้นเคลือบ
นอกจากนั้น การขัดผิวโลหะก่อนการเคลือบก็มีผล โดยการกัดกร่อนจะขยายตัวไปตามทิศทางรอยขีดหรือรอยขัดผิวก่อนเคลือบ
การกัดกร่อนแบบนี้เริ่มจากจุดหนึ่งบนผิวโลหะด้วยการซึมผ่านแบบออสโมซิส เพราะบริเวณนั้นมีอิออนเหล็ก (Fe2+) เกิดขึ้นมาก่อนและมีความเข้มข้นสูง น้ำจากภายนอกจึงผ่านเข้ามาได้ในบริเวณส่วนหัว แต่ในส่วนหาง จะปรากฏสนิมเหล็กซึ่งมีมีการซึมออกของน้ำ ลักษณะดังกล่าวทำให้ออกซิเจนซึมผ่านแผ่นฟิล์มได้ทั่วผิว ในส่วนหางจะเกิดสภาวะที่เป็นกรดจากปฏิกิริยาของสนิมกับน้ำ ทำให้การกัดกร่อนเกิดการลุกลามได้ต่อไป


การป้องกัน
1. เก็บชิ้นงานที่เคลือบผิวเสร็จแล้วในบริเวณที่มีความชื้นสัมพัทธ์ต่ำ
2. เลือกวัสดุเคลือบผิวที่เหนียวเพราะจะช่วยให้ฟิล์มไม่แตกและการลุกลามไม่รุนแรง
3. เลือกใช้วัสดุเคลือบที่ยินยอมให้น้ำซึมผ่านได้น้อย
การกัดกร่อนแบบนี้มีผลให้สภาพผิวของชิ้นงานเสียไปเท่านั้น แต่ไม่ได้ทำความเสียหายแก่โครงสร้างของชิ้นงาน ดังนั้นงานที่ต้องการผิวที่ดี เช่นกระป๋องอาหาร รถยนต์ จึงต้องระวังปัญหาจากการกัดกร่อนภายใต้ชั้นเคลือบ
โดยทั่วไปแล้วการกัดกร่อนภายใต้ชั้นเคลือบ จะเริ่มต้นเกิดจากการมีรอยขีดข่วนหรือจุดบกพร่องอื่นๆ บนผิวเคลือบ และขยายตัวออกไปบริเวณด้านข้างเป็นเส้นแคบๆ โดยเฉพาะบริเวณที่มีร่องรอยการขูดขีด หรือรอยบกพร่องจากการเคลือบที่ไม่สนิท การกัดกร่อนแบบนี้มีผลให้สภาพผิวของชิ้นงานเกิดความเสียหายไปเท่านั้น แต่จะไม่ทำลายหรือทำให้เกิดความเสียหายต่อโครงสร้าง (วัสดุ) การขยายตัวของการกัดกร่อนเข้าไปในเนื้อโลหะจะน้อยมาก ผลิตภัณฑ์การกัดกร่อนประกอบไปไปด้วยส่วนหัว (Head) จะมีลักษณะสีเทาหรือสีเข้ม เป็นส่วนที่ทำหน้าที่ขยายตัวออกไปเรื่อยๆ และส่วนหาง (Tail) หรือเส้นที่แตกออกเป็นกิ่งก้านสาขา เป็นลักษณะของสนิมสีแดง ซึ่งแสดงให้เห็นว่าส่วนหัวเป็นบริเวณที่อับอากาศ (มีออกซิเจนในปริมาณต่ำ) และส่วนหางเป็นบริเวณที่มีอากาศ (มีออกซิเจน) มากกว่า
ออกซิเจนจะถูกใช้จนหมดบริเวณที่เป็นส่วนหัวของผลิตภัณฑ์การกัดกร่อนทำให้ได้ผลิตภัณฑ์เป็นน้ำและเพิ่มความเป็นกรด จนมีค่าความเป็นกรด-ด่าง (pH) ประมาณ 1 ถึง 4 การกัดกร่อนภายใต้ชั้นเคลือบ จะเกิดขึ้นได้ดีในสภาวะแวดล้อมที่มีองค์ประกอบของคลอรีน ซัลเฟต ซัลไฟด์ หรือคาร์บอนไดออกไซด์ ซึ่งจะเพิ่มความเป็นกรดระหว่างการเกิดความแตกต่างของปริมาณออกซิเจน การตกตะกอนของสนิมสีแดง (Fe (OH) 3) เกิดขึ้นเมื่อ Fe2+ จากส่วนหัวสัมผัสกับสภาวะที่มีออกซิเจนของส่วนหาง โดยเฉพาะสภาวะที่มีน้ำและออกซิเจนแทรกตัวเข้าไปตามจุดบกพร่องที่เป็นรูพรุนและรอยแตกขนาดเล็กของแลกเกอร์ จากนั้น Fe(OH)3 จะสลายตัวไปเป็น Fe2O3 กับ 3H2O
ภายใต้ผิวเคลือบจะเกิดการกัดกร่อนลุกลามเป็นบริเวณ ซึ่งเป็นผลจากการกัดกร่อนภายใต้บริเวณจำกัด คือ ภายใต้ผิวเคลือบ ทำให้สนิมและอิเล็กตรอนที่เกิดขึ้นวนเวียนอยู่ภายใต้ผิวเคลือบแล้วส่งผลต่อเนื่องให้เกิดเป็นบริเวณกว้างขึ้น การกัดกร่อนดังกล่าวเริ่มจากบริเวณส่วนหัว (Active Head) แล้วไปปรากฏสนิมเช่น สีน้ำตาลแดงของสนิมเหล็กในส่วนหาง (Inactive Tail) ดังนั้นปฏิกิริยาการกัดกร่อนดำเนินไปในบริเวณส่วนหัว สำหรับเหล็กจะเกิดเป็นอิออนเหล็ก (Fe2+) ที่จะให้ผลทดสอบสีน้ำเงิน-เขียวกับสารละลายไซยาไนต์ที่ใช้ทดสอบเฉพาะบริเวณหัวและจะเห็นคราบสนิมเหล็กที่บริเวณหาง ซึ่งตัวอย่างชิ้นส่วนที่เกิดการกัดกร่อนใต้ชั้นเคลือบแสดงในรูปที่ 1
การกัดกร่อนจะเกิดขึ้นเมื่อมีความชื้นสัมพัทธ์อยู่ในช่วงระหว่าง 65-90% ทั้งนี้ชนิดของการเคลือบผิวสีน้ำมัน แลกเกอร์ และโลหะชนิดที่ยินยอมให้น้ำซึมผ่านได้น้อยจะช่วยลดการกัดกร่อนภายใต้ชั้นเคลือบ
นอกจากนั้น การขัดผิวโลหะก่อนการเคลือบก็มีผล โดยการกัดกร่อนจะขยายตัวไปตามทิศทางรอยขีดหรือรอยขัดผิวก่อนเคลือบ
การกัดกร่อนแบบนี้เริ่มจากจุดหนึ่งบนผิวโลหะด้วยการซึมผ่านแบบออสโมซิส เพราะบริเวณนั้นมีอิออนเหล็ก (Fe2+) เกิดขึ้นมาก่อนและมีความเข้มข้นสูง น้ำจากภายนอกจึงผ่านเข้ามาได้ในบริเวณส่วนหัว แต่ในส่วนหาง จะปรากฏสนิมเหล็กซึ่งมีมีการซึมออกของน้ำ ลักษณะดังกล่าวทำให้ออกซิเจนซึมผ่านแผ่นฟิล์มได้ทั่วผิว ในส่วนหางจะเกิดสภาวะที่เป็นกรดจากปฏิกิริยาของสนิมกับน้ำ ทำให้การกัดกร่อนเกิดการลุกลามได้ต่อไป
ก) การกัดกร่อนภายใต้ชั้นเคลือบแลกเกอร์

ข) กลไกการขยายตัวของการกัดกร่อน
รูปที่ 1 การกัดกร่อนภายใต้ชั้นเคลือบของกระป๋องบรรจุอาหาร
การป้องกัน
1. เก็บชิ้นงานที่เคลือบผิวเสร็จแล้วในบริเวณที่มีความชื้นสัมพัทธ์ต่ำ
2. เลือกวัสดุเคลือบผิวที่เหนียวเพราะจะช่วยให้ฟิล์มไม่แตกและการลุกลามไม่รุนแรง
3. เลือกใช้วัสดุเคลือบที่ยินยอมให้น้ำซึมผ่านได้น้อย
วันพฤหัสบดีที่ 3 มีนาคม พ.ศ. 2554
เหล็กกล้าไร้สนิม (ตอนที่ 17) : เหล็กกล้าไร้สนิมเกรดซุปเปอร์มาร์เทนซิติก (Supermartensitic Stainless Steel)
สำหรับบทความนี้เป็นตอนสุดท้ายของเหล็กกล้าไร้สนิมกลุ่มมาร์เทนซิติก โดยผมจะนำเสนอเกรด supermartensitic เชิญติดตามได้เลยครับ............
ก่อนหน้านี้เหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์และซุปเปอร์ดูเพล็กซ์ มีการประยุกต์ใช้งานกันอย่างมาก โดยเฉพาะในโรงกลั่นน้ำมันและแยกก๊าซ และอุตสาหกรรมการผลิตทั่วไป แต่ในปัจจุบัน เหล็กกล้าไร้สนิมกลุ่มดังกล่าวมีราคาสูงขึ้นอย่างมาก ดังนั้นจึงได้มีการพัฒนาเหล็กกล้าไร้สนิมเกรดซุปเปอร์มาร์เทนซิติก (Supermartensitic Stainless Steel) เพื่อเป็นทางเลือกให้กับผู้ที่ใช้เหล็กกล้าคาร์บอนและสารยับยั้งการกัดกร่อน (Inhibitor) รวมทั้งทดแทนเหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์ที่ใช้ในระบบท่อใต้ทะเล (Offshore Pipeline) เนื่องจากจากมีราคาถูกกว่า มีสมบัติทางกลและการกัดกร่อนที่อยู่ในเกณฑ์ยอมรับได้ ซึ่งมีการผลิตมาตั้งแต่ปี ค.ศ. 1990 และประยุกต์ใช้ในระบบลำเลียงแก๊ส (Gas Flow Line) [106] ซึ่งเป็นโลหะผสมระหว่าง เหล็ก-โครเมียม-นิกเกิล-โมลิบดีนัม ที่ปริมาณคาร์บอน ไนโตรเจน ฟอสฟอรัส และซัลเฟอร์ต่ำ (C ≤ 0.02 และ N, P, S ≤ 0.003) โดยทั่วไปมีสมบัติทางกลอยู่ในช่วงต่างๆ ดังนี้ มีความแข็งอยู่ในช่วง 25-32 HRC มีความต้านทานแรงดึงที่จุดคราก (0.2%) ในช่วง 650-750 MPa มีความต้านทานแรงดึงสูงสุดในช่วง 880-950 MPa สามารถยืดตัวจนถึงจุดแตกหักได้มากถึง 20% และต้านทานแรงกระแทกได้มากถึง 100 จูล [107] เมื่อเปรียบเทียบกับเหล็กกล้าไร้สนิมกลุ่มมาร์เทนซิติกทั่วไปแล้ว เกรดซุปเปอร์มาร์เทนซิติกมีความแข็งแรง ความแกร่ง ต้านทานการกัดกร่อนสูง และมีความสามารถในการเชื่อมที่ดีกว่า [108] นอกจากนี้ยังมีความต้านทานการกัดกร่อนต่อ CO2 และ H2S เนื่องจากมีคาร์บอนต่ำและมีโมลิบดีนัมเป็นธาตุผสม ทั้งนี้สมบัติที่ดีเหล่านี้ขึ้นอยู่กับกระบวนการอบชุบทางความร้อนและสัดส่วนของส่วนผสมทางเคมีเป็นหลัก ดังนั้นจึงต้องควบคุมกระบวนการทางความร้อนให้ถูกต้องเหมาะสม เนื่องจากการควบคุมอัตราการเย็นตัว จะมีผลต่อการฟอร์มเฟสเดลต้าและแอลฟ่าเฟอร์ไรต์ (δ- and α-ferrite) ปริมาณคาร์บอนที่ต่ำในโลหะผสมดังกล่าวทำให้สามารถเติมนิกเกิล ซึ่งเป็นธาตุที่เพิ่มเสถียรภาพให้กับออสเตนไนต์ที่อุณหภูมิสูงลงไปได้ สามารถป้องกันการฟอร์มตัวของเดลต้าเฟอร์ไรต์ ซึ่งจะลดสมบัติทางกลของวัสดุ นอกจากนี้ ถ้ามีออสเตนไนต์เหลือค้างในเหล็กกล้าไร้สนิมซุปเปอร์มาร์เทนซิติก จะส่งเสริมให้เกิดการสลายตัวของโมลิบดีนัมและโครเมียมคาร์โบไนไตรด์ ซึ่งจะเพิ่มปริมาณธาตุที่ละลายดังกล่าวในโครงสร้างพื้นฐาน ซึ่งการตกตะกอนของสารประกอบดังกล่าวจะลดความไวต่อการกัดกร่อนตามขอบเกรน โดยเฉพาะบริเวณแนวกระทบร้อน (HAZ) ที่เกิดขึ้นจากการเชื่อม [109]
ตัวอย่างโครงสร้างจุลภาคของเหล็กกล้าไร้สนิมกลุ่มมาร์เทนซิติกเกรด AISI 420 แสดงในรูปที่ 1 และตัวอย่างการประยุกต์ใช้งานแสดงในรูปที่ 2
 รูปที่ 1 โครงสร้างจุลภาคของเหล็กกล้าไร้สนิมเกรด AISI 420 ซึ่งมีโครงสร้างพื้นฐานเป็นมาร์เทนไซต์

รูปที่ 2 ตัวอย่างการประยุกต์ใช้งานของเหล็กกล้าไรสนิมกลุ่มมาร์เทนซิติก ก) กรรไกรเกรด AISI 420 และ ข) สลักเกลียวตัวผู้เกรด AISI 410

เอกสารอ้างอิง
[106] P. Bala Srinivasan, S. W. Sharkawy, W. Dietzel. Hydrogen assisted stress-cracking behaviour of electron beam welded supermartensitic stainless steel weldments. Materials Science and Engineering A 2004; 385(1-2): pp. 6-12.
[107] P. Toussaint, J.J. Dufrane, Proc. Conf. Supermartensitic Stainless Steels (2002) 23–27.
[108] C.A.D. Rodrigues, P.L.D. Lorenzo, A. Sokolowski, C.A. Barbosa, J.M.D.A. Rollo. Titanium and molybdenum content in supermartensitic stainless steel. Materials Science and Engineering: A 2007; 460-461: pp. 149-52.
[109] J.M. Aquino, C.A. Della Rovere, S.E. Kuri. Intergranular corrosion susceptibility in supermartensitic stainless steel weldments. Corrosion Science 2009; 51(10): pp. 2316-23.
ก่อนหน้านี้เหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์และซุปเปอร์ดูเพล็กซ์ มีการประยุกต์ใช้งานกันอย่างมาก โดยเฉพาะในโรงกลั่นน้ำมันและแยกก๊าซ และอุตสาหกรรมการผลิตทั่วไป แต่ในปัจจุบัน เหล็กกล้าไร้สนิมกลุ่มดังกล่าวมีราคาสูงขึ้นอย่างมาก ดังนั้นจึงได้มีการพัฒนาเหล็กกล้าไร้สนิมเกรดซุปเปอร์มาร์เทนซิติก (Supermartensitic Stainless Steel) เพื่อเป็นทางเลือกให้กับผู้ที่ใช้เหล็กกล้าคาร์บอนและสารยับยั้งการกัดกร่อน (Inhibitor) รวมทั้งทดแทนเหล็กกล้าไร้สนิมกลุ่มดูเพล็กซ์ที่ใช้ในระบบท่อใต้ทะเล (Offshore Pipeline) เนื่องจากจากมีราคาถูกกว่า มีสมบัติทางกลและการกัดกร่อนที่อยู่ในเกณฑ์ยอมรับได้ ซึ่งมีการผลิตมาตั้งแต่ปี ค.ศ. 1990 และประยุกต์ใช้ในระบบลำเลียงแก๊ส (Gas Flow Line) [106] ซึ่งเป็นโลหะผสมระหว่าง เหล็ก-โครเมียม-นิกเกิล-โมลิบดีนัม ที่ปริมาณคาร์บอน ไนโตรเจน ฟอสฟอรัส และซัลเฟอร์ต่ำ (C ≤ 0.02 และ N, P, S ≤ 0.003) โดยทั่วไปมีสมบัติทางกลอยู่ในช่วงต่างๆ ดังนี้ มีความแข็งอยู่ในช่วง 25-32 HRC มีความต้านทานแรงดึงที่จุดคราก (0.2%) ในช่วง 650-750 MPa มีความต้านทานแรงดึงสูงสุดในช่วง 880-950 MPa สามารถยืดตัวจนถึงจุดแตกหักได้มากถึง 20% และต้านทานแรงกระแทกได้มากถึง 100 จูล [107] เมื่อเปรียบเทียบกับเหล็กกล้าไร้สนิมกลุ่มมาร์เทนซิติกทั่วไปแล้ว เกรดซุปเปอร์มาร์เทนซิติกมีความแข็งแรง ความแกร่ง ต้านทานการกัดกร่อนสูง และมีความสามารถในการเชื่อมที่ดีกว่า [108] นอกจากนี้ยังมีความต้านทานการกัดกร่อนต่อ CO2 และ H2S เนื่องจากมีคาร์บอนต่ำและมีโมลิบดีนัมเป็นธาตุผสม ทั้งนี้สมบัติที่ดีเหล่านี้ขึ้นอยู่กับกระบวนการอบชุบทางความร้อนและสัดส่วนของส่วนผสมทางเคมีเป็นหลัก ดังนั้นจึงต้องควบคุมกระบวนการทางความร้อนให้ถูกต้องเหมาะสม เนื่องจากการควบคุมอัตราการเย็นตัว จะมีผลต่อการฟอร์มเฟสเดลต้าและแอลฟ่าเฟอร์ไรต์ (δ- and α-ferrite) ปริมาณคาร์บอนที่ต่ำในโลหะผสมดังกล่าวทำให้สามารถเติมนิกเกิล ซึ่งเป็นธาตุที่เพิ่มเสถียรภาพให้กับออสเตนไนต์ที่อุณหภูมิสูงลงไปได้ สามารถป้องกันการฟอร์มตัวของเดลต้าเฟอร์ไรต์ ซึ่งจะลดสมบัติทางกลของวัสดุ นอกจากนี้ ถ้ามีออสเตนไนต์เหลือค้างในเหล็กกล้าไร้สนิมซุปเปอร์มาร์เทนซิติก จะส่งเสริมให้เกิดการสลายตัวของโมลิบดีนัมและโครเมียมคาร์โบไนไตรด์ ซึ่งจะเพิ่มปริมาณธาตุที่ละลายดังกล่าวในโครงสร้างพื้นฐาน ซึ่งการตกตะกอนของสารประกอบดังกล่าวจะลดความไวต่อการกัดกร่อนตามขอบเกรน โดยเฉพาะบริเวณแนวกระทบร้อน (HAZ) ที่เกิดขึ้นจากการเชื่อม [109]
ตัวอย่างโครงสร้างจุลภาคของเหล็กกล้าไร้สนิมกลุ่มมาร์เทนซิติกเกรด AISI 420 แสดงในรูปที่ 1 และตัวอย่างการประยุกต์ใช้งานแสดงในรูปที่ 2


รูปที่ 2 ตัวอย่างการประยุกต์ใช้งานของเหล็กกล้าไรสนิมกลุ่มมาร์เทนซิติก ก) กรรไกรเกรด AISI 420 และ ข) สลักเกลียวตัวผู้เกรด AISI 410
ความสัมพันธ์ของเหล็กกล้าไร้สนิมกลุ่มมาร์เทนซิติกเกรดต่างๆ แสดงในรูปที่ 3

รูปที่ 3 แผนผังแสดงความสัมพันธ์ระหว่างเหล็กกล้าไร้สนิมเกรดต่างๆ ในกลุ่มมาร์เทนซิติก
เอกสารอ้างอิง
[106] P. Bala Srinivasan, S. W. Sharkawy, W. Dietzel. Hydrogen assisted stress-cracking behaviour of electron beam welded supermartensitic stainless steel weldments. Materials Science and Engineering A 2004; 385(1-2): pp. 6-12.
[107] P. Toussaint, J.J. Dufrane, Proc. Conf. Supermartensitic Stainless Steels (2002) 23–27.
[108] C.A.D. Rodrigues, P.L.D. Lorenzo, A. Sokolowski, C.A. Barbosa, J.M.D.A. Rollo. Titanium and molybdenum content in supermartensitic stainless steel. Materials Science and Engineering: A 2007; 460-461: pp. 149-52.
[109] J.M. Aquino, C.A. Della Rovere, S.E. Kuri. Intergranular corrosion susceptibility in supermartensitic stainless steel weldments. Corrosion Science 2009; 51(10): pp. 2316-23.
สมัครสมาชิก:
บทความ (Atom)
ขอบการเฉือน (Shear Lips)
⚙️🔬 Shear Lip… “ขอบเล็ก ๆ” ที่กำลังบอกอะไรเราบนผิวหน้าแตกหัก? เคยสงสัยไหมครับว่า… ทำไมโลหะบางชิ้นเมื่อขาดออกจากกัน จึงไม่ได้มีผิวหน้าแต...

-
 วันนี้เราเรียนรู้รูปแบบการเสียหายของวัสดุในรูปแบบถัดมา นั่นก็คือ การล้า หรือ Fatigue จะมีรายละเอียดเป็นอย่างไร เชิญติดตามได้เลยครับ คำว่า ...
-
 การกัดกร่อนแบบกัลวานิกเป็นรูปแบบหนึ่งของการกัดกร่อนที่เกิดขึ้นเมื่อมีวัสดุที่ต่างกัน 2 ชนิด (เช่น เหล็กกล้าไร้สนิมและแมกนีเซียม) มาเชื่อมทา...
-
 cr : https://doi.org/10.1016/j.ijplas.2023.103601 เมื่อชิ้นส่วนโลหะถูกนำมาใช้งานภายใต้สภาวะอุณหภูมิสูงในขณะเดียวกันก็รับความเค้นแรงดึงไปด้ว...